Ürünlere Hızlı Geçiş
Teklif Alın
Tekstil Boyaları Uygulanırken Ton Eşitsizliklerine Ne Sebep Olur?
Ton eşitsizlikleri, iyi planlanmış bir boyama prosesini maliyetli yeniden işleme, tutarsız kalite ve müşteri şikâyetlerine dönüştürebilir. Tekstil Boyaları uygulanırken operatörlerin kumaş hazırlığı, boya dispersiyonu, su kalitesi, sıcaklık, pH ve karıştırma gibi temel değişkenleri kontrol etmesi gerekir.
Ton farklılıklarının temel nedenlerini anlamak, parti tutarlılığını artırmaya, atığı azaltmaya ve farklı tekstil malzemelerinde güvenilir renk sonuçları elde etmeye yardımcı olur. Düzensiz boyama sorunlarının çoğu yalnızca tek bir hatadan kaynaklanmaz.
Genellikle farklı aşamalarda ortaya çıkan birkaç küçük proses değişiminin sonucudur. Bu nedenle pratik bir inceleme, hazırlıkla başlamalı; ardından boya uygulaması, fiksaj, yıkama ve nihai kontrol süreçlerini izlemelidir.
Operatörler için temel soru yalnızca kumaşın neden düzensiz göründüğü değildir. Asıl soru, prosesin kontrolü ilk olarak nerede kaybettiği ve bu durumun nasıl önlenebileceğidir.
Önce Ton Eşitsizliğinin Türünü Belirleyin
Her ton değişiminin nedeni aynı değildir. Operatörler önce kusurun çizgiler, lekeler, enine farklılıklar, orta-kenar farklılıkları veya partiler arası tutarsızlık şeklinde mi göründüğünü belirlemelidir.
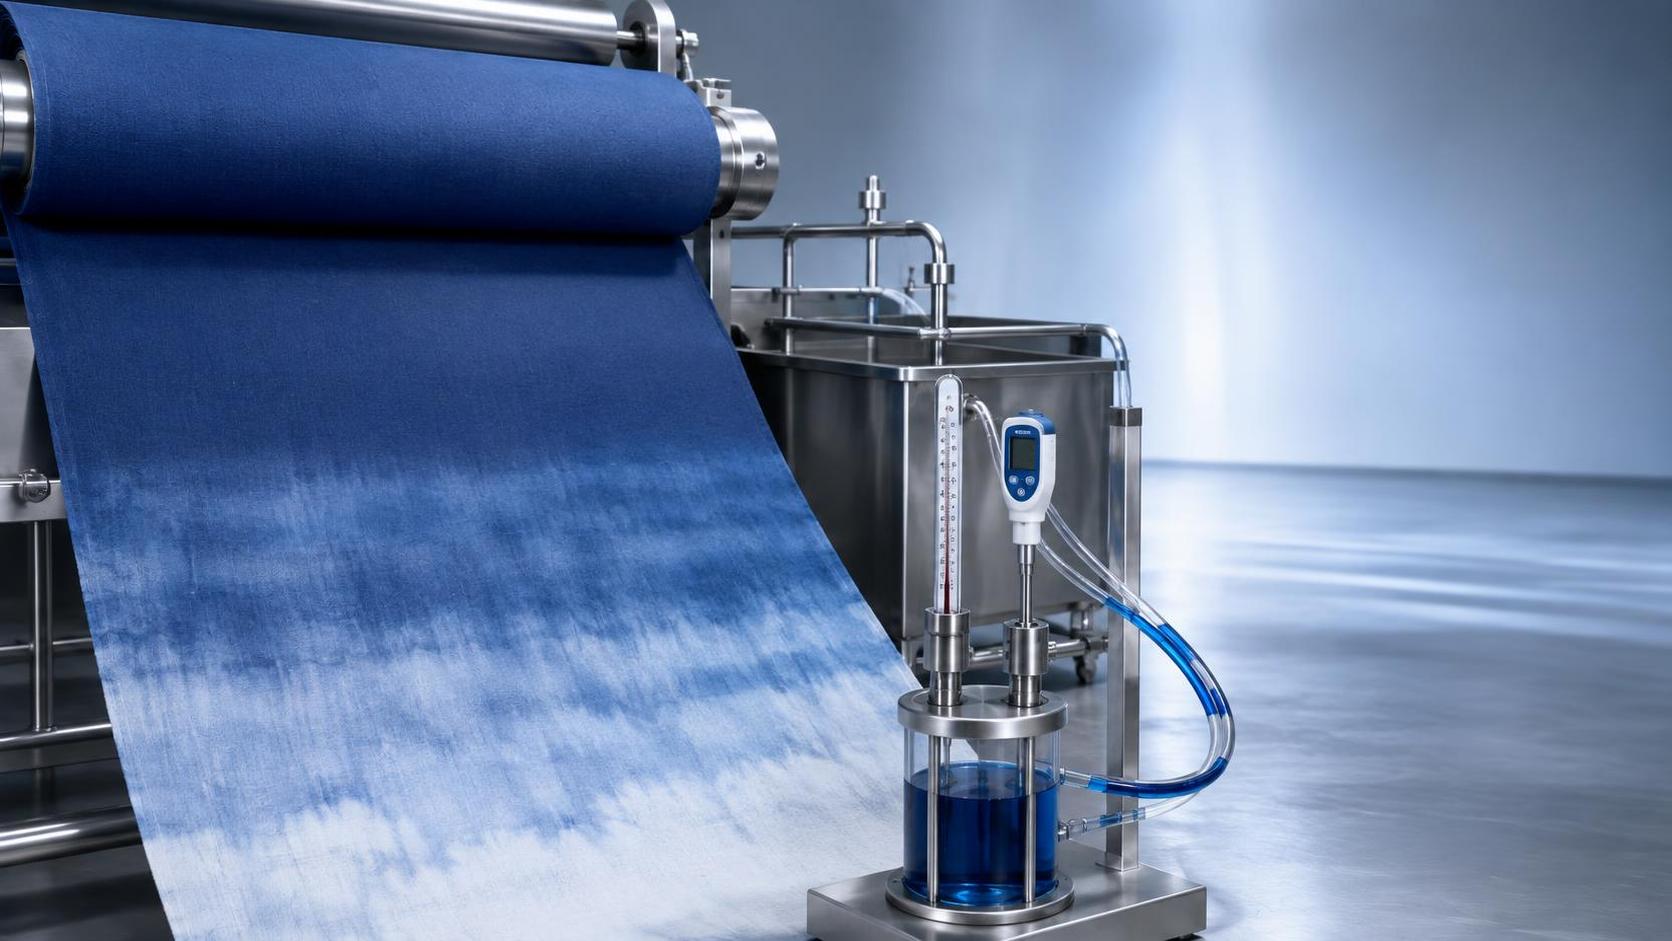
Çizgiler çoğunlukla zayıf sirkülasyona, kıvrımlara, düzensiz ıslanmaya veya makine hareketiyle ilgili sorunlara işaret eder. Rastgele bulutlu lekeler ise zayıf boya dispersiyonu, kontaminasyon veya tutarsız kumaş emiciliğini gösterebilir.
Orta-kenar farklılıkları sıklıkla kurutma davranışı, flotte dağılımı, fulard basıncı veya sıcaklık değişimleriyle bağlantılıdır. Görsel deseni belirlemek, olası nedenlerin sayısını hızla daraltır.
Kusuru kumaşın tüm eni ve boyu boyunca karşılaştırın. Yıkamadan önce, fiksajdan sonra veya yalnızca kurutma ve bitim işlemlerinden sonra ortaya çıkıp çıkmadığını kontrol edin.
Ton sorunu aynı makine bölgesinde sürekli oluşuyorsa, boya formülünü değiştirmeden önce ekipman koşullarını inceleyin. Tekrarlanan konumlar genellikle mekanik veya sirkülasyon sorununu gösterir.
Değişim partiden partiye farklılık gösterdiğinde, tekil bir ekipman arızasından ziyade hammadde farklılıkları, su kalitesi, tartım doğruluğu ve işletme disiplini daha olası nedenlerdir.
Kabul edilebilir ve kabul edilemez partilerden fiziksel numuneler saklayın. Bu referanslar, operatörlerin normal ton toleransını gerçek düzensiz boya alımı veya boya migrasyonu sorunlarından ayırt etmesine yardımcı olur.
Açık bir kusur tanımı, boya tedarikçileri, laboratuvar personeli ve kalite ekipleriyle iletişimi de iyileştirir. “Düzensiz renk” gibi belirsiz tanımlar, kök neden analizini daha yavaş ve daha az güvenilir hâle getirir.
Kumaş Hazırlığı Genellikle İlk Nedendir
Kumaş yüzeyi boyayı düzensiz emdiğinde Tekstil Boyaları homojen bir sonuç üretemez. Bu nedenle hazırlık kalitesi, düzgün boyamanın en önemli temellerinden biridir.
Doğal lifler yağlar, mumlar, pektinler, iplik eğirme yağlayıcıları, kir veya işlem kalıntıları içerebilir. Sentetik malzemelerde yağlar, antistatik maddeler, silikon ve bitim kimyasalları kalabilir.
Bu maddeler, boya flottesi ile lif arasında yerel bariyerler oluşturur. Daha fazla kalıntı bulunan alanlar boyayı daha yavaş emer ve soluk lekeler, çizgiler veya düzensiz ton derinliği oluşur.
Yetersiz haşıl sökme, dokuma pamuklu kumaşlarda yaygın bir sorundur. Kalan haşıl ıslanmayı engelleyebilir ve özellikle koyu tonlar yüksek boya konsantrasyonu gerektirdiğinde görünür farklılıklar oluşturabilir.
Kasar işlemi, hidrofobik safsızlıkları kumaşın tüm eni boyunca tutarlı şekilde gidermelidir. Kasar banyosu konsantrasyonunu, sıcaklığını veya sirkülasyonunu kaybederse, sonraki boyama sorunları önlenemez hâle gelmiş olabilir.
Ağartma da ton tutarlılığını etkiler. Düzensiz kalıntı peroksit, eksik nötralizasyon veya tutarsız beyazlık, özellikle pastel, parlak ve turkuaz tonlarda nihai görünümü değiştirebilir.
Boyamadan önce operatörler, hazırlığın yeterli olduğunu varsaymak yerine emiciliği test etmelidir. Basit bir damla testi, fitilleme gözlemi veya standartlaştırılmış ıslatma testi tutarsız hazırlık durumunu ortaya çıkarabilir.
Kumaş nem içeriği de önemlidir. Düzensiz kurutulmuş kumaş, fulard flottesini farklı şekilde alabilirken aşırı kurutulmuş malzeme parti veya jet boyamada yavaş ıslanabilir.
Operatörler ruloları kırışıklıklar, gerilim izleri, yağ lekeleri, barré ve iplik farklılıkları açısından incelemelidir. Bazı görünür boya kusurları, boyama işleminden ziyade tekstil altlığından kaynaklanır.
Karışımlı kumaşlar işlenirken her bir lif bileşeni dikkate alınmalıdır. Pamuk için uygun olan bir hazırlık yöntemi, polyester, naylon veya elastan içeren malzemelerdeki kontaminantları etkili biçimde gidermeyebilir.
Hatalı Boya Çözündürme veya Dispersiyon Yerel Ton Farklılıkları Oluşturur
Birçok ton eşitsizliği boya mutfağında başlar. Tekstil Boyaları doğru şekilde çözündürülmez, disperse edilmez, filtrelenmez ve ilave edilmezse konsantre parçacıklar kumaşa düzensiz ulaşabilir.
Reaktif boyalar, ilave edilmeden önce genellikle uygun suda tamamen çözündürülmelidir. Çözünmemiş parçacıklar sirkülasyon sırasında koyu benekler, lokal lekelenme veya ton değişimi oluşturabilir.
Dispers boyalar, ince öğütülmüş parçacıklar hâlinde tedarik edildiğinden özel dikkat gerektirir. Zayıf dispersiyon, yetersiz dispersiyon maddesi veya parçacık aglomerasyonu düzensiz dağılıma yol açabilir.
Küp boyalar, kükürt boyaları, pigment sistemleri ve katyonik boyaların da özel hazırlık gereklilikleri vardır. Operatörler tek bir genel yöntem uygulamak yerine kimyasal tedarikçisinin önerdiği sırayı izlemelidir.
Boya hazırlama sırasındaki su sıcaklığı çözünürlüğü ve stabiliteyi etkiler. Bazı boyalar ılık suda daha iyi çözünürken aşırı sıcaklık stabiliteyi azaltabilir veya erken kimyasal reaksiyonlara neden olabilir.
Tozu doğrudan üretim makinesine eklemek risklidir. Boya sonunda disperse olsa bile, ilk temas bölgeleri kumaşın geri kalanından daha yüksek konsantrasyona maruz kalabilir.
Kademeli ilave, yeterli karıştırma ve yeterli seyreltme içeren kontrollü bir ön karışım prosesi kullanın. Gerektiğinde, özellikle birden fazla boya bileşeni içeren tonlarda hazırlanan çözeltinin filtrasyonunu yapın.
Çok renkli reçetelerde farklı boyaların çözünme hızları ve migrasyon davranışları farklı olabilir. Yetersiz hazırlanmış tek bir bileşen genel tonu değiştirebilir veya görünür biçimde düzensiz renk alanları oluşturabilir.
Boya ürünlerinin yaşını ve depolama koşullarını kontrol edin. Neme maruz kalma, yetersiz sızdırmazlık, uzun depolama süreleri ve aşırı sıcaklıklar kullanım performansını ve renk tutarlılığını etkileyebilir.
Doğru tartım da aynı derecede önemlidir. Küçük ölçüm hataları açık tonlarda, parlak kırmızılarda, güçlü mavilerde ve bir bileşenin olağanüstü renk gücüne sahip olduğu reçetelerde çok görünür olabilir.
Su Kalitesi Boya Alımını ve Nihai Tonu Değiştirebilir
Su yalnızca boya için bir taşıyıcı değildir. Sertliği, pH değeri, mineral içeriği, klor seviyesi ve kontaminasyonu; boya çözünürlüğünü, çekimini, fiksajını ve yıkama performansını doğrudan etkileyebilir.
Sert su, yardımcı maddelerle reaksiyona girebilen veya boya dispersiyonunu bozabilen kalsiyum ve magnezyum tuzları içerir. Bu durum çökeltilere, azalmış düzgünlüğe ve tutarsız ton gelişimine yol açabilir.
Demir ve bakır kontaminasyonu özellikle sorunludur. Düşük konsantrasyonlar bile belirli boya tonlarını değiştirebilir, boya bozunmasını hızlandırabilir veya matlık ve düzensiz renk oluşumu yaratabilir.
Su pH değeri, önceki üretime dayanarak varsayılmak yerine düzenli olarak ölçülmelidir. Gelen su kalitesindeki bir değişiklik, operatörler görünür bir sorun fark etmeden önce boya davranışını etkileyebilir.
Reaktif boyamada kontrolsüz alkalilik, flotte içinde erken fiksaja neden olabilir. Boya life eşit şekilde ulaşmadan fikse olduğunda migrasyon sınırlanır ve düzgünlük zarar görür.
Asit boyamada pH, boyanın yün, ipek, naylon veya poliamide bağlanma hızını kontrol eder. Hızlı bir pH düşüşü, boyanın çok hızlı çekmesine ve koyu, düzensiz alanlar oluşmasına neden olabilir.
Proses metal iyonlarına karşı koruma gerektiriyorsa şelatlayıcı maddeler kullanın. Dozajları eski bir işletme formundan süresiz olarak kopyalanmak yerine gerçek su koşullarına göre belirlenmelidir.
Geri dönüştürülmüş proses suyu maliyet ve sürdürülebilirlik hedeflerini destekleyebilir; ancak dikkatli arıtma ve izleme gerektirir. Kalıntı tuzlar, deterjanlar, renklendiriciler ve yağlar sonraki boya partilerini etkileyebilir.
İletkenlik, sertlik, pH ve başlıca kontaminantlara ilişkin kayıtlar tutun. Bu kayıtlar, ton değişiminin su kaynağındaki veya arıtma performansındaki bir değişiklikle çakışıp çakışmadığını gösterebilir.
Sıcaklık Kontrolü Boyanın Ne Kadar Hızlı Hareket Edip Fikse Olduğunu Belirler
Sıcaklık, boyama düzgünlüğü üzerinde en güçlü etkilere sahip faktörlerden biridir. Düzensiz ısıtma, kumaşın farklı bölgelerinin boyayı farklı hızlarda emmesine, göç ettirmesine veya fikse etmesine neden olur.
Çektirme boyamada sıcaklığın hızlı artırılması, belirli boyaların eşit sirkülasyon sağlanmadan önce life çekmesine neden olabilir. Sonuç çizgiler, barré veya lekeli renklendirme olabilir.
Polyesterin dispers boya ile boyanması sıcaklık kontrolüne özellikle duyarlıdır. Yetersiz ısıtma boya penetrasyonunu azaltabilirken düzensiz ısıtma ton derinliği ve haslıkta farklılıklar oluşturabilir.
Operatörler her lif ve boya sınıfı için belirtilen ısıtma eğrisini izlemelidir. Zaman kazanmak için sıcaklığı daha hızlı yükseltmek, çoğu zaman düzensiz boyama riskini artırır.
Makinenin sıcaklık sensörünün kabın tamamındaki gerçek flotte sıcaklığını temsil edip etmediğini kontrol edin. Ekrandaki doğru değer, tüm bölgelerin eşit ısındığı anlamına her zaman gelmez.
Isı eşanjörleri, buhar vanaları, pompalar ve sirkülasyon hatları düzenli inceleme gerektirir. Kireç birikimi veya kısıtlı akış, normal çalışma sırasında görünmeyen sıcaklık farklılıkları yaratabilir.
Soğutma hızı da önemlidir. Bazı boyalar, özellikle polyester boyamada, soğutma sırasında farklı şekilde göç edebilir veya kristalleşebilir. Kontrollü soğutma, yüksek sıcaklık aşamasında elde edilen düzgünlüğün korunmasına yardımcı olur.
Başarılı yaş boyamadan sonra bile kurutma nihai ton farklılıkları oluşturabilir. Düzensiz kurutucu sıcaklığı, hava akışı veya kalıntı nem; migrasyon, oksidasyon farklılıkları veya homojen olmayan renk görünümüne neden olabilir.
Sorunlu partiler için gerçek zaman ve sıcaklık profillerini kaydedin. Bu kayıtları onaylanmış partilerle karşılaştırmak, yalnızca makine operatörünün hafızasına güvenmekten genellikle daha faydalıdır.
pH, Tuz ve Kimyasal İlavesi Sıralı Olarak Kontrol Edilmelidir
Kimyasal dozajlama, Tekstil Boyalarının flotteden life ne kadar hızlı geçtiğini kontrol eder. Hatalı zamanlama veya konsantrasyon, hızlı çekime, zayıf migrasyona ve kalıcı düzensizliğe yol açabilir.
Reaktif boyamada çekimi desteklemek için yaygın olarak tuz, fiksajı desteklemek için ise alkali kullanılır. Herhangi bir kimyasalın çok hızlı eklenmesi, dağılım tamamlanmadan boyanın bağlanmasına neden olabilir.
Tuz normalde reçeteye ve ton derinliğine göre kontrollü porsiyonlar hâlinde verilmelidir. Ani konsantrasyon değişimlerinin yerel koyu alanlar veya çizgilenme oluşturma olasılığı daha yüksektir.
Alkali ilavesi özel dikkat gerektirir. Soda veya kostik bir bölgeye yüksek yerel konsantrasyonda girerse, reaktif boyalar sirkülasyon banyoyu eşitlemeden önce düzensiz biçimde fikse olabilir.
Asit boyalarda, yavaş çekim gerektiğinde asit de kademeli olarak eklenmelidir. Hızlı bir pH düşüşü, boyanın temas ettiği ilk kumaş bölgelerine çok hızlı çekmesine neden olabilir.
Düzgünleştirici maddeler, dispersiyon maddeleri, ıslatıcılar ve geciktiriciler birbirinin yerine kullanılamaz. Yardımcı maddeleri lif türü, boya sınıfı, makine tasarımı ve gerekli boyama yöntemine göre seçin.
Yardımcı maddelerin aşırı dozajı ayrı sorunlar yaratabilir. Fazla düzgünleştirici madde çekimi azaltabilirken çok fazla deterjan veya dispersan köpük davranışını ve sirkülasyon verimliliğini değiştirebilir.
Kimyasal konsantrasyonunu ve besleme performansını her zaman doğrulayın. Tutarsız besleme yapan bir dozaj pompası, yazılı reçete teknik olarak doğru olsa bile ton sorununa neden olabilir.
İlave sırasını miktarlar kadar dikkatle belgelendirin. Boyamada aynı kimyasallar, farklı sıcaklıklarda, pH değerlerinde veya aşamalarda verildiğinde farklı sonuçlar üretebilir.
Zayıf Flotte Sirkülasyonu ve Kumaş Hareketi Çizgilere Neden Olur
Dengeli boya kimyası bile yetersiz mekanik koşulları telafi edemez. Boya flottesi ve kumaş, boyama çevrimi boyunca birbiriyle homojen şekilde temas etmelidir.
Jet, taşmalı, bobin, levent, çıkrık ve jigger makinelerinde sirkülasyon deseni önemli ölçüde farklıdır. Operatörler kendi ekipmanlarına özgü kritik kontrol noktalarını anlamalıdır.
Düşük pompa debisi boya hareketini azaltabilir ve durağan bölgeler oluşturabilir. Yüksek debi ise hassas malzemelere zarar verebilir, halat izleri oluşturabilir veya tutarsız gerilim ve yüzey görünümüne neden olabilir.
Kumaş hızı sabit kalmalıdır. Kontrolsüz hız değişimleri, özellikle sürekli boyama veya fulard proseslerinde kalış süresini, gerilimi ve flotteye maruz kalmayı değiştirebilir.
Halat boyama sistemleri iyi kumaş açılması ve hareketi gerektirir. Dolaşma, burulma, düğümler ve düzensiz halat oluşumu koyu kırışıklıklar ve tekrarlayan boyuna çizgiler üretebilir.
Fulard işlemlerinde merdane basıncı en boyunca dengeli olmalıdır. Düzensiz sıkma basıncı, kurutma, buharlama, kürleme veya yıkama sonrasında görünür hâle gelen düzensiz alıma yol açar.
Flotte oranını ve makine yükleme seviyesini kontrol edin. Aşırı yükleme sirkülasyon alanını azaltır ve kumaş sıkışmasını artırırken düşük yükleme hidrolik koşulları ve proses tekrarlanabilirliğini değiştirebilir.
Filtreler, nozullar, elekler ve borular plana göre temizlenmelidir. Kısmi tıkanmalar, anında makine alarmı oluşturmadan flotte dağılımını değiştirebilir.
Operatörler erken üretim çalışmalarında kumaşı sık sık incelemelidir. Fiksajdan önce kıvrımları, köpük birikimini veya sirkülasyon anormalliklerini yakalamak, tüm partinin red malzemesi hâline gelmesini önleyebilir.
Kurutma, Yıkama ve Bitim İşlemleri Ton Değişimini Ortaya Çıkarabilir veya Oluşturabilir
Bir kumaş boyama makinesi içinde düzgün görünebilir, ancak daha sonra değişkenlik geliştirebilir. Boyama sonrası aşamalar fikse olmamış rengi yeniden dağıtabilir, yüzey yansıtıcılığını değiştirebilir veya yetersiz yıkamayı ortaya çıkarabilir.
Yetersiz durulama; hidrolize reaktif boya, disperse parçacıklar, tuzlar ve yardımcı madde kalıntıları bırakır. Bu kalıntılar lekelenme, matlık, düşük sürtme haslığı ve tutarsız görünüm oluşturabilir.
Sabunlama koşulları boya sınıfı ve altlığa uygun olmalıdır. Yetersiz sıcaklık, süre, deterjan etkisi veya flotte değişimi, belirli kumaş alanlarında gevşek boyanın kalmasına neden olabilir.
Düzensiz kurutma, boyanın daha ıslak bölgelere doğru göç etmesine neden olabilir. Bu durum, ıslak alımın kumaş boyunca değişebildiği fulardlama, baskı, kaplama ve pigment uygulamalarından sonra özellikle önemlidir.
Bitim maddeleri; parlaklığı, yumuşaklığı, yüzey yönelimini ve kırılma özelliklerini değiştirerek renk algısını etkileyebilir. Düzgün boyanmış bir kumaş, tutarsız bitim uygulamasından sonra düzensiz görünebilir.
Ram ayarlarını, hava akışı dengesini, aşırı beslemeyi ve kumaş en kontrolünü inceleyin. Orta ve kenarlar arasındaki farklılıklar kurutma ve ısıl fiksaj sırasında daha görünür hâle gelebilir.
Havlı kumaşlar, fırçalanmış malzemeler ve dokulu tekstiller için bakış açısı da görünür tonu etkiler. Sorunun kimyasal düzensizlik mi yoksa yüzey yönü etkisi mi olduğunu doğrulayın.
Bitmiş kumaşı standartlaştırılmış aydınlatma koşulları altında değerlendirin. Gün ışığı, soğuk beyaz lambalar, sıcak lambalar ve perakende aydınlatması görünür ton değişiminin farklı seviyelerini ortaya çıkarabilir.
Operatörler İçin Pratik Bir Sorun Giderme Rutini
Ton eşitsizliği görüldüğünde boya reçetesini hemen değiştirmekten kaçının. Önce değişimin başladığı aşamayı izole edin ve etkilenen partiyi yakın zamanda onaylanmış bir partiyle karşılaştırın.
Kumaş hazırlık kayıtlarını, gelen kumaş tanımlamasını, makine yüklemesini, flotte oranını, boya parti numaralarını, kimyasal parti numaralarını ve operatör ilavelerini inceleyin. Bu ayrıntılar genellikle ilk anlamlı farkı ortaya çıkarır.
Mümkün olan yerlerde pH, sıcaklık profili, iletkenlik, su sertliği ve boya flottesi görünümünü ölçün. Nesnel ölçümler, yalnızca görsel incelemeye dayanan varsayımlardan daha faydalıdır.
Boya mutfağını eksik çözündürme, hatalı tartım, zayıf filtrasyon ve karıştırma hataları açısından inceleyin. Yakın zamanda değiştirilen ürünlere, yeni tedarikçilere veya bilinmeyen boya partilerine özellikle dikkat edin.
Makine sirkülasyonunu, pompa basıncını, nozul durumunu, merdane hizalamasını ve dozaj ekipmanını kontrol edin. Düzenli aralıklarla tekrarlanan izler genellikle mekanik bir kaynağa işaret eder.
Tam üretim partisini ayarlamadan önce küçük, kontrollü bir deneme yapın. Sonucun gerçek nedeni belirleyebilmesi için her seferinde tek bir önemli değişkeni değiştirin.
Sık kullanılan tonlar ve kumaş türleri için standart çalışma prosedürleri oluşturun. Bunlar hazırlık gerekliliklerini, ilave sırasını, ısıtma hızını, pH aralığını, sirkülasyon kontrollerini ve numune alma noktalarını belirtmelidir.
Operatörleri köpük, zayıf ıslanma, alışılmadık flotte rengi, basınç değişimleri, düzensiz kumaş hareketi veya gecikmiş sıcaklık tepkisi gibi erken uyarı işaretlerini bildirmeleri için eğitin.
Tutarlı kayıtlar, bireysel deneyimi tekrarlanabilir proses kontrolüne dönüştürür. Ayrıca kalite ekiplerinin hammadde sorununu Tekstil Boyaları uygulamasıyla ilgili bir sorundan ayırt etmesine yardımcı olur.
Sonuç: Düzgün Boyama Tüm Prosesin Kontrolüne Bağlıdır
Düzensiz tonlar yalnızca renk konsantrasyonunu değiştirerek nadiren çözülür. En güvenilir sonuçlar; hazırlık, boya kullanımı, su kalitesi, kimya, sıcaklık, sirkülasyon ve bitim işlemlerinin kontrol edilmesiyle elde edilir.
Operatörler için iyileştirmeye giden en hızlı yol sistematik gözlemdir. Kusur desenini belirleyin, proses verilerini doğrulayın, ekipmanı inceleyin ve her aşamayı onaylanmış bir referans partiyle karşılaştırın.
Tekstil Boyaları, kumaş homojen biçimde hazırlandığında ve her ilave kontrol edildiğinde en iyi performansı gösterir. Güçlü prosedürler, doğru kayıtlar ve disiplinli makine kontrolleri yeniden işlemeyi azaltır ve renk tutarlılığını iyileştirir.
Ton değişimi tekrarlandığında, bunu tek seferlik bir renk sorunu yerine bir proses kontrol sorunu olarak ele alın. Bu yaklaşım daha istikrarlı üretim, daha düşük atık ve daha güvenilir bitmiş tekstiller sağlar.
Bugün Bize Talebinizi Gönderin