Ürünlere Hızlı Geçiş
Teklif Alın
Kalıptan Ayırma İçin Hangi Silikon Akışkan Viskozitesi Gereklidir?
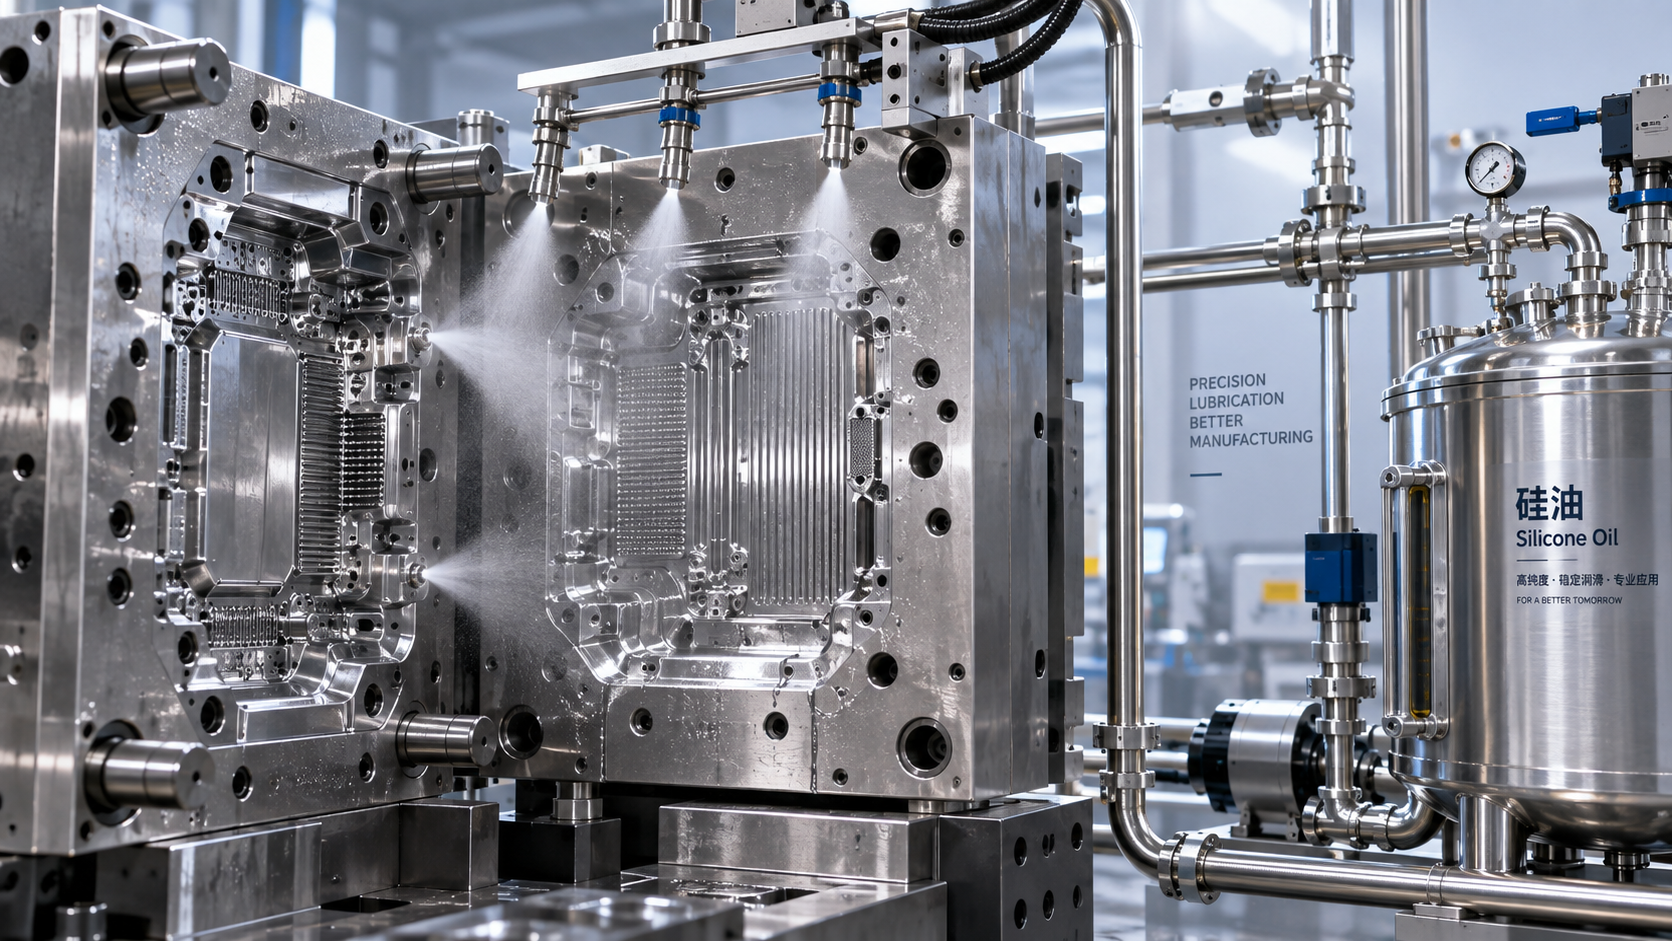
Kalıptan ayırma için tek bir “doğru” silikon akışkan viskozitesi yoktur. Pratik üretimde doğru sınıf; kalıp üzerinde sürekli bir film oluşturan, parçanın temiz şekilde ayrılmasını sağlayan ve önlenebilir kalıntı, yüzey kusuru veya sonraki aşamalardaki yapıştırma sorunlarına yol açmayan sınıftır. Basit bir kauçuk pres kalıbında iyi çalışan bir akışkan, derin nervürlere ve dar havalandırma bölgelerine sahip, dar bir yüksek sıcaklıklı enjeksiyon kalıbında tamamen başarısız olabilir.
Çoğu operatör için viskozite seçimi basit bir dengeyle başlar. Düşük viskoziteli Silikon Akışkanlar hızla yayılır ve ayrıntılı kalıp yüzeylerine kolayca ulaşır, ancak ayırıcı filmleri ince ve kısa ömürlü olabilir. Daha yüksek viskoziteli sınıflar yerinde daha uzun süre kalır ve genellikle daha kalıcı yağlama sağlar; ancak atomize edilmeleri daha zor olabilir, köşelerde birikebilir ve dikkatsiz uygulandıklarında kalıplanmış ürüne aşırı yağ aktarabilirler.
Bu nedenle pratik soru yalnızca “Hangi cSt değerini satın almalıyım?” değildir. Asıl soru şudur: Bu kalıbın ne kadar kalıcı bir ayırma etkisine ihtiyacı var, akışkan nasıl uygulanıyor ve bitmiş parça ne kadar temiz kalmalıdır?
Viskozite değerinden değil, kalıplama prosesinden başlayın
Silikon akışkan viskozitesi yaygın olarak santistok veya cSt ile ifade edilir. Düşük değerler daha ince, daha hareketli bir akışkanı; yüksek değerler ise daha yoğun bir malzemeyi gösterir. Bu, operatöre faydalı bilgiler verir, ancak tek başına ayırma performansını öngörmez. Aynı nominal viskozite; kalıp sıcaklığına, yüzey finisajına, seyreltmeye, katkı maddelerine ve kalıplanan malzemeye bağlı olarak farklı davranabilir.
Başlangıç noktası olarak, çok düşük viskoziteli akışkanlar genellikle hızlı ıslatma ve ince sprey kaplamasının en önemli olduğu durumlarda değerlendirilir. Orta viskoziteli sınıflar, kaplama ile film dayanıklılığı arasında denge sağladıkları için genel kalıptan ayırma uygulamalarında sık kullanılır. Yüksek viskoziteli silikon yağları ise kalıbın zorlayıcı olduğu, parçanın yapışma eğilimi gösterdiği veya yeniden uygulamadan önce tekrarlanan çevrimlerin beklendiği yerlerde daha uygundur. Bunlar evrensel reçeteler değil, başlangıç kategorileridir.
Nispeten basit parçalar üreten temiz ve açık bir kalıp için düşük viskoziteli bir akışkan tamamen yeterli olabilir. Akışkan püskürtülmek yerine tüy bırakmayan bir bezle silinerek uygulanıyorsa, atomizasyon artık sınırlayıcı faktör olmadığından operatör genellikle biraz daha yüksek bir viskozite kullanabilir. Buna karşılık, ince havalandırma kanalları, ince maçalar, derin boşluklar veya mat dokuya sahip bir kalıp çoğu zaman öncelikle mükemmel ıslatma gerektirir. Böyle bir durumda son derece yoğun bir yağ seçmek, malzeme kap içinde “daha yağlayıcı” görünse bile korunmamış alanlar bırakabilir.
Kalıp geometrisi kararı nasıl değiştirir?
Kalıp geometrisi, ayırıcı madde seçiminde en sık göz ardı edilen unsurlardan biridir. Düz yüzeyler daha toleranslıdır. Derin çekmeler, keskin köşeler, işlenmiş logolar, nervürler, alttan kesimler ve dar kanallar ise değildir. İnce bir silikon akışkan, özellikle kontrollü sis şeklinde uygulandığında bu alanlara hızla girebilir. Ancak ince akışkan dikey yüzeylerden akabilir veya yalnızca birkaç çevrimden sonra yer değiştirebilir.
Yapışma yalnızca tek bir lokal bölgede meydana geliyorsa, tüm prosesi daha yoğun bir silikon yağına geçirmek çoğu zaman yanlış ilk tepkidir. Asıl nedenin eksik kaplama, hasarlı bir kaplama, reçine birikimi, yetersiz havalandırma, elverişsiz bir çekme açısı veya sıcaklık dengesizliği olup olmadığını kontrol edin. Ayırma kimyası bazı proses sorunlarını telafi edebilir, ancak mekanik bir kalıp sorununu çözmesi beklenmemelidir.
Dokulu veya asitle işlenmiş kalıplar özel dikkat gerektirir. Yüksek viskoziteli bir akışkan dokunun içinde kalabilir ve kalıplanmış parçanın amaçlanan yüzey tanımını zamanla yumuşatabilir. Görünür tüketici bileşenlerinde bu durum, ara sıra meydana gelen yapışmadan daha sorunlu olabilir. Yüzey görünümünün kritik olduğu durumlarda, kontrollü sıklıkta çok hafif katmanlar halinde uygulanan düşük viskoziteli bir ürünün yönetilmesi genellikle daha kolaydır.
Akışkanı kalıplanan malzemeye ve son işlem gereksinimine uygun seçin
Kalıplanan malzeme, ne kadar ayırma desteğine ihtiyaç duyulduğunu ve ne kadar silikon kontaminasyonunun tolere edilebileceğini belirler. Kauçuk bileşikleri, termosetler, kompozit malzemeler, poliüretan sistemleri ve bazı dolgulu plastikler, standart termoplastik kalıplamaya göre daha kalıcı bir ayırma filmi gerektirebilir. Ancak “daha kalıcı”, otomatik olarak “daha yüksek viskozite” anlamına gelmemelidir. Uyumluluk ve aktarım davranışı da aynı derecede önemlidir.
Silikon kalıntısı baskı, boyama, kaplama, yapıştırıcıyla birleştirme, metalizasyon ve bazı ikincil montaj işlemlerini engelleyebilir. Bir parça daha sonra boyanacak veya yapıştırılacaksa, ayırıcı madde bu sonraki aşama dikkate alınarak değerlendirilmelidir. Kalıp kusursuz şekilde ayırma yapabilir, ancak neredeyse görünmez bir silikon tabakası iyi yapışmayı engellediği için bitmiş ürün daha sonra başarısız olabilir. Bu durumlarda minimum uygulama oranı, daha düşük aktarım özellikli bir kimya veya silikon içermeyen bir ayırma sistemi daha uygun olabilir.
Gıda ile temas eden, kozmetik, farmasötik veya düzenlemeye tabi diğer nihai kullanımlar ayrı bir inceleme gerektirir. Operatörler, genel endüstriyel kalıplamada kullanılan bir silikon akışkanın her düzenlemeye tabi uygulama için kabul edilebilir olduğunu varsaymamalıdır. Malzeme üretime ulaşmadan önce ilgili formülasyon, amaçlanan kullanım, yerel gereklilikler, temizleme prosedürü ve dokümantasyon kontrol edilmelidir.
Uygulama yöntemi, 100 cSt farktan daha önemli olabilir
Uygun bir akışkan kötü uygulanırsa yine de kusurlara neden olur. Sprey uygulaması genellikle düşük viskoziteli malzemeleri veya tutarlı şekilde atomize olmak üzere tasarlanmış formülasyonları tercih eder. Sprey ince ve eşit bir sis yerine damlacıklar oluşturuyorsa, yolluk girişleri, köşeler ve kalıp kenarları yakınında kalın noktalar oluşabilir. Bu noktalar parlaklık farklılıklarına, yağ izlerine veya parçaya aşırı aktarım yapılmasına neden olabilir.
Silerek ve fırçalayarak uygulama, özellikle büyük kalıplarda veya sınırlı sorunlu alanlarda daha fazla kontrol sağlar. Ayrıca orta ve yüksek viskoziteli akışkanları daha uygulanabilir hâle getirir. Dezavantajı operatör farklılığıdır: Bir kişi neredeyse görünmez bir film bırakırken, başka biri birkaç çevrimden sonra birikme oluşturacak kadar malzeme uygulayabilir. Tekrarlanabilirlik için kararı tamamen kişisel değerlendirmeye bırakmak yerine uygulama aracını, yaklaşık miktarı, hedef yüzeyleri ve yeniden uygulama tetikleyicisini tanımlamak faydalıdır.
Otomatik sistemlerde viskoziteyi yalnızca ürün veri föyündeki oda sıcaklığında değil, gerçek besleme sıcaklığında değerlendirin. Pompalanabilirlik, hat basıncı, nozül tasarımı ve sprey deseni sonuçların tümünü etkiler. Sıcak bir üretim alanında iyi hareket eden bir akışkan, daha soğuk bir depoda veya kış başlangıcında ağırlaşabilir.
Sıcaklık ve çevrim süresi pratik viskozite aralığını değiştirir
Sıcak kalıplar silikon yağlarının görünür yoğunluğunu azaltır. Elle kullanım sırasında yoğun görünen bir sınıf, kalıp yüzeyine ulaştığında çok hareketli hâle gelebilir. Bu durum kaplamayı iyileştirebilir, ancak sistemin başka yerlerindeki kontaminasyon veya bozunmadan kaynaklanan migrasyonu, duman riskini ve kalıntının ayırma çizgilerine doğru hareketini de artırabilir. Ayırma filmi, boşta duran soğuk bir kalıptaki denemeden sonra değil, normal üretim sıcaklığında değerlendirilmelidir.
Kısa çevrim süreleri başka bir yanlış kanıya yol açabilir. Bir ayırıcı madde birkaç kısa çevrimden sonra başarısız göründüğünde, sorun yetersiz viskozite değil, filmin eşit şekilde oluşması için yeterli sürenin olmaması olabilir. Buna karşılık, uzun ve sıcak çevrimler ince bir filmi daha hızlı uzaklaştırabilir ve daha kalıcı bir sınıfı gerektirebilir. Kalıba ilk çevrimden sonra bakmak nadiren yeterlidir; operatörler proses kararlı hâle geldikten sonra ayırma davranışını incelemelidir.
Üretimi aksatmadan Silikon Akışkanları test etmenin pratik yolu
En faydalı deneme kontrollü ve küçük ölçekli olandır. Geniş bir aralık sipariş etmek yerine iki veya üç aday viskozite seçin. Reçineyi veya bileşiği, kalıp sıcaklığını, kürleme ya da soğutma süresini, uygulama aracını ve operatör yöntemini mümkün olduğunca tutarlı tutun. Ardından birikmeyi veya azalan ayırma performansını ortaya çıkaracak yeterli sayıda çevrim boyunca malzemeleri karşılaştırın.
- Uygulama kolaylığı: Akışkan, akmadan veya birikmeden gerekli yüzeyleri ıslatıyor mu?
- Ayırma kuvveti ve tutarlılığı: Parçalar yalnızca ilk birkaç çevrimde değil, normal çalışma boyunca temiz şekilde çıkıyor mu?
- Parça görünümü: Parlaklığı, doku tanımını, lekeleri, yağlı izleri ve kenarlardaki kontaminasyonu kontrol edin.
- Kalıp durumu: Havalandırmalarda, köşelerde, itici alanlarında ve dokulu yüzeylerde kalıntı olup olmadığını izleyin.
- Sonraki proses uyumluluğu: Parça boyanacak, basılacak veya yapıştırılacaksa, bu kontrolü denemeye dahil edin.
Tüketimi yalnızca ürünün ne sıklıkta uygulandığına göre değerlendirmeyin. Daha yoğun bir akışkan daha az uygulama gerektirebilir, ancak daha fazla temizlik işi yaratabilir. Daha ince bir akışkan daha sık kullanım gerektirebilir, ancak daha az kalıntı bırakabilir ve daha iyi finisaj kalitesini destekleyebilir. Genellikle daha iyi ekonomik tercih; reddedilen parçalar, kalıp temizliği, işçilik ve sonraki aşamalardaki yeniden işlem dahil olmak üzere toplam aksaklığı en düşük olan seçenektir.
Formülasyon katkı maddelerini silikon ayırıcı maddelerle karıştırmayın
Kimyasal formülasyon çalışmalarında operatörler bazen akış veya ayırma davranışını dolaylı olarak etkileyen yağlayıcılar, yüzey aktif maddeler, dispersanlar, plastikleştiriciler ve proses yardımcılarıyla karşılaşır. Bu malzemeler otomatik olarak Silikon Akışkanların yerine kullanılmamalıdır. Kimyaları, suya tepkileri, ısıl davranışları, kalıntı profilleri ve kalıplanan alt tabakayla etkileşimleri çok farklı olabilir.
Örneğin,Polietilen Glikol CAS#25322-68-3, dispersiyon, emülsifikasyon, viskozite kontrolü ve proses uygulamaları dahil olmak üzere endüstriyel formülasyonlarda kullanılan ayrı bir kimyasal malzemedir. Bildirilen özellikleri arasında, tipik bir silikon kalıp ayırıcı akışkandan beklenen davranıştan önemli ölçüde farklı olan suda çözünürlük ve higroskopik davranış bulunur. Bir formülasyon tartışmasında ilgili olabilir, ancak uyumluluk testi yapılmadan ve proses hedefi net olarak anlaşılmadan silikon ayırıcı maddenin doğrudan yerine seçilmemelidir.
Tedarik tutarlılığı viskozite seçiminin bir parçasıdır
İhracat odaklı kimyasal satın alımında, sevkiyatlar arasındaki tutarlılık ilk numune kadar önemlidir. Tek bir viskoziteye göre ayarlanmış kalıptan ayırma prosesi; teslim edilen akışkanın akış davranışı, temizliği, ambalaj durumu veya dokümantasyonu farklılık gösterirse kararsız hâle gelebilir. Bu durum, üretimin ülkeler arasında dağıtıldığı ve malzemenin uzun tedarik zincirlerinden geçmesi gerektiği durumlarda özellikle önemlidir.
Shandong’un yerleşik kimyasal üretim ve ticaret merkezinden faaliyet gösteren Huafeng Chemical gibi tedarikçilerden çoğu zaman yalnızca bir ürün sınıfı değil, aynı zamanda hızlı iletişim, istikrarlı ihracat yönetimi ve destekleyici teknik bilgi de istenir. Bir sınıfı onaylamadan önce viskozite test koşullarını, parti tanımlama yaklaşımını, depolama önerilerini, ambalaj uygunluğunu ve varış noktasında gerekli belgeleri doğrulayın. Bu ayrıntılar olmadan verilen bir değer yanıltıcı olabilir.
Rutin çalışmalar için, kaplama ve görünüm öncelik olduğunda düşük veya orta viskoziteli bir silikon akışkanla başlayın. Yalnızca denemeler ayırma filminin gerçekten yeterince uzun süre kalmadığını gösterdiğinde daha yüksek viskoziteye geçin. Kalıp sıcaksa, derin dokuluysa, temizlenmesi zorsa veya ardından boyama ya da yapıştırma yapılıyorsa, yalnızca viskoziteye göre seçim yapmak yerine tüm prosesi test edin. Operatörler böylece bugün yapışmayı çözüp yarın kalıntı sorunları oluşturma şeklindeki yaygın döngüden kaçınır.
Bugün Bize Talebinizi Gönderin