Ürünlere Hızlı Geçiş
Teklif Alın
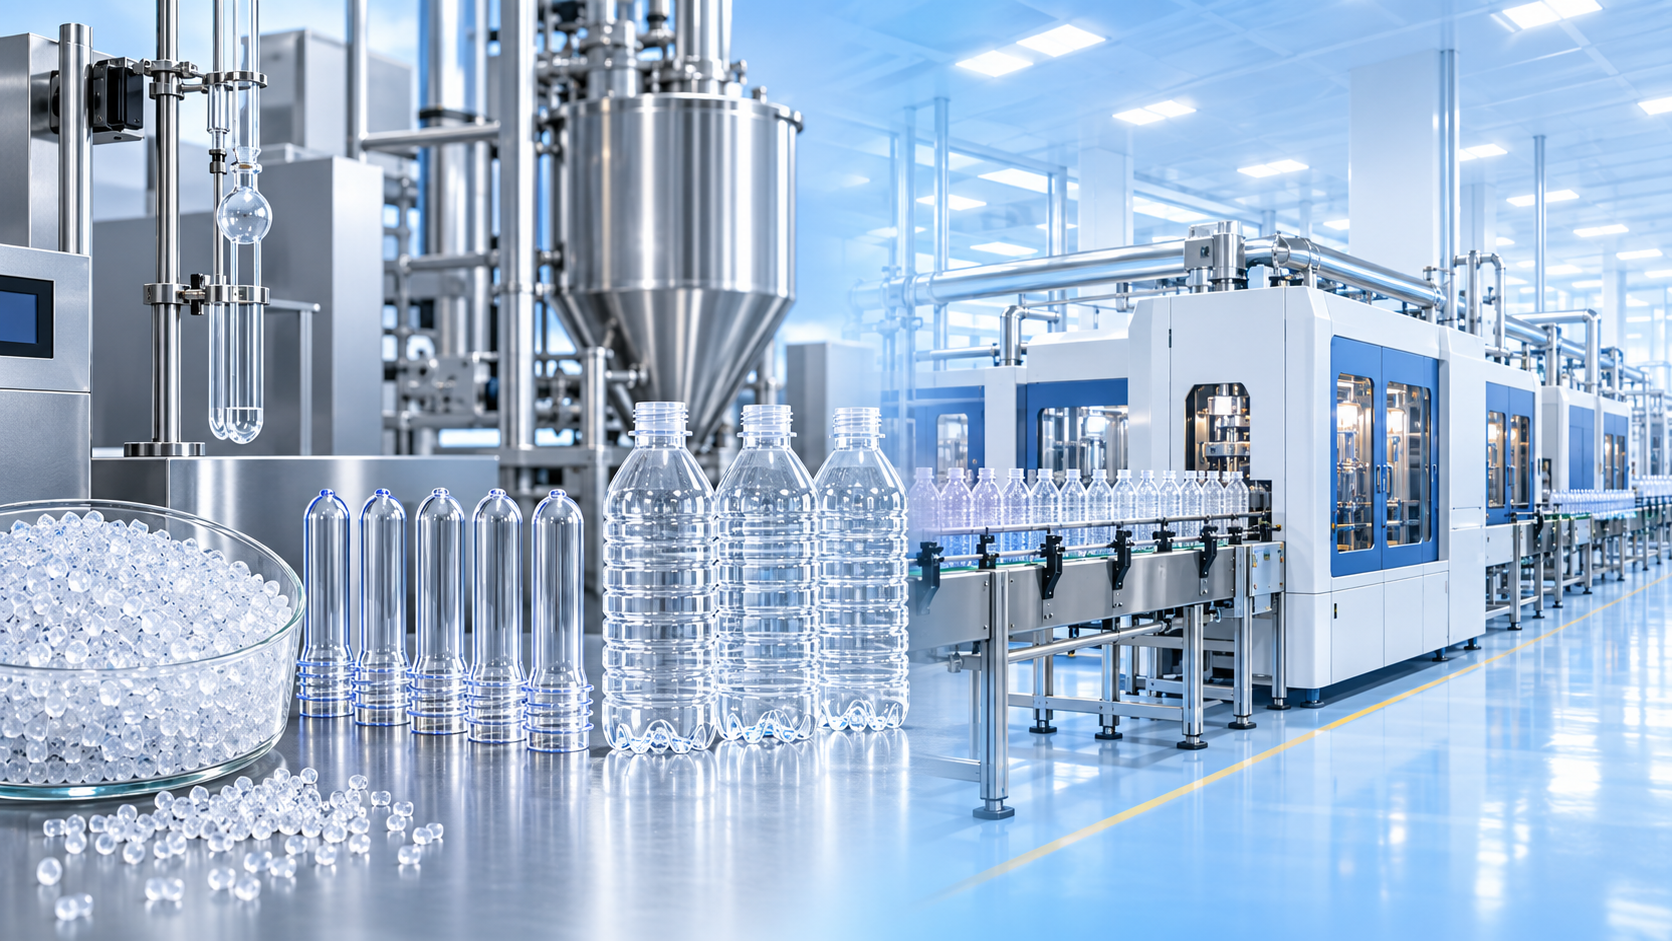
Şişe üretimi için PET Reçine seçen teknik değerlendiriciler açısından intrinsik viskozite (IV), analiz sertifikasındaki bir sayıdan daha fazlasıdır. Polimer moleküler ağırlığının, eriyik davranışının, germe-şişirme kalıplama tepkisinin ve nihai şişenin dolum, dağıtım ve tüketici kullanımı sırasında dayanıklılığının pratik bir göstergesidir. Yalnızca fiyat açısından kabul edilebilir görünen bir reçine, daha sonra kararsız preform işleme, düşük üstten yük performansı, aşırı bulanıklık veya gereksiz malzeme tüketimi yoluyla sorunlarını ortaya çıkarabilir.
Şişe sınıfı polietilen tereftalatta doğru IV, çelişen hedeflerin dengelenmesine yardımcı olur: hızlı işleme ile eriyik mukavemeti, hafifletme ile rijitlik, berraklık ile dayanıklılık ve üretim verimliliği ile nihai kullanım güvenlik payı. Bu nedenle “en iyi” sınıf, her zaman en yüksek IV'li malzeme değildir. Şişe tasarımına, şekillendirme koşullarına, ürün kategorisine ve kalite gerekliliklerine uygun moleküler mimariye sahip sınıftır.
İntrinsik viskozite: üretim sahasında sonuçları olan moleküler bir ölçüm
İntrinsik viskozite, çözünmüş PET moleküllerinin belirtilen test koşulları altında seyreltik bir çözeltinin viskozitesine katkısını tanımlar. Daha uzun polimer zincirleri genellikle çözelti viskozitesini artırdığından, IV yaygın olarak ortalama moleküler ağırlığın dolaylı bir ölçüsü olarak kullanılır. PET reçine için daha yüksek IV genellikle daha uzun zincirler, moleküller arasında daha fazla dolaşıklık ve eriyikte ve bitmiş ambalajda deformasyona karşı daha yüksek direnç anlamına gelir.
Bu ayrım önemlidir; çünkü bir şişe yalnızca kalıplanmaz, bir dizi termal ve mekanik olayla oluşturulur. Reçine kurutulur, eritilir, preformlara enjekte edilir, yeniden ısıtılır, eksenel ve radyal olarak gerilir, ardından bir kalıp yüzeyine karşı şişirilir. Her aşama polimere farklı bir gereksinim yükler. IV, malzemenin enjeksiyon kalıplama sırasında nasıl aktığını ve germe-şişirme kalıplama sırasında moleküler yönlenmeyi ne kadar etkili geliştirdiğini etkiler.
Ticari şişe sınıfı PET Reçine genellikle tek sabit bir değer yerine IV aralıklarıyla değerlendirilir. Genel içecek şişesi sınıfları yaklaşık olarak 0,70'lerin üstünden 0,80'lerin altına kadar dL/g aralığında olabilirken, artırılmış mukavemet, yeniden doldurmaya karşı direnç veya daha büyük kap performansı gerektiren uygulamalar daha yüksek değerler gerektirebilir. Bu aralıklar evrensel spesifikasyonlar değil, yararlı başlangıç noktalarıdır. Test yöntemi, reçine formülasyonu, preform geometrisi, işleme ekipmanı ve müşterinin kabul standardı, neyin uygun olduğunu etkiler.
IV değiştiğinde ne değişir?
IV'yi doğrudan “daha yüksek daha iyidir” ölçeği olarak ele almak cazip gelebilir. Gerçekte, her artış hem faydalar hem de ödünleşimler getirir.
Düşük IV: daha kolay akış, daha dar yapısal pay
Daha düşük IV'li bir PET sınıfı genellikle daha düşük eriyik viskozitesine sahiptir. Enjeksiyon kalıplama sırasında bu, özellikle daha ince veya daha karmaşık preform kesitlerinde daha kolay kalıp boşluğu dolumunu destekleyebilir ve basınç gereksinimini azaltabilir. Ancak aynı düşük moleküler ağırlık, eriyik mukavemetini azaltabilir ve termal geçmiş, neme maruz kalma veya agresif hafifletme için daha az tolerans bırakabilir.
Bitmiş şişede, uygulama için yetersiz IV; azalmış üstten yük mukavemeti, daha düşük darbe direnci, gerilim çatlamasına karşı daha zayıf direnç veya iç basınç altında daha az güvenilir performans olarak görülebilir. Germe-şişirme kalıplama sırasında malzeme, germe aralığı boyunca yeterli mukavemeti koruyamayabilir ve bu da duvar dağılımının kontrolünü zorlaştırır. Bir şişe üretimden hemen sonra berrak ve çekici görünebilir, ancak dağıtım zincirinin gerektirdiğinden daha düşük bir performans rezervi taşıyabilir.
Yüksek IV: daha güçlü moleküler ağ, daha zorlu işleme
Yüksek IV'li reçine genellikle geliştirilmiş eriyik mukavemeti sağlar ve daha yüksek mekanik gereksinimlere sahip şişeleri destekleyebilir. Mühendislerin daha büyük formatlar, tekrar kullanılabilir kaplar, gazlı içecekler, zorlu lojistik koşulları veya azaltılmış duvar kalınlığına sahip tasarımlar üzerinde çalıştığı durumlarda sıklıkla dikkate alınır. Doğru işlendiğinde, şişirme kalıplama sonrasında daha güçlü yönlenmiş yapıların oluşmasına katkıda bulunabilir.
Ancak daha yüksek moleküler ağırlık eriyik viskozitesini de artırır. Enjeksiyon kalıplama daha yüksek basınç, ayarlanmış kovan sıcaklıkları, daha uzun bekleme süresi kontrolü veya revize edilmiş yolluk ve soğutma stratejileri gerektirebilir. Proses buna göre ayarlanmazsa, teknik ekipler eksik dolum, daha yüksek enerji kullanımı, tutarsız preform ağırlığı veya önlenebilir termal bozunma ile karşılaşabilir. Reçine başarısız olmamıştır; reçine-proses kombinasyonu eşleştirilmemiştir.
Şişe, reçinenin nominal IV'sini değil; işlemden sonra kalan IV'yi deneyimler
Bu, tedarikçi değerlendirmesindeki en önemli noktalardan biridir. PET, eriyik işleme sıcaklıklarında nem bulunduğunda hidrolize duyarlıdır. Su, polimer zincirlerini kırarak moleküler ağırlığı düşürür ve dolayısıyla IV'yi azaltır. İyi seçilmiş bir giriş sınıfı bile kurutma yetersizse veya malzeme işlenmeden önce nemli havaya maruz kalırsa performans potansiyelinin anlamlı bir kısmını kaybedebilir.
Bu nedenle giriş IV'si asla tek başına değerlendirilmemelidir. Teknik ekipler tüm IV yolunu dikkate almalıdır:
- tedarikçinin beyan ettiği IV hedefi ve izin verilen aralık;
- yalnızca tek bir temsilî değer değil, partiden partiye tutarlılık;
- kalıplama öncesinde kurutma koşulları ve doğrulanmış kalıntı nem;
- enjeksiyon ünitesindeki bekleme süresi ve sıcaklık profili;
- uygulamanın hassas olduğu durumlarda işlem sonrası IV veya moleküler ağırlık korunumu;
- preform kalitesi ile gerçek şişe performansı arasındaki ilişki.
Pratik açıdan, biraz daha düşük nominal IV'ye sahip ancak mükemmel tutarlılık ve iyi kontrol edilen kurutma davranışı sunan bir reçine, partiler arasında geniş değişkenlik gösteren nominal olarak daha yüksek IV'li bir malzemeden daha kullanışlı olabilir. Üretim tesisleri laboratuvar idealleriyle değil, çalışma aralıklarıyla faaliyet gösterir. Kararlı bir reçine, bu aralıkların öngörülebilir kalmasını sağlar.
PET Reçine IV'sinin şişe uygulamasıyla eşleştirilmesi
Uygun sınıf, ambalajın gerçek görev döngüsüyle başlar. Ortam sıcaklığında doldurulan bir durağan su şişesi, gazlı meşrubat şişesinden, sıcak dolum meyve suyu kabından veya geniş ağızlı yemeklik yağ ambalajından farklı bir risk profiline sahiptir. Teknik değerlendirme, mevcut en yüksek IV'yi istemek yerine şişenin nerede başarısız olabileceğini tanımlayarak başlamalıdır.
Gazlı ambalajlarda, basınç direnci ve sünme incelenmeden IV seçimi yapılması eksik bir karara yol açabilir. Hafif durağan su şişelerinde temel soru, seçilen reçinenin hedef gramajda üstten yük ve düşme performansını koruyup koruyamayacağı olabilir. Sıcak dolum uygulamalarında IV önemlidir, ancak kristallik, ısıyla sabitleme kabiliyeti ve ambalajın eksiksiz termal tasarımının değerlendirilmesinin yerini tutamaz.
IV berraklığı etkiler, ancak berraklık bir IV spesifikasyonu değildir
Şişe şeffaflığı sıklıkla intrinsik viskoziteyle birlikte ele alınır, ancak ilişki dolaylıdır. Berrak PET şişeler; reçine saflığına, asetaldehit seviyesine, nem kontrolüne, termal geçmişe, kontaminasyonun önlenmesine, soğutma koşullarına ve şişirme sırasında elde edilen yönlenmeye bağlıdır. Uygun olmayan bir IV, görünümü olumsuz etkileyen işleme kararsızlığına katkıda bulunabilir, ancak yüksek IV tek başına parlak berraklığı garanti etmez.
Benzer şekilde, diğer nedenler araştırılmadan bulanıklık IV'ye bağlanmamalıdır. Aşırı yeniden öğütülmüş malzeme, yabancı polimer kontaminasyonu, yetersiz kurutma, yüksek eriyik sıcaklığı, bozunmuş malzeme ve tutarsız yeniden ısıtma koşullarının tümü optik kaliteyi etkileyebilir. Teknik değerlendiriciler; renk değerleri, uygun olduğunda siyah benek kontrolü, hassas su uygulamaları için asetaldehit sınırları ve reçinenin hedef pazardaki gıda ile temas durumuna ilişkin dokümantasyon dâhil olmak üzere daha geniş bir özellik paketi talep etmelidir.
Tedarikçi belgesindeki IV değeri nasıl okunur?
Bir IV rakamı ancak ölçüm temeli açık olduğunda anlam kazanır. Farklı laboratuvarlar farklı çözücü sistemleri, numune hazırlama uygulamaları veya raporlama kuralları kullanabilir. PET IV yaygın olarak dL/g cinsinden raporlanır, ancak test yöntemi varsayılmak yerine belirtilmelidir. Tedarikçileri karşılaştırırken, değerlerin uyumlu yöntemlerle ölçüldüğünden ve belirtilen toleransın aynı temeli yansıttığından emin olun.
Sayının bir hedef, spesifikasyon sınırı, tipik değer veya tekil parti sonucu olup olmadığını sorun. Tipik bir değer, geniş bir izin verilen aralığı gizlerken güven verici görünebilir. Sıkı biçimde optimize edilmiş hafif bir şişe için bu aralık, orta noktadan daha önemli olabilir. Bir değerlendirme birden fazla tesis veya küresel sözleşmeli üretim içeriyorsa, malzemeyi onaylamadan önce test protokolünü uyumlu hâle getirin. Aksi takdirde ekipler, kısmen analitik farklılıklardan kaynaklanan görünür reçine farklarını haftalarca tartışabilir.
Ayrıca saf şişe sınıfı reçine ile geri dönüştürülmüş PET içeren malzeme arasında ayrım yapmak da yararlıdır. Geri dönüştürülmüş içerik formülasyonları doğru yönetildiğinde oldukça etkili olabilir, ancak farklı bir değerlendirme yaklaşımı gerektirir. IV dağılımı, kontaminant kontrolü, renk, koku, gıda ile temas uygunluğu ve uygulanabildiği yerlerde zincir uzatıcı kullanımı bir sistem olarak gözden geçirilmelidir. Bu bağlamda tek bir ortalama IV sayısı daha da yetersizdir.
Teknik değerlendiriciler için sistematik bir tedarik kontrol listesi
PET reçine sınırları aşacak ve sürekli bir üretim programına girecekse, tedarik güvenilirliğinin teknik bir boyutu vardır. Geciken bir sevkiyat doğrulanmamış bir ikame malzemeyi zorunlu kılabilir; belirsiz dokümantasyon kargoyu gümrükte bekletebilir; değişen parti profili dikkatle ayarlanmış bir kalıplama prosesini kesintiye uğratabilir. Aşağıdaki sorular, satın alma verilerini mühendislik kararına dönüştürmeye yardımcı olur:
- Talep edilen IV aralığı tanımlanmış bir şişe uygulamasına bağlı mı? Ambalajın basınç, ısı veya hafifletme gereklilikleri olduğunda genel “şişe sınıfı” açıklamalarından kaçının.
- Tedarikçi partiye özgü kalite dokümantasyonu sağlayabilir mi? IV'yi nem, renk, asetaldehit, yığın yoğunluğu, kontaminasyon göstergeleri ve üzerinde anlaşılmış diğer özelliklerle birlikte inceleyin.
- Reçinenin proses geçmişi nedir? PET için katı hâl polimerizasyonu, pelet elleçleme, depolama koşulları ve ambalaj bütünlüğü tutarlılığı etkileyebilir.
- Mevzuat belgeleri hedef pazar için uygun mu? Gıda ile temas beyanları, güvenlik dokümantasyonu, menşe kayıtları ve taşıma bilgileri erken aşamada doğrulanmalıdır.
- Malzeme gerçek üretim koşullarında denenebilir mi? Bir preform görsel incelemeyi geçebilirken şişe üstten yük, basınç veya dağıtım testlerinde başarısız olabilir. Temsilî bir dönüşüm denemesi gerçekleştirin.
- Sonuçlar beklentilerden farklılaştığında teknik iletişim mevcut mu? Duyarlı bir ihracat ortağı, laboratuvar bulgularını, tesis gözlemlerini ve sevkiyat dokümantasyonunu gereksiz gecikme olmadan bağlantılandırmaya yardımcı olur.
Shandong Huafeng Chemical, kimyasal alıcılarının çoğu zaman yalnızca bir fiyat teklifi değil, bu daha geniş koordinasyona ihtiyaç duyduğu bir ticaret ortamında faaliyet göstermektedir. Portföyü, gübre işlemeden gıdayla ilişkili kabartma sistemlerine kadar çeşitli alanlarda kullanılan beyaz inorganik bir fosfat olan CALCIUM PYROPHOSPHATE CAS#7790-76-3 gibi şişe reçinesi tedariki dışındaki malzemeleri de içerebilir. Satın alma ekipleri için bu kapsam, önemli bir ilkeyi güçlendirir: her kimyasal kendi uygulamasına özgü spesifikasyon, elleçleme incelemesi ve mevzuat değerlendirmesini gerektirir. Ürün aşinalığı asla teknik doğrulamanın yerini almamalıdır.
Önlenebilir risk yaratan yaygın seçim hataları
Yalnızca nominal IV'ye göre seçim yapmak. Tek bir değer; toleransı, test yöntemi, işleme koşulları ve amaçlanan uygulama bilinmeden şişe performansını öngöremez. Bazı arızalarda şişe tasarımı baskın faktör olabilir.
Yüksek IV'nin hafifletme sorununu çözdüğünü varsaymak. Hafifletme bir ambalaj mühendisliği projesidir. Reçine IV'si yararlı bir yapısal pay sağlayabilir, ancak preform tasarımı, germe oranı, taban geometrisi, kalıp soğutması ve kalite kontrolü bu payın güvenilir bir şişeye dönüştürülüp dönüştürülmeyeceğini belirler.
Kurutucu disiplinini göz ardı etmek. Bu belki de en maliyetli operasyonel ihmaldir. Nemden kaynaklanan PET bozunması, dikkatle seçilmiş bir sınıfın faydasını ortadan kaldırabilir. Çiy noktasını, kurutma süresini, sıcaklığı, hazne yönetimini ve malzeme transferi sırasındaki maruziyeti doğrulayın.
Yeni bir tedarikçinin COA'sını tek yeterlilik aracı olarak kullanmak. Bir sertifika, sevkiyat için seçilmiş verileri doğrular; belirli bir enjeksiyon ve şişirme kalıplama hattındaki tekrarlanabilirliği göstermez. Yeterlilik çalışmaları numuneleri, deneme kayıtlarını, parti karşılaştırmalarını ve saklanan referans prosedürlerini içermelidir.
Nihai kararın verilmesi
En etkili yaklaşım, IV'yi bir performans hipotezine dönüştürmektir. Şişenin daha hafif olması gerekiyorsa, hangi mukavemet payının kullanıldığını ve farklı bir IV aralığının revize edilmiş tasarımı destekleyip desteklemediğini sorun. Dolum hattında değişkenlik yaşanıyorsa, sorunun reçine tutarlılığından, kurutmadan, eriyik bekleme süresinden veya şişirme koşullarından kaynaklanıp kaynaklanmadığını belirleyin. Yeni bir ihracat kaynağı değerlendiriliyorsa, reçine verilerinin yanı sıra dokümantasyon kalitesini ve tedarik zinciri yanıt verebilirliğini karşılaştırın.
İntrinsik viskozite önemlidir; çünkü moleküler yapıyı şişe üretiminin gerçekleriyle ilişkilendirir. PET Reçinenin makinede nasıl davrandığını, şişenin gerilime nasıl tepki verdiğini ve üreticinin proses değişkenliği için ne kadar alanı olduğunu etkiler. Ancak tam değerini yalnızca bağlamla birlikte spesifiye edildiğinde sunar. Doğru karar; IV'yi disiplinli nem kontrolü, uyumlu test yöntemleri, uygulama temelli ambalaj testleri, mevzuat incelemesi ve güvenilir tedarik koordinasyonuyla birleştirir. Bir reçine sınıfının yalnızca spesifikasyon sayfasındaki başka bir satır olmaktan çıkıp güvenilir bir şişe programına dönüşmesi bu şekilde gerçekleşir.
Bugün Bize Talebinizi Gönderin