Ürünlere Hızlı Geçiş
Teklif Alın
Fiber Takviyesinin Mühendislik Plastiklerinde Çarpılmaya Etkisi
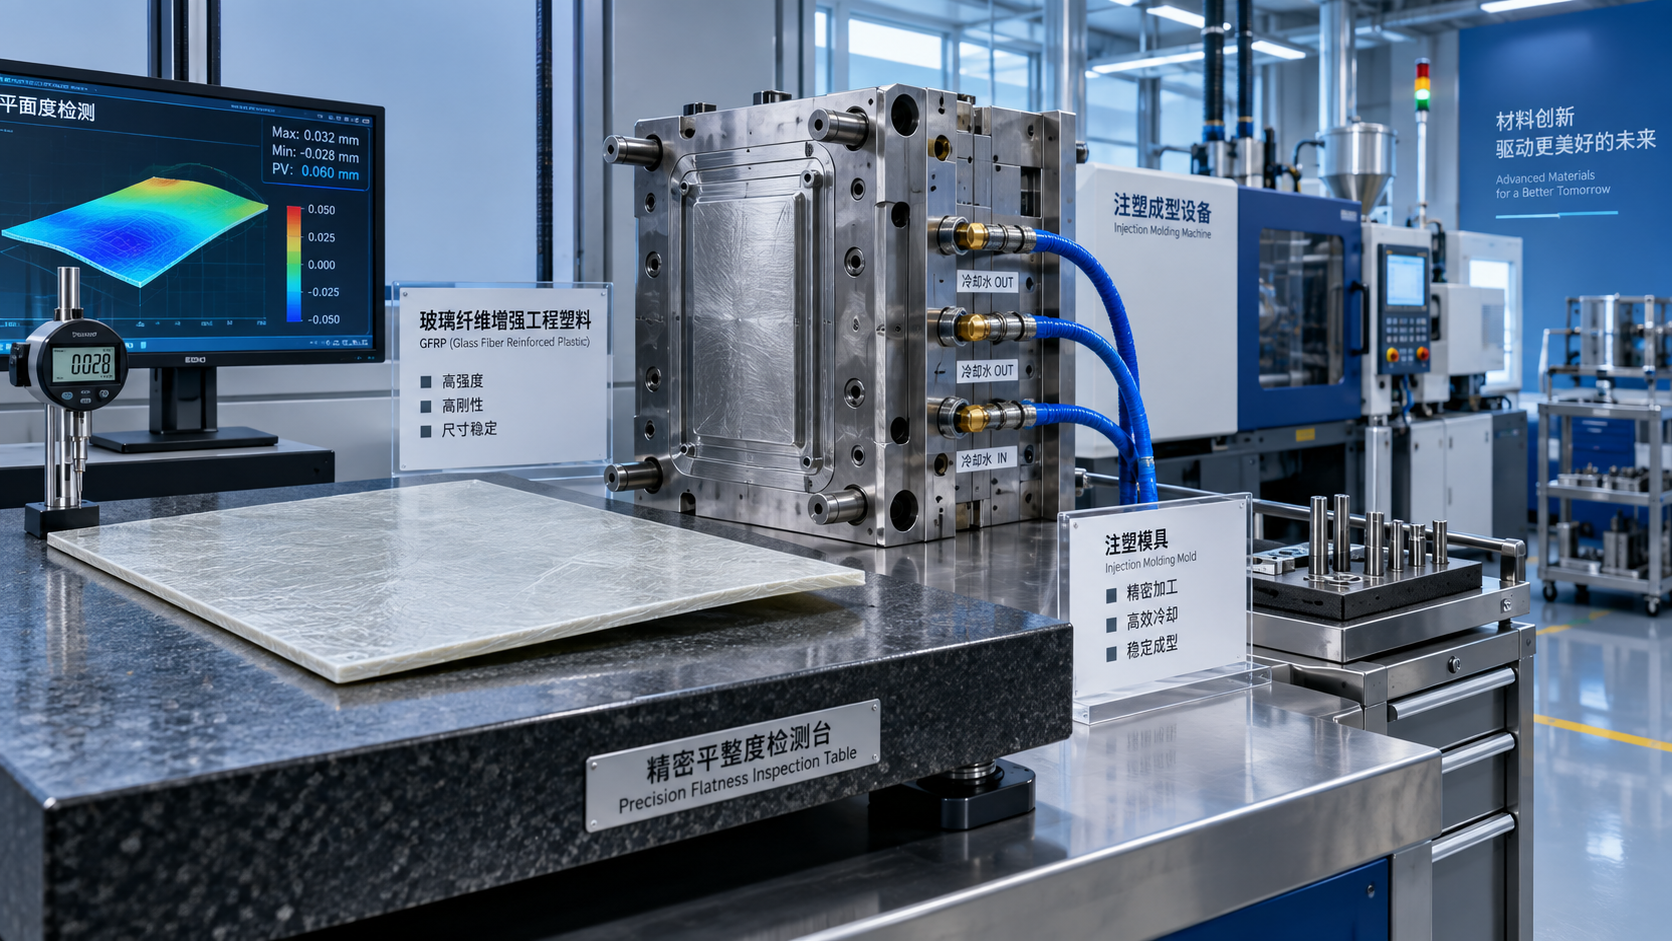
Bir mühendislik plastik parçasının daha fazla rijitliğe, dayanıma, yük altında boyutsal kararlılığa veya geliştirilmiş ısı direncine ihtiyaç duyduğu durumlarda fiber takviyesi çoğu zaman doğru çözümdür. Cam elyaf takviyeli poliamid, PBT, PPS, PET ve diğer bileşikler; muhafazalarda, braketlerde, elektrikli bileşenlerde, otomotiv sistemlerinde ve endüstriyel ekipmanlarda yaygındır. Ancak bir parçayı yapısal olarak yeterli kılan aynı fiberler, kalıplama davranışını daha az toleranslı hâle getirebilir.
Sonuç çarpılmadır. Bir parça kalıptan görünürde kabul edilebilir şekilde çıkabilir, ardından soğurken burulabilir, eğilebilir veya kritik bir düzlük gerekliliğinden uzaklaşabilir. Operatörler bazen tutma basıncını artırarak ya da soğutma süresini uzatarak karşılık verir. Bu ayarlar önemlidir, ancak fiber dolgulu birçok mühendislik plastiğinde temel sorunu ele almaz: çekme artık her yönde eşit değildir.
Fiber yönelimi, akış davranışı, kalıp tasarımı ve soğutma koşulları arasındaki ilişkinin anlaşılması, çözülebilir bir proses sorununu tasarım veya malzeme seçimi sorunundan ayırmaya yardımcı olur. Ayrıca tüm çarpılmaları basit bir sıcaklık ayarı sorunu olarak ele alma şeklindeki yaygın hatayı önler.
Fiberler çekme davranışını neden değiştirir
Dolgusuz termoplastikler genellikle polimer eriyik sıcaklığından oda sıcaklığına soğurken çekme gösterir. Yarı kristalin malzemeler, kristalleşmenin hacim değişimine katkıda bulunması nedeniyle ek bir değişken oluşturur. Dengeli soğutmaya sahip basit bir plakada bu çekme nispeten öngörülebilir olabilir. Takviye bu dengeyi değiştirir.
Enjeksiyon kalıplama sırasında kısa fiberler eriyik akışıyla hizalanma eğilimindedir. Akış yönünde fiberler polimer matrisini kısıtlar ve çekmeyi azaltır. Akış yönüne dik doğrultuda kısıtlama daha zayıftır; bu nedenle çekme genellikle daha fazladır. Bu farka anizotropik çekme denir. Bir parçanın bir yüzü, bölgesi veya akış yolu diğerinden farklı çektiğinde iç gerilmeler oluşur. Bitmiş bileşen daha sonra daha fazla büzülmenin gerçekleştiği tarafa veya yöne doğru eğilir.
Bu etki yalnızca cam elyafla sınırlı değildir. Karbon fiber, mineral takviye, uzun fiber sistemleri ve hibrit dolguların tümü yönsel çekmeyi etkileyebilir. Fiber uzunluğu, en-boy oranı, dolum seviyesi, yüzey işlemi ve polimer matrisiyle etkileşimleri farklı olduğundan sonuçları da farklıdır. Yine de pratik kural değişmez: takviye mekanik özellikleri iyileştirir, ancak akış geçmişini boyutsal davranış açısından daha önemli hâle getirir.
Daha yüksek fiber içeriği otomatik olarak daha düz bir parça anlamına gelmez. Toplam çekmeyi azaltırken boyuna ve enine çekme arasındaki farkı artırabilir. Dar, nervürlü bir bileşen için bu yönetilebilir olabilir. Zorlu bir düzlük spesifikasyonuna sahip geniş ve ince bir panel için ise baskın kalıplama riski hâline gelebilir.
Fiber yönelimi tüm dolum deseni tarafından şekillenir
Fiber yönelimini sabit bir malzeme özelliği olarak görmek caziptir. Ancak öyle değildir. Malzeme fiberleri sağlar; kalıp ve proses ise bunların nihai düzeninin büyük bölümünü belirler. Kalıp duvarında donmuş tabaka, fiberleri akış yönünde taşıma eğilimindedir. Özellikle eriyiğin yön değiştirdiği, bir daralmadan geçtiği veya başka bir akış cephesiyle buluştuğu yerlerde çekirdekteki yönelim daha karmaşık olabilir.
Bu nedenle yolluk giriş konumu yalnızca bir dolum kararı değil, boyutsal bir karardır. Dikdörtgen bir kapak üzerindeki tek kenar yolluğu genellikle güçlü, tek yönlü bir yönelim deseni oluşturur. Geometri simetrik ancak dolum simetrik değilse, görünürde dengeli et kalınlığına rağmen parça çarpılabilir. Merkez yolluk, birden çok dengeli yolluk veya revize edilmiş bir yolluk konumu bazen yönelim dengesizliğini azaltabilir; ancak her seçeneğin kaynak çizgileri, kozmetik gereklilikler, baskılama ve kalıp karmaşıklığı açısından da değerlendirilmesi gerekir.
Nervürler, bosslar, açıklıklar, keskin dönüşler ve ani kalınlık değişimleri de akışı yeniden yönlendirir. Fiberler bu yolu izler ve yerel rijitlik farklılıkları oluşturur. Bu nedenle düz bir panel, görünür yüzeyi düzgün görünse bile arka yüzündeki bir özellik nedeniyle eğilebilir. Simülasyonun mevcut olduğu durumlarda, çelik kesilmeden önce fiber yönelimi ve çarpılma analizi yararlı olabilir. Simülasyon kalıplama denemelerinin yerini almamalıdır, ancak özellikle yolluk konseptlerini karşılaştırmak ve akış kaynaklı anizotropinin yoğunlaşmasının muhtemel olduğu bölgeleri belirlemek için değerlidir.
Soğutma ve yönelim arasındaki etkileşim
Kalıplanmış bir parça, kalıp açıldığı anda boyutsal olarak kararlı değildir. Nihai şekli sıcaklık dağılımını, kalıntı gerilmeyi, polimer morfolojisini ve kalıp sonrası koşullandırmayı yansıtır. Fiber yönelimi tercih edilen yönlerde rijitlik ekler; düzgün olmayan soğutma ise dengesizliği ortaya çıkaran kuvveti sağlar.
Bir parçanın bir tarafı diğerinden daha hızlı soğursa, daha erken donabilir ve farklı bir gerilme durumunu hapsedebilir. Eşit olmayan kalıp yüzeyi sıcaklıkları, zayıf su hattı düzeni, tıkanmış soğutma kanalları, insertlerin çevresindeki tutarsız temas ve eşit olmayan çıkarma koşullarının tümü katkıda bulunabilir. Yarı kristalin reçinelerde kalıp sıcaklığı kristalleşmeyi de etkileyebilir. Sonuç, kontrol sırasında boyutsal olarak kabul edilebilir olan ancak depolama, montaj, neme maruz kalma veya ısıl çevrim sonrasında değişen bir parça olabilir.
Neme duyarlı malzemeler özel dikkat gerektirir. Cam elyaf takviyeli poliamid kalıplama sonrasında nem emebilir; bu da boyutları ve mekanik tepkiyi değiştirir. Reçinenin doğru biçimde kurutulması proses kalitesi için gereklidir, ancak boyutların ölçüleceği koşulu tanımlama ihtiyacını ortadan kaldırmaz. Koşullandırmayı, kontrol zamanını ve referans sıcaklığını tanımlamadan düzlük belirten bir teknik resim; kalıpçı, malzeme tedarikçisi ve son kullanıcı arasında gereksiz anlaşmazlık yaratabilir.
Operatörlerin prosesi değiştirmeden önce kontrol etmesi gerekenler
Çarpılma görüldüğünde, disiplinli bir kontrol rastgele ayarlamadan daha hızlıdır. Bozulmanın yön ve büyüklük açısından tekrarlanabilir olup olmadığını, hemen mi yoksa koşullandırmadan sonra mı meydana geldiğini ve kalıp gözleri arasında tutarlı olup olmadığını doğrulayın. Ardından gerçek proses kaydını malzeme tedarikçisinin önerdiği proses aralığıyla karşılaştırın. Eriyik sıcaklığı, kalıp sıcaklığı, enjeksiyon hızı, baskılama profili, soğutma süresi ve yastık kararlılığı tek tek değil, birlikte gözden geçirilmelidir.
- Kalıbın hatalı olduğunu varsaymadan önce reçine nemini ve kontaminasyonu kontrol edin.
- Gözler arası soğutmayı, gerçek kalıp sıcaklıklarını ve su akış koşullarını karşılaştırın.
- Değişen akış davranışının işaretleri için yolluk izini, akış izlerini, kaynak çizgisi konumlarını ve dolum dengesini inceleyin.
- Parça hâlâ sıcakken parça çıkarma, fikstürler ve konveyör işlemlerinin deformasyona neden olmadığını doğrulayın.
- Düzlüğü tanımlanmış bir destekleme yöntemi kullanarak ölçün; esnek parçalar, kontrol sırasında farklı şekilde sıkıştırıldıkları veya desteklendikleri için “başarısız” görünebilir.
Baskılama basıncı dengeli bir yaklaşımı hak eder. Yetersiz baskılama, yerel çekmeye ve çökme kaynaklı bozulmaya yol açabilir. Aşırı baskılama ise gerilme ekleyebilir, yolluk bölgesi dengesizliği oluşturabilir veya parçanın çıkarılmasından sonra deformasyonu kötüleştirebilir. Amaç mümkün olan en yüksek basınç değildir; doğrulanmış proses aralığı içinde kararlı kütle, tutarlı boyutlar ve tekrarlanabilir şekildir.
Malzeme seçimi önemlidir, ancak uygunsuz geometriyi düzeltemez
Bileşik seçimi parçanın gerçek çalışma gereksinimleriyle başlamalıdır: yük, kullanım sıcaklığı, kimyasal maruziyet, elektriksel gereklilikler, yüzey görünümü, boyutsal tolerans ve beklenen koşullandırma ortamı. Yüksek oranda dolgulu bir kalite, yük taşıyan bir bileşen için gerekçelendirilebilir; ancak ince, kozmetik bir kapak için gereksiz derecede zor bir seçim olabilir. Tersine, çarpılmayı çözmek için fiber içeriğini düşürmek, rijitliği sorunu kalıplamadan montaja veya saha kullanımına taşıyacak kadar azaltabilir.
Polimer ailesi de aynı derecede önemlidir. Takviyeli amorf bir malzeme ile takviyeli yarı kristalin bir malzeme, aynı kalıp ve işleme koşullarına farklı tepki verebilir. Düşük çarpılmalı veya boyutsal olarak kararlı olarak tanıtılan kaliteler yararlı başlangıç noktaları olabilir; ancak performansları gerçek geometride kontrol edilmelidir. Tedarikçi veri sayfaları genellikle belirlenmiş test koşulları altında çekme aralıklarını bildirir; bunlar ön değerlendirme için değerlidir, parça seviyesinde düzlük garantisi değildir.
Parça tasarımı çoğu zaman en büyük iyileştirmeyi sunar. Daha homojen et kalınlığı diferansiyel soğutmayı azaltır. Daha geç soğuyan kalın kesitler oluşturmamak için nervür kalınlığı nominal ete göre kontrol edilmelidir. Simetrik özellikler ve dengeli akış yolları yönsel sapmayı azaltır. Uzun düz bir yüzeyin kaçınılmaz olduğu durumlarda, hesaplanmış bir ön kamburluk veya destek özelliği, proses yoluyla yönelimin her izini ortadan kaldırmaya çalışmaktan daha etkili olabilir.
Standartlar ve ölçüm disiplini
Her kalıplanmış bileşene uygulanabilecek evrensel bir “çarpılma sayısı” yoktur. Teknik resim gereklilikleri ilgili özelliği tanımlamalıdır: düzlük, doğruluk, profil, açısallık, montaj boşluğu veya işlevsel hizalama. Kontrol yöntemi de aynı düzeyde dikkat gerektirir. Serbest durum ölçümü bir parça için uygun olabilirken, işlevsel performansı nasıl monte edildiğine bağlı olduğundan başka bir parça montaj fikstüründe kontrol edilmelidir.
Malzeme karşılaştırması için çekme ve fiber içeriğine yönelik kabul görmüş test yöntemleri ortak bir teknik dil sağlayabilir, ancak parça kabulü mutabık kalınan teknik resme, ölçüm koşuluna ve numune alma planına bağlı kalmalıdır. Bileşenler sınırlar arasında tedarik edildiğinde belgeler kalite tanımını, parti izlenebilirliğini, elleçleme gerekliliklerini ve geçerli mevzuat belgelerini açıkça belirtmelidir. Bu netlik, bir kalıplama hücresinde sorun gideren operatör için olduğu kadar gelen malzemeyi inceleyen satın alma veya kalite ekibi için de faydalıdır.
Aynı izlenebilirlik yaklaşımı kimyasal tedarik zincirleri genelinde de geçerlidir. Polimerle ilgili malzemeleri ve özel kimyasalları birlikte ele alan bir şirketin uygulama sınırlarını açık tutması gerekir. Örneğin,Neodimyum oksit CAS#1313-97-9, cam renklendirme, seramikler, seramik kapasitörler ve kataliz gibi alanlarda kullanılan nadir toprak bileşiğidir; kalıplanmış polimerlerde fiber takviyesinin yerine geçmez. Burada anılması yalnızca kalite kimliği, saflık beklentileri, ambalaj ve belgelerin geniş bir malzeme kategorisi yerine gerçek uygulamayla eşleşmesi gerektiğini hatırlatmak içindir.
Daha az çarpılan parçalar için pratik bir yol
En güvenilir yaklaşım, çarpılmayı sistem etkisi olarak ele almaktır. Parçanın işlevsel toleransı ve ölçüm koşuluyla başlayın. Geometriyi ve muhtemel akış yönlerini inceleyin. Önlenebilir anizotropi eklemeden mekanik performansı destekleyen bir takviye seviyesi seçin. Ardından kontrollü kurutma, dengeli dolum, uygun baskılama ve doğrulanmış kalıp soğutmasıyla kararlı bir kalıplama aralığı oluşturun. Bir değişiklik gerekliyse, aynı koşullandırma süresinden sonra parçaları karşılaştırarak her seferinde anlamlı tek bir değişkeni değiştirin.
Takviyeli birçok mühendislik plastiği için belirleyici soru “Fiber çarpılmaya neden olur mu?” değildir. Fiber buna katkıda bulunabilir, ancak daha yararlı soru şudur: “Fiberler nerede yönlenecek, parça nerede farklı çekme gösterecek ve bu şekil işlevi nasıl etkileyecek?” Bu noktalar görünür olduğunda çözüm daha somut hâle gelir: yolluğu yeniden konumlandırmak, bir et kesitini dengelemek, soğutmayı düzeltmek, kaliteyi revize etmek veya gerçekçi olmayan bir kontrol koşulunu yeniden tanımlamak.
Küresel kimyasal ticaret tedarik istikrarı, mevzuata uyum ve yanıt süresi konusunda daha büyük talepler oluştururken, malzeme desteğinin de teknik olarak spesifik olması gerekir. Kimya endüstrisinin önemli merkezlerinden biri olan Shandong'da bulunan Huafeng Chemical, kapsamlı dış ticaret yetkinlikleri ve geniş ürün portföyü aracılığıyla denizaşırı müşterileri desteklemektedir. Takviyeli bir polimer projesi için yararlı bir sonraki adım, düzenli üretim başlamadan önce — çarpılmış parçalar nihai montaja ulaşmadan sonra değil — malzeme kalitesini, işleme kılavuzunu, parti belgelerini ve parça seviyesindeki kabul kriterlerini uyumlu hâle getirmektir.
Bugün Bize Talebinizi Gönderin