Ürünlere Hızlı Geçiş
Teklif Alın
PET Reçinesindeki Nem Enjeksiyon Kalıplama Sırasında Nasıl Kusurlara Neden Olur
PET Reçinesindeki nem, kararlı bir enjeksiyon kalıplama sürecini operatörler ve üretim ekipleri için hızla maliyetli kusurların kaynağına dönüştürebilir.
Uygun olmayan kurutmanın eriyik viskozitesini, yüzey kalitesini, boyutları ve parça mukavemetini nasıl etkilediğini anlamak, tutarlı üretimi sürdürmek ve önlenebilir hurdaları engellemek için gereklidir.
Nem Neden Kritik Bir PET Reçinesi İşleme Problemidir
PET Reçinesi higroskopiktir; yani peletleri depolama, taşıma, aktarma ve kalıplama makinesinde maruz kalma sırasında çevredeki havadan su emer.
Neme duyarlı bazı malzemelerin aksine, PET'nin iç nem içeriği kalıplama için zaten çok yüksek olduğunda bile işleme öncesinde normal görünebilir.
Islak PET Reçinesi ısıtılmış silindire girdiğinde, emilen su hidroliz yoluyla polimer zincirleriyle reaksiyona girer ve erime sırasında moleküler ağırlığı kalıcı olarak azaltır.
Bu yalnızca kozmetik bir sorun değildir. Hidroliz reçinenin kendisini değiştirir; bu nedenle tutma basıncını artırmak veya kalıp sıcaklığını değiştirmek performansı tamamen geri kazandıramaz.
Operatörler genellikle tek bir belirgin kusurdan ziyade ilk olarak kararsız üretimi fark eder. Şot ağırlığı, yastık konumu, dolum davranışı ve parça görünümü birlikte değişebilir.
Yararlı bir çalışma ilkesi basittir: PET parçalar aniden kozmetik kusurlar ve mekanik zayıflık gösterirse, kalıplama parametrelerini ayarlamadan önce kurutma koşullarını doğrulayın.
PET Reçinesi Uygun Şekilde Kurutulmadığında Ne Olur
PET polimer zincirleri, kontrollü dolum, tutma ve katılaşma için gereken eriyik mukavemetini sağlar. Su, yüksek işleme sıcaklıklarında bu zincirleri kırar.
Zincir uzunluğu azaldıkça eriyik viskozitesi düşer. Malzeme daha kolay akabilir, ancak bu görünür iyileşme genellikle daha iyi işlemeden ziyade bozunmaya işaret eder.
Düşük viskoziteli PET ince bölgeleri hızla doldurabilir; ancak tutarsız tutma, aşırı çapak, zayıf boyutsal kararlılık ve strese karşı azalmış direnç oluşturabilir.
Hidroliz ayrıca yaygın olarak IV olarak adlandırılan içsel viskoziteyi azaltır. IV moleküler ağırlıkla ilişkili olduğundan, ölçülebilir bir IV düşüşü ısıl işlemenin polimer bozunmasına neden olduğunu doğrular.
Reçine sıcak bir haznede, besleme boğazında, silindirde veya durgun vida bölgesinde daha uzun süre ıslak kaldığında bozunma daha şiddetli hale gelir.
Yüksek silindir sıcaklıkları reaksiyonu hızlandırabilir, ancak sıcaklık tek başına temel neden değildir. Uygun şekilde kurutulmuş PET Reçinesi normal işleme sıcaklıklarına dayanabilir.
Bu nedenle, silindir ayarlarını düşürmek semptomları geçici olarak gizleyebilirken eksik dolum, zayıf kaynak çizgileri ve yetersiz yüzey kopyalanması dahil başka sorunlar oluşturabilir.
Nemin Neden Olduğu Yaygın Enjeksiyon Kalıplama Kusurları
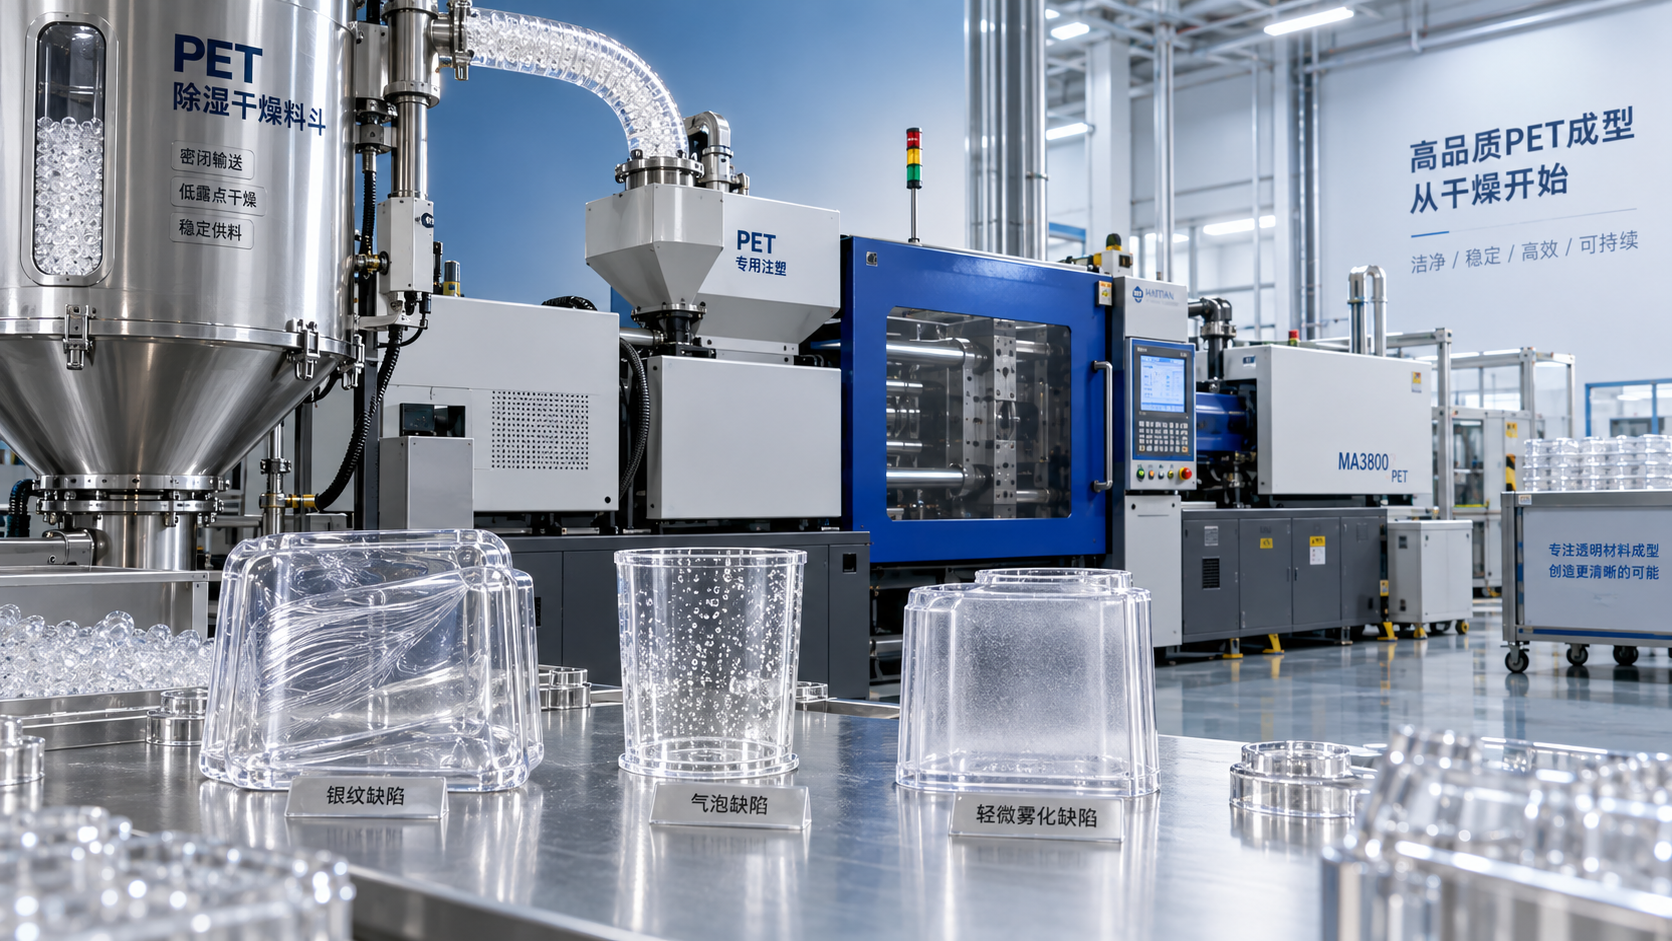
Akış İzleri, Gümüş Çizgiler ve Yüzey Çizgilenmesi
Akış izleri, nemle ilişkili en kolay tanınan PET kusurları arasındadır. Eriyik akış yönünden uzanan gümüşü, beyazımsı veya çizgi benzeri desenler olarak görünürler.
Su, sıcak eriyik içinde buhara dönüşür. Eriyik kalıp boşluğuna girdiğinde, hapsolmuş buhar yolluk girişleri, ince kesitler veya akış cepheleri yakınında görünür çizgiler oluşturur.
Benzer izler kontaminasyon, yetersiz havalandırma veya aşırı kesmeden de kaynaklanabilir. Ancak PET kurutma kayıtları belirsiz olduğunda önce nem kontrol edilmelidir.
Kabarcıklar, Boşluklar ve Kabarmalar
Nemin oluşturduğu buhar iç kabarcıklar veya yüzey kabarmaları oluşturabilir. Bu kusurlar hemen görülebilir veya parçalar soğuyup stabilize olduktan sonra ortaya çıkabilir.
Şeffaf PET bileşenlerde kabarcıklar özellikle kabul edilemezdir; çünkü küçük boşluklar bile saydamlığı azaltır, optik bozulma oluşturur ve bitmiş kalıplanmış ürünü zayıflatır.
Kalın cidarlı parçalar özellikle hassastır; çünkü dış kabuk, iç gazlar kaçmadan önce donarak görünüşte kabul edilebilir bir yüzeyin altında boşluklar bırakabilir.
Azalan Mukavemet ve Kırılganlık
Hidrolize uğramış PET, kullanım sırasında başarısız olurken kabul edilebilir görünebilir. Azalan moleküler ağırlık darbe direncini, çekme performansını, yorulma ömrünü ve çatlamaya karşı direnci düşürür.
Bu risk; kaplar, elektrikli bileşenler, otomotiv parçaları, cihaz elemanları ve tekrarlanan yüklere veya sıcaklık değişimlerine maruz kalan tüm kalıplanmış ürünler için önemlidir.
Operatörler, görsel olarak temiz bir numuneyi kurutmanın yeterli olduğunun kanıtı olarak kabul etmemelidir. Kritik uygulamalar için mekanik testler veya IV takibi gerekebilir.
Renk Değişimi ve Bulanıklık
Aşırı nem, özellikle uzun bekleme süresi hidrolizin ve ikincil termal bozunmanın devam etmesine izin verdiğinde sararmaya, bulanıklığa ve berraklığın azalmasına katkıda bulunabilir.
Yeniden öğütülmüş malzeme, renk konsantreleri veya uyumsuz katkılar mevcut olduğunda renk değişimi daha kötü hale gelebilir; bu da düzenli malzeme ayrımını ve kurutmayı daha da önemli kılar.
Çapak, Boyutsal Sapma ve Değişken Parça Ağırlığı
Nem eriyik viskozitesini düşürdüğünde polimer boşluklara daha kolay girebilir. Mengene kuvveti ve kalıplama ayarları değişmese bile çapak artabilir.
Azalan viskozite tutma davranışını da değiştirebilir. Operatörler tutarsız parça ağırlığı, değişen çekme, kararsız boyutlar veya soğutma sonrasında çarpılma görebilir.
Bu belirtiler sıklıkla kalıp aşınması veya basınç kontrolü sorunları olarak yanlış teşhis edilir. Malzeme geçmişinin incelenmesi, takım veya ekipmanda gereksiz değişiklikleri önleyebilir.
Nem Kusurları Diğer Proses Sorunlarından Nasıl Ayırt Edilir
Birçok enjeksiyon kalıplama kusurunun birden fazla nedeni vardır; bu nedenle teşhis yalnızca görünüme değil kanıta dayanmalıdır. Nem ölçümü ve kurutma doğrulamasıyla başlayın.
PET için uygun bir nem analizörü kullanın ve yalnızca açılmamış depo ambalajından alınan malzemeyi değil, peletleri makinede ölçün.
Birçok PET enjeksiyon kalıplama sınıfı için işleyiciler, kalıplama öncesinde genellikle 50 ppm'nin altında nem içeriğini hedefler. Her zaman reçine tedarikçisinin teknik veri sayfasını izleyin.
Ölçülen nem yüksekse, önce kurutma sürecini düzeltin ve basınç, hız, sıcaklık veya kalıp ayarlarını değiştirmeden önce kontrollü karşılaştırma numuneleri kalıplayın.
Her inceleme için tarihi, parti numarasını, nem sonucunu, kurutucu sıcaklığını, çiy noktasını, bekleme süresini, hazne yükleme yöntemini ve gözlenen kusur desenini kaydedin.
Bu yapılandırılmış yaklaşım, ıslak reçineyi zayıf havalandırma, kontaminasyon, aşırı kesme, bozulmuş yeniden öğütülmüş malzeme, aşınmış çek valf halkaları veya uygunsuz kalıp sıcaklık kontrolünden ayırt etmeye yardımcı olur.
Hızlı bir teşhis denemesi, koşullar değiştirilmeden doğrulanmış kuru saf PET kullanarak parça kalıplamaktır. Berraklık ve kararlılıktaki iyileşme, nemin etkisini güçlü biçimde gösterir.
Enjeksiyon Kalıplama Öncesinde PET Reçinesinin Doğru Kurutulması
PET Reçinesi, yalnızca temel bir sıcak hava haznesi yerine, sürekli olarak düşük çiy noktalı hava sağlayabilen desikant kurutma ekipmanı kullanılarak kurutulmalıdır.
Sıcak hava yüzey nemini yavaşça giderir, ancak iç nemi yeterince düşürmeyebilir. Desikant kurutucular, etkili nem giderimini destekleyen kuru hava sağlar.
Tipik PET kurutma koşulları, sınıfa, pelet boyutuna, ekipmana ve başlangıç nemine bağlı olarak genellikle dört ila altı saat boyunca 150 ila 180 santigrat derece aralığındadır.
Bu değerler evrensel talimatlar değil, çalışma referanslarıdır. Aşırı sıcaklık veya aşırı bekleme süresi, kalıplama başlamadan önce peletlerin yapışmasına, sararmasına veya bozunmasına neden olabilir.
Kurutucu hava akışı, hazne boyutu ve üretim hızı için yeterli olmalıdır. Doğru ayarlanmış sıcaklık, zayıf hava akışını veya aşırı yüklenmiş kurutma ekipmanını telafi edemez.
Çiy noktası eşit derecede önemlidir. Birçok PET kurutma işlemi, çiy noktası eksi 40 santigrat derece veya daha düşük olan desikant havayı hedefler.
Yalnızca kontrolör ayar noktasını değil, kurutucudaki gerçek çiy noktasını izleyin. Doymuş desikant, hava kaçakları veya yetersiz rejenerasyon gizli kurutma hatalarına neden olabilir.
Kurutma süresi ancak peletler hedef malzeme sıcaklığına ulaştıktan sonra başlar. Hazneye soğuk malzeme yüklemek, onun hemen hazır olduğu anlamına gelmez.
Mümkün olduğunda ilk giren ilk çıkar sistemini sürdürün. Karışık bekleme süreleri, haznenin bir bölümünün kuru kalırken yeni eklenen malzemenin ıslak kalmasına yol açabilir.
Nem Alımını Önleyen Malzeme Taşıma Uygulamaları
Sıcak ve kuru peletler nemli tesis havasına maruz kaldığında doğru kurutma hızla boşa gidebilir. Reçineyi kurutucu çıkışından kalıplamaya kadar koruyun.
Uygun olduğu yerlerde sızdırmaz veya doğru tasarlanmış kapalı devre taşıma sistemleri kullanın. Açık transfer kapları ve üstü açık hazne yüklemesi gereksiz nem maruziyetine neden olur.
Hazne kapaklarını kapalı tutun ve yükleyici bağlantıları, gözetleme camları, vakum hatları ve malzeme hortumları çevresindeki contaları inceleyin. Küçük kaçaklar uzun üretim çalışmalarını etkileyebilir.
Kurutulmuş PET Reçinesini presin yanında açık kutularda bırakmayın. Reçine bir sonraki vardiya veya üretim değişikliğinden önce yeniden nem emmeye başlayabilir.
Malzeme partilerini değiştirirken kapları reçine sınıfı, renk, tedarikçi partisi, kurutma başlangıç zamanı ve doğrulanmış nem testi durumu ile açıkça etiketleyin.
Yeniden öğütülmüş malzeme; nem, toz, ince taneler, kontaminasyon veya önceki termal geçmiş taşıyabileceğinden ayrı kontrol gerektirir. Bir kez kalıplandığı için yeniden öğütülmüş malzemenin kuru olduğunu varsaymayın.
Yeniden öğütülmüş malzeme yüzdesini ürün gerekliliklerine ve tedarikçi kılavuzuna göre sınırlayın. Yüksek yeniden öğütülmüş malzeme oranları viskozite değişimini büyütebilir ve kusurların nedenini gizleyebilir.
Depolama disiplini tüm kimyasal malzemeler için geçerlidir. Örneğin,Sodyum Sülfür CAS#1313-82-2 gibi higroskopik ürünler, nem maruziyeti ciddi güvenlik ve kalite riskleri oluşturabileceğinden sıkı kontrol edilen kullanım gerektirir.
Nem Hasarını Şiddetlendirebilen Makine Koşulları
Yeterince kurutulmuş PET bile, makine koşulları aşırı termal maruziyet oluşturduğunda bozunabilir. Silindir gerçek şot boyutuna ve çevrim süresine uygun olmalıdır.
Büyük bir silindirde çok küçük şotlar bekleme süresini artırır. Malzeme daha uzun süre eriyik halde kalır; bu da termal bozunma ve asetaldehit oluşumu olasılığını artırır.
Silindirde PET varken uzun süreli boşta beklemelerden kaçının. Özellikle yüksek işleme sıcaklıklarında üretim durduğunda, belirlenmiş bir boşaltma veya kapatma prosedürü uygulayın.
Yüksek geri basınç, aşırı vida hızı, daraltılmış nozullar ve dar yolluk girişleri kesme ısısı ekleyebilir. Bu koşullar nem tarafından zaten başlatılmış kusurları kötüleştirebilir.
Besleme boğazı, vida ucu, geri dönüşsüz valf, nozul ve sıcak yolluk sistemi etrafında ölü noktalar olup olmadığını kontrol edin. Durgun PET bozulur ve taze eriyiği kontamine eder.
Kalıp havalandırması hâlâ önemlidir. İyi havalandırma ıslak reçineyi düzeltmez, ancak zayıf havalandırma gaz izlerini yoğunlaştırabilir ve nemle ilişkili akış izlerini daha görünür hale getirebilir.
Kısa vadeli kusurları büyük sıcaklık değişimleriyle gidermeye çalışmak yerine kararlı eriyik sıcaklığı profilleri kullanın. Sık ayarlamalar kök neden analizini daha az güvenilir hale getirir.
Operatörler İçin Pratik Bir Sorun Giderme Sırası
Akış izleri, kabarcıklar, bulanıklık, kırılgan parçalar veya kararsız ağırlık ortaya çıktığında, tüm makine ayarlarını aynı anda değiştirmek yerine kontrollü bir sorun giderme sırasıyla başlayın.
İlk olarak ham maddeyi inceleyin. PET sınıfını, parti kimliğini, ambalaj durumunu, depolama maruziyetini, yeniden öğütülmüş malzeme yüzdesini ve peletlerin üstünün açık bırakılıp bırakılmadığını doğrulayın.
İkinci olarak, reçine nemini makine girişinde ölçün. Sonucu tedarikçi gereksinimiyle karşılaştırın ve ölçümü iş kaydıyla birlikte saklayın.
Üçüncü olarak, kurutucu performansını doğrulayın. Gerçek hava sıcaklığını, çiy noktasını, hava akışını, rejenerasyon çevrimini, hazne bekleme süresini, filtre durumunu ve yükleme uygulamasını kontrol edin.
Dördüncü olarak, kurutma doğrulandıktan sonra sınırlı bir numune kalıplayın. Parça kalitesindeki değişikliklerin malzeme durumuna bağlanabilmesi için ana enjeksiyon ayarlarını sabit tutun.
Beşinci olarak, hem görünümü hem işlevi değerlendirin. Uygun olduğunda berraklığı, çizgileri, kabarcıkları, çapağı, boyutları, parça ağırlığını, yolluk girişi kalitesini ve kırılma davranışını inceleyin.
Altıncı olarak, nem sorunu kontrol altına alındıktan sonra proses koşullarını inceleyin. Bekleme süresini, silindir profilini, vida geri kazanımını, geri basıncı ve kalıp havalandırmasını gözden geçirin.
Bu sıra, boşa harcanan üretim denemelerini azaltır. Ayrıca operatörleri depolama, kurutma veya malzeme taşıma hatalarının yukarı akışta neden olduğu kusurlardan dolayı suçlanmaktan korur.
Güvenilir Bir PET Reçinesi Kalite Kontrol Rutini Oluşturma
Güvenilir PET kalıplama, operatör hafızasına değil tekrarlanabilir kontrollere bağlıdır. Yazılı kurutma standartları her reçine sınıfını, kabul edilebilir nem aralığını ve doğrulama sıklığını tanımlamalıdır.
Operatörleri, özellikle hafif çizgilenme, değişen şeffaflık, dalgalanan yastık konumu, olağandışı koku ve değişen vida geri kazanım davranışı gibi erken kusur sinyallerini tanımaları için eğitin.
Çiy noktası sapmaları, kurutucu bakım arızaları, konveyör kaçakları ve kurutulmuş malzemenin nemli havaya plansız maruziyeti için alarmlar veya belgelenmiş müdahale eylemleri oluşturun.
Nem sorunları tekrarlandığında satın alma birimi ve tedarikçilerle koordinasyon sağlayın. Ambalaj kalitesi, taşıma koşulları, depo nemi ve parti tutarlılığı, üretim başlamadan önce kalıplama sonuçlarını etkileyebilir.
İhracat odaklı kimyasal tedarik zincirlerinde dokümantasyon ve hızlı iletişim önemlidir; çünkü işleyiciler tesisler genelinde istikrarlı ve uyumlu operasyonları sürdürmek için izlenebilir malzeme bilgilerine ihtiyaç duyar.
Rutin nem testi; kusurlu parçaları ayırmaktan, kalıpları yeniden işlemeye tabi tutmaktan, saha arızalarını araştırmaktan veya bir kalite şikâyetinden sonra üretim süresi kaybetmekten çok daha düşük maliyetlidir.
Sonuç
PET Reçinesindeki nem kusurlara neden olur; çünkü su erime sırasında polimeri hidrolize eder ve moleküler ağırlığı, eriyik mukavemetini, parça görünümünü ve mekanik performansı azaltır.
Enjeksiyon kalıplama operatörleri için en etkili yanıt; nemi ölçmek, desikant kurutmayı doğrulamak, kurutulmuş peletleri nemli havadan korumak ve proses koşullarını belgelemektir.
PET kusurları oluştuğunda, basınç veya sıcaklık değişiklikleriyle hemen telafi etmeyin. Önce reçine durumunu doğrulayın, ardından kanıta dayalı kontrollü makine ayarlamaları yapın.
Disiplinli bir kurutma ve taşıma rutini; daha berrak parçalar, daha kararlı boyutlar, daha güçlü kalıplanmış ürünler, daha düşük hurda oranları ve daha öngörülebilir bir enjeksiyon kalıplama süreci sağlar.
Bugün Bize Talebinizi Gönderin