Ürünlere Hızlı Geçiş
Teklif Alın
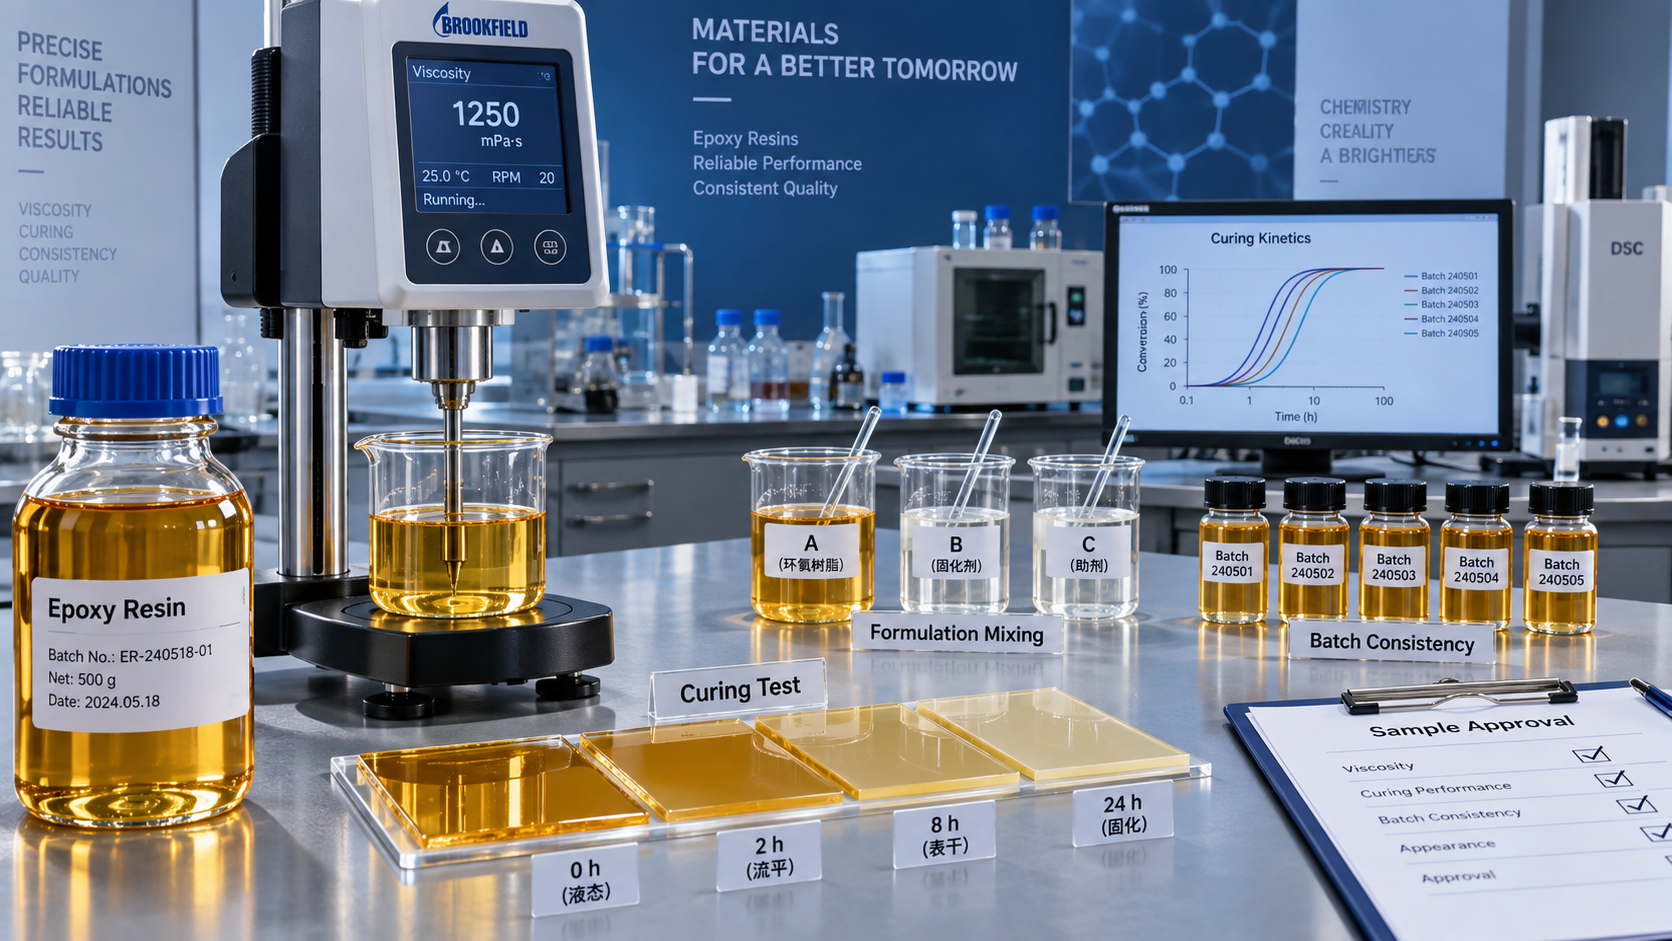
Epoksi reçine için numune onayı, analiz sertifikasının hızlı bir karşılaştırması olarak değil, proses performansına ilişkin bir karar olarak ele alınmalıdır. Bir reçine berrak görünebilir, belirtilen viskozite aralığında olabilir ve yine de kaplama, yapıştırıcı, kompozit, döküm veya elektrik uygulamalarında sorun yaratabilir. En önemli spesifikasyonlar; reaktiviteyi, formülasyon dengesini, işleme penceresini ve bir teslimattan diğerine tutarlılığı kontrol edenlerdir.
Çoğu alıcı için epoksi eşdeğer ağırlığı, viskozite, renk, ilgili durumlarda hidrolize olabilir klorür veya toplam klor, nem ve kürlenme davranışı başlangıç noktasını oluşturur. Bunların önemi, amaçlanan sisteme göre değişir. Hızlı kürlenen bir ** kaplama formülasyonunda kullanılan reçine, filament sarım veya yüksek voltajlı bir enkapsülasyon bileşiği için kullanılan reçineyle aynı mantıkla onaylanmamalıdır.
Veri föyüyle değil, uygulamayla başlayın
Kabul limitlerini belirlemeden önce, reçinenin formülasyona girdikten sonra ne yapması gerektiğini tanımlayın. Aynı temel epoksi, sertleştirici, reaktif seyreltici, pigment paketi, dolgu yüklemesi, sıcaklık ve üretim ekipmanının tümü sonucu etkilediği için bir sistemde kullanılabilirken başka bir sistemde uygun olmayabilir.
Bu durum, “Polikarboksilat süperakışkanlaştırıcı uyumluluğunu nasıl test ederim?” sorusuna benzer. Tek başına bir laboratuvar değeri ticari soruyu nadiren yanıtlar. Malzeme, uyumsuzluğu ortaya çıkarmak için gerçek sonraki proses bileşenleriyle ve üretime yeterince yakın koşullarda test edilmelidir. Epoksi reçine için ilgili test, genellikle yalnızca reçine incelemesi yerine küçük fakat temsil niteliği taşıyan bir formülasyon denemesidir.
Yararlı bir numune onay dokümanında şunlar belirtilmelidir:
- Reçine sınıfı ve amaçlanan nihai kullanım.
- Denemede kullanılacak kürleme ajanı, hızlandırıcı, seyreltici, dolgu, pigment veya takviye malzemesi.
- Gerekli karıştırma sıcaklığı, uygulama yöntemi ve izin verilen işleme süresi.
- Kürlenme hızı, sertlik, yapışma, kimyasal direnç, elektriksel davranış veya görünüm gibi kabulü belirleyen performans özellikleri.
- Hangi özelliklerin kritik serbest bırakma kontrolleri, hangilerinin yalnızca referans değerler olduğu.
Bu tanım olmadan alıcılar, daha sonra reddedilen partilere veya kararsız üretime neden olan değişkenleri gözden kaçırırken, ölçülmesi kolay özelliklere aşırı önem verebilir.
Epoksi eşdeğer ağırlığı formülasyon temelini belirler
Yaygın olarak EEW şeklinde kısaltılan epoksi eşdeğer ağırlığı, stokiyometrik denge için ne kadar kürleme ajanı gerektiğini belirlediğinden, genellikle incelenecek ilk spesifikasyondur. Bir epoksi fonksiyonelliği eşdeğeri içeren reçinenin kütlesini ifade eder. EEW değiştiğinde gerekli sertleştirici dozajı da değişir.
Sabit bir sertleştirici oranında, beklenenden daha yüksek EEW'ye sahip bir reçine, kürlenmiş ağ yapısının yetersiz çapraz bağlanmasına yol açabilir. Daha düşük bir EEW ise formülasyonu fazla sertleştiriciye veya daha hızlı, daha az kontrol edilebilir bir kürlenmeye yöneltebilir. Sonuçlar arasında mekanik özelliklerin azalması, daha yumuşak filmler, eksik kimyasal direnç, değişen kap ömrü veya ekzotermik reaksiyonda farklılık bulunabilir.
Bu nedenle doğru onay sorusu, yalnızca tedarikçinin EEW değerinin makul görünüp görünmediği değildir. Asıl soru, partiden partiye aralığın alıcının dozaj yöntemi ve formülasyon toleransı için yeterince dar olup olmadığıdır. Manuel laboratuvar ayarı, sabit reçeteler veya otomatik dozajlama kullanan bir tesiste maliyetli hâle gelecek bir aralığı gizleyebilir.
Tedarikçinin beyan ettiği spesifikasyon aralığını isteyin ve bunu formülasyonun izin verilen ayarlama aralığıyla karşılaştırın. Sertleştirici ilavesi her parti için ayarlanıyorsa, ayarlama yönteminin pratik, izlenebilir ve üretim için yeterince hızlı olduğunu doğrulayın. Proses sabit bir oran kullanıyorsa, kalifikasyon sırasında daha sıkı EEW kontrolü genellikle daha fazla ağırlık kazanır.
Viskozite, kaliteyi tanımladığı için değil, işlemeyi kontrol ettiği için önemlidir
Viskozite, numune değerlendirmesinde çoğu zaman en görünür reçine spesifikasyonudur; ancak kapsamı kolayca fazla geniş yorumlanabilir. Bir viskozite değeri yalnızca test sıcaklığı, test yöntemi ve reçinenin durumu anlaşıldığında anlamlıdır. Sıcaklık değişimleri viskoziteyi keskin biçimde değiştirebilir ve bir laboratuvar sıcaklığında ölçülen sonuç, daha sıcak bir karıştırma odasındaki veya daha soğuk bir depodaki davranışı öngöremeyebilir.
Kaplamalar ve yapıştırıcılar için viskozite; ıslatma, yayılma, sarkma direnci, püskürtülebilirlik ve dolgu ilavesini etkiler. Kompozitlerde elyaf emprenyesini ve hava çıkışını etkiler. Döküm ve enkapsülasyonda ise kalıbın dolmasını, kabarcıkların giderilmesini ve kürlenme sırasında ısı transferini etkiler.
Bu nedenle bir numune hem belirtilen test koşulunda hem de alıcının gerçek işleme sıcaklığında kontrol edilmelidir. Başlangıç viskozitesinden daha fazlasını gözlemleyin. Reçinenin amaçlanan sertleştirici, seyreltici, dolgu maddeleri veya pigmentler eklendikten sonraki davranışını kaydedin. Tek başına sorunsuz karışan bir reçine dolgu eklendikten sonra beklenmedik şekilde koyulaşabilir; bir diğeri ise kabul edilebilir başlangıç akışına sahip olsa da çalışma süresi boyunca yönetilemeyecek kadar kısa bir viskozite artışı gösterebilir.
Viskozite depolama ile de ilişkilendirilmelidir. Reçine farklı iklimler arasında sevk edilecek veya stokta tutulacaksa, geçici düşük sıcaklık maruziyetinin kristalleşmeye, bulanıklığa veya kalıcı bir viskozite değişimine neden olup olmadığını değerlendirin. Bir malzeme taze numune testini geçebilir ancak taşıma veya depolamadan sonra operasyonel olarak zor hâle gelebilir.
Kürlenme davranışı, birçok numune onayının başarılı veya başarısız olduğu noktadır
Epoksi reçine, seçilen kürleme paketiyle reaksiyona girmeden nihai performansını sunmaz. Bu durum, özellikle alıcı özel bir sertleştirici karışımı, hızlandırıcı veya dolgulu sistem kullandığında, kürlenme değerlendirmesini yalnızca görünümden daha önemli hâle getirir.
En azından denemede jelleşme süresi, kap ömrü, elleçleme dayanımına ulaşma süresi, kürleme sıcaklığı, ekzoterm eğilimi ve nihai kürlenmiş durum incelenmelidir. Kesin test sırası uygulamaya bağlıdır, ancak ilke aynıdır: Nihai özelliğin yanı sıra proses penceresini de ölçün.
Beklenenden hızlı kürlenen bir reçine otomatik olarak daha iyi değildir. Yüksek kapasiteli bir proseste çevrim süresini iyileştirebilir. Büyük bir döküm, kalın kaplama veya el yatırma operasyonunda ise aynı değişim aşırı ısıya, hapsolmuş kabarcıklara, daha kısa çalışma süresine veya kesit boyunca düzensiz kürlenmeye neden olabilir. Tersine, daha yavaş bir malzeme akışı ve emprenyeyi iyileştirebilir ancak kalıptan çıkarma işlemini geciktirebilir veya hatta bir darboğaz yaratabilir.
Numuneyi amaçlanan karışım oranı ve kürleme programını kullanarak değerlendirin. Bu değişiklikler normal üretim için kabul edilebilir olmadığı sürece, yalnızca sertleştirici dozajı, kürleme sıcaklığı veya hızlandırıcı seviyesi değiştirildikten sonra elde edilen bir “en iyi sonuç” temelinde reçineyi onaylamaktan kaçının. Amaç, tek seferlik bir laboratuvar panelini optimize etmek değil, tekrarlanabilir bir tedarik seçeneğini kalifiye etmektir.
Yalnızca en yüksek performansı değil, kürlenme tutarlılığını da arayın
İyi sertliğe veya yapışmaya sahip kürlenmiş bir plaka yararlı bir kanıttır, ancak sistemin kararlı bir işleme penceresine sahip olduğunu kanıtlamaz. Yinelenen karışımları karşılaştırın ve jelleşme süresi, pik ekzoterm, yapışmazlık süresi ve nihai görünümün birbirine yakın kalıp kalmadığını gözlemleyin. Bu sonuçlardaki büyük farklılıklar, reçine özelliklerindeki küçük bir değişimin büyük ölçekli yönetiminin zor olacağını gösterebilir.
Zorlu hizmet koşullarına sahip uygulamalarda nihai test, gerçek arıza modunu yansıtmalıdır. Dekoratif bir kaplama parlaklığa, renk kararlılığına ve yüzey akışına öncelik verebilir. Yapısal bir yapıştırıcı, nem veya ısı maruziyetinden sonra bağ dayanımı gerektirebilir. Elektriksel bir bileşik, dielektrik performans ve düşük iyonik kontaminasyon gerektirebilir. Onay kriterleri, genel bir epoksi reçine özellikleri listesi yerine ürünün işlevine bağlanmalıdır.
Renk, berraklık ve nem, sonraki proses risklerini gösterebilir
Renk, reçineye ve yerel uygulamaya bağlı olarak genellikle Gardner veya APHA tipi ölçeklerle belirlenir. Berrak kaplamalar, açık renkli ** sistemleri, dekoratif dökümler ve sınırlı pigment yüklemesine sahip formülasyonlar için doğrudan önemlidir. Renk müşteriyle ilgili bir gereklilik olmasa bile, beklenmeyen bir değişim oksidasyonu, depolama geçmişini, hammadde farklılığını veya kontaminasyonu gösterebilir.
Görsel kontroller; berraklığı, askıda parçacıkları, bulanıklığı, jel parçacıklarını ve kristalleşme kanıtlarını içermelidir. Bu gözlemler analitik testlerin yerini tutmaz, ancak temiz ve kararlı ticari bir malzemeyi temsil etmeyen numuneyi hızlıca ortaya çıkarabilir.
Kürleme ajanı veya uygulama neme duyarlı olduğunda nem dikkati hak eder. Su, sisteme bağlı olarak yüzey kusurlarına, amin beyazlamasına, azalmış yapışmaya, kabarcıklara veya tutarsız kürlenme davranışına katkıda bulunabilir. Kabul edilebilir seviye, ilgisiz bir reçine sınıfından kopyalanmak yerine tam formülasyona göre tanımlanmalıdır. Sağlam, dolgulu bir bileşikte tolere edilebilen nem seviyesi, berrak bir kaplama veya elektrik yalıtım sistemi için kabul edilemez olabilir.
Nihai kullanım gerektirdiğinde safsızlıkla ilgili spesifikasyonları kontrol edin
Her epoksi uygulaması aynı safsızlık kontrollerini gerektirmez. Bununla birlikte hidrolize olabilir klorür, toplam klor, iyonik kontaminasyon ve ilgili parametreler; elektriksel, elektronik, korozyona duyarlı ve yüksek güvenilirlik gerektiren uygulamalarda önemli hâle gelebilir. Bu değerler yalıtım davranışını, korozyon riskini, kürlenme kimyasını veya uzun vadeli hizmet güvenilirliğini etkileyebilir.
Alıcılar, genel amaçlı bir reçine spesifikasyonunu yüksek güvenilirlik gerektiren bir uygulama için otomatik olarak uygun kabul etmekten kaçınmalıdır. Bitmiş ürünün klorürler, ekstrakte edilebilir maddeler, iyonik kalıntılar veya düşük kontaminasyon için dahili bir gereksinimi varsa, reçine test yönteminin ve bildirilen limitin gerçekten bu gereksinimle uyumlu olup olmadığını belirleyin. Farklı yöntemler doğrudan karşılaştırılamayan değerler üretebilir.
Aynı dikkat, formülasyonun kokuya, film kusurlarına, gözenekliliğe veya emisyonlara duyarlı olduğu durumlarda kalıntı çözücü veya uçucu içerik için de geçerlidir. Tedarikçinin standart sertifikası, özel bir sonraki proses kullanımı için gerekli her unsuru içermeyebilir. Bu ilaveler, bir üretim sorunu ortaya çıktıktan sonra değil, ticari kalifikasyondan önce kararlaştırılmalıdır.
Mevzuat dokümantasyonu numuneyle birlikte incelenmelidir
Fiziksel performans ve uygunluk, ayrı onay süreçleridir. Bir reçine laboratuvar formülasyonunda iyi performans gösterebilir, ancak dokümantasyonu alıcının mevzuat, müşteri veya kısıtlı madde yükümlülüklerini desteklemiyorsa hedef pazar için yine de uygun olmayabilir.
İhracat tedarik zincirinde alıcıların genellikle reçine kimliğini, güvenlik dokümantasyonunu, uygulanabildiği durumlarda taşıma sınıflandırmasını, ülkeye özgü kimyasal envanter durumunu ve bitmiş ürün pazarı tarafından gerekli tutulan beyanların mevcudiyetini doğrulaması gerekir. Kesin belgeler varış noktasına ve kullanıma bağlıdır. Gıda teması, tıbbi, tüketici, elektronik ve endüstriyel uygulamalar çok farklı beklentilere sahip olabilir.
Bir güvenlik bilgi formunun tüm sonraki proses uygunluk iddialarını ortaya koyduğunu varsaymayın. Bu form öncelikle tehlike iletişimi için tasarlanmıştır. Ürün bileşimi beyanları, madde beyanları ve uygulamaya özel uygunluk kanıtları ayrı inceleme gerektirebilir. Bir iddia yalnızca sıvı reçineden ziyade kürlenmiş ürüne bağlıysa, sertleştirici, katkılar, pigmentler ve işleme koşulları dâhil olmak üzere tüm sistemi değerlendirin.
Yalnızca laboratuvar numunesini değil, ticari sınıfı onaylayın
Bir numune teknik olarak kabul edilebilir olabilir, ancak üretim kimliği belirsizse onay için yine de yetersiz kalabilir. Rutin ticari üretimi, pilot partiyi, muhafaza edilen stoku veya özel olarak seçilmiş bir partiyi temsil edip etmediğini doğrulayın. Bu, malzeme uluslararası olarak tedarik edildiğinde ve alıcı birden fazla satın alma döngüsü boyunca tekrarlanan tedarik beklediğinde özellikle önemlidir.
Spesifikasyon föyü; sınıfı, test yöntemlerini, kabul aralıklarını, ambalajı, depolama koşullarını, raf ömrünü ve parti izlenebilirliğini tanımlamalıdır. Formülasyonu güçlü şekilde etkileyen özellikler için, bir partinin belirtilen aralığın iki ucundan birine yakın olması durumunda ne olacağını kararlaştırın. Geniş bir tedarikçi aralığı ticari olarak geçerli olabilir, ancak belirli bir formülasyon için yine de fazla geniş kalabilir.
Pratik bir kalifikasyon sırası, ilk numuneyi test etmek ve ardından azaltılmış ancak hedefe yönelik bir test planı kullanarak bir veya daha fazla sonraki partiyi doğrulamaktır. Takip partilerinin her geliştirme testini tekrarlaması gerekmez, ancak üretimi bozma olasılığı en yüksek özellikleri doğrulamalıdır: EEW, viskozite, renk, kürlenme yanıtı ve uygulamaya özel her türlü safsızlık kontrolü.
Numune onayı, alıcı üç soruyu açıkça yanıtlayabildiğinde güvenilir hâle gelir: Reçine, formülasyonun kontrol aralığı içinde kimyasal olarak uygun mu? Amaçlanan kürleme sistemiyle öngörülebilir biçimde işleniyor mu? Tedarikçi zaman içinde aynı ticari sınıfı belgelendirebilir ve yeniden üretebilir mi? Bu yanıtlar olumlu bir ilk izlenim yerine tanımlanmış testlerle desteklendiğinde, onay kararı çok daha savunulabilir olur.
Bugün Bize Talebinizi Gönderin