Ürünlere Hızlı Geçiş
Teklif Alın
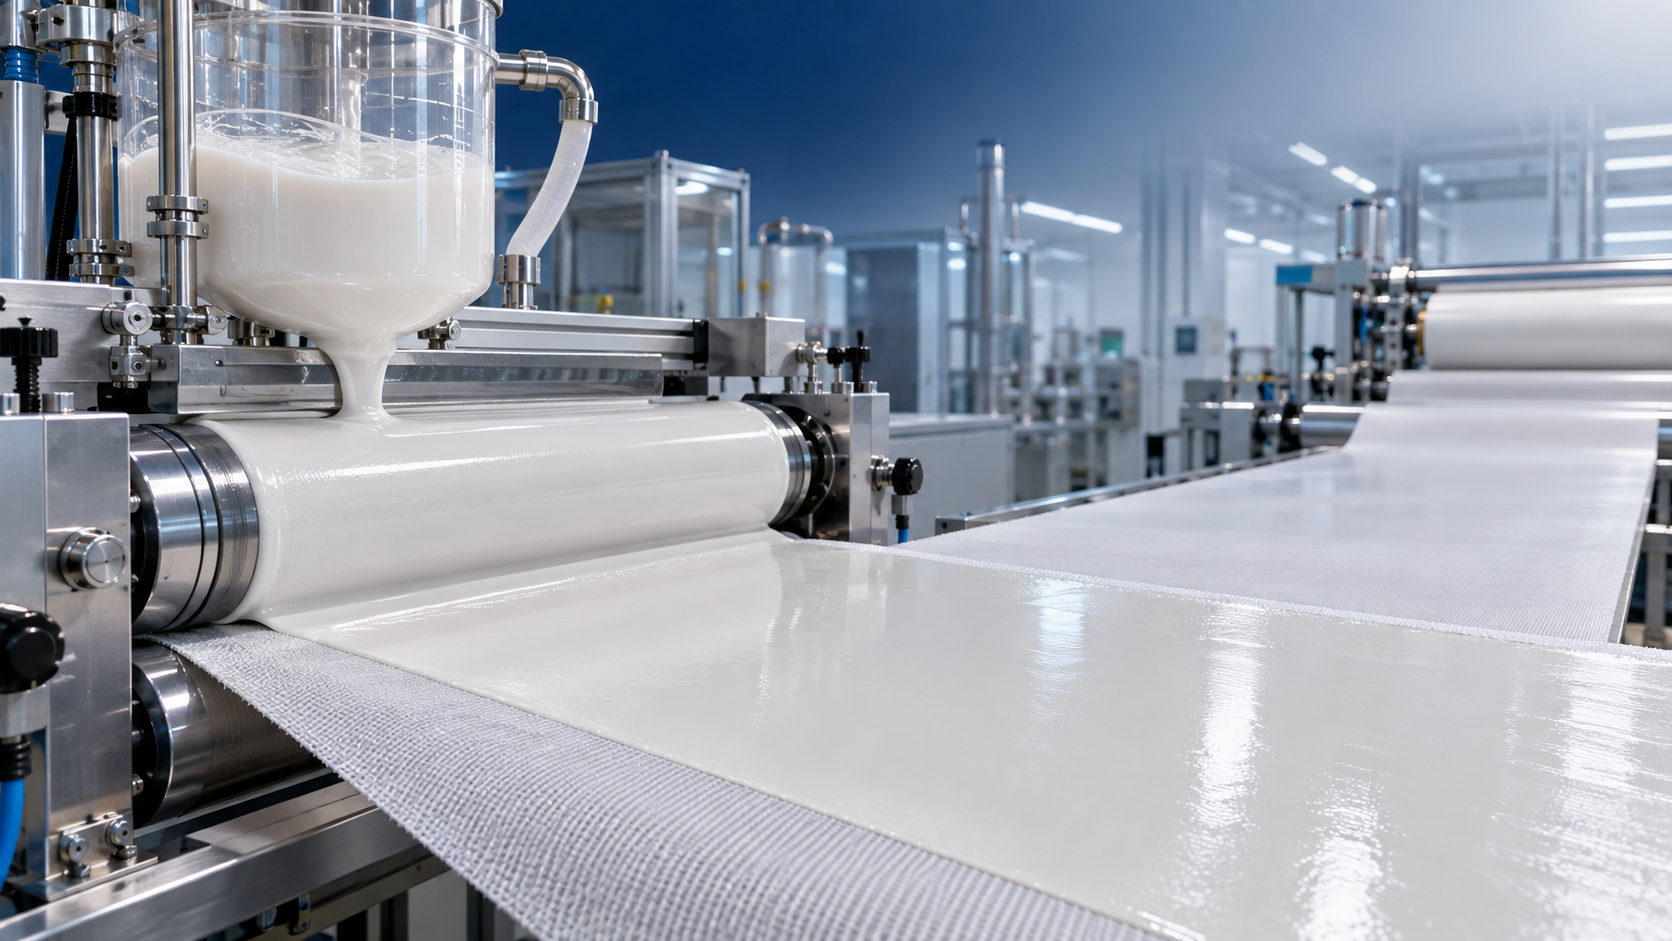
Bir kaplama uygulaması için en iyi PVC pasta reçinesi sınıfı, nadiren en düşük teklif fiyatına veya en yüksek nominal viskoziteye sahip olandır. Gerekli katı madde seviyesinde stabil bir plastisol oluşturan, seçilen hatta temiz şekilde uygulanabilen ve füzyon sonrasında gerekli hissiyatı, örtücülüğü, yapışmayı ve dayanıklılığı sağlayan sınıftır.
Çoğu kaplama işi için orta viskoziteli emülsiyon PVC pasta reçinesi pratik bir başlangıç noktasıdır. Plastifiyan emilimi, dispersiyon ve kaplama ağırlığı kontrolü arasında uygulanabilir bir denge sunar. Ancak tekstil kaplama, suni deri, ** kaplaması, duvar kaplaması, konveyör bantları ve koruyucu endüstriyel kaplamalar reçineden aynı taleplerde bulunmaz. Bıçak merdane üzeri tekstil formülasyonunda iyi performans gösteren bir sınıf, yüksek film kalınlıklı bir kaplama veya köpüklü deri tabakası için uygun olmayabilir.
Bu nedenle soru, tek bir evrensel reçine tanımıyla yanıtlanmamalıdır. Alıcılar önce kaplama prosesini ve bitmiş üründen beklenen performansı tanımlamalı, ardından temsili bir formülasyon ve proses denemesiyle reçine sınıflarını karşılaştırmalıdır.
Reçine adıyla değil, kaplama prosesiyle başlayın
PVC pasta reçinesi; plastifiyan, stabilizatörler, pigmentler, dolgu maddeleri ve katkılarla karıştırıldıktan sonraki davranışına göre seçilir. Elde edilen plastisol, depolama ve taşıma sırasında işlenebilir kalmalı, uygulama sırasında doğru şekilde akmalı ve mevcut ısıtma koşullarında homojen bir film hâlinde füzyona uğramalıdır.
Kaplama ekipmanı, kabul edilebilir viskozite aralığını önemli ölçüde daraltır. Rotasyon elek baskısı için kullanılan bir plastisol, kontrollü reolojiye ve elekten düzgün geçişe ihtiyaç duyar. Bıçaklı kaplama, öngörülebilir yayılma ve kumaş alt tabakasına aşırı nüfuzu önlemek için yeterli gövde gerektirir. Merdaneli kaplama, akış ile film oluşumu arasında farklı bir denge gerektirebilir. Daldırma kaplama ve slush kalıplama, erken kalınlaşmadan tutarlı bir tabaka oluşturabilen sınıfları sıklıkla tercih eder.
Yararlı bir ilk ayrım, düşük, orta ve yüksek viskoziteli pasta reçinesi sınıfları arasındadır. Tedarikçiler farklı test yöntemleri, plastifiyan sistemleri ve raporlama koşulları kullanabildiğinden bu kategoriler tamamen birbirinin yerine kullanılamaz. Bununla birlikte, ilk eleme için pratik bir yön sağlarlar.
Hangi sınıfın “en iyi” olduğunu soran bir alıcı için orta viskoziteli reçine, genel kaplama üretiminde çoğunlukla en güvenli ilk adaydır. Ancak otomatik olarak nihai seçim olarak görülmemelidir. Tam bileşiğin reolojisi, tek başına kuru reçinenin viskozite değerinden daha önemlidir.
Parçacık yapısı ve plastifiyan emilimi kaplama davranışını etkiler
PVC pasta reçinesi yaygın olarak emülsiyon polimerizasyonu veya mikro süspansiyon polimerizasyonu ile üretilir. Her ikisi de kaplama formülasyonlarında kullanılabilir, ancak parçacık özellikleri karıştırmayı, viskozite gelişimini, hava çıkışını, füzyonu ve yüzey kalitesini etkiler. Yalnızca “PVC pasta reçinesi” ifadesini içeren bir satın alma spesifikasyonu, performans değişkenliği için çok fazla alan bırakır.
İnce ve nispeten homojen parçacık dağılımı genellikle düzgün plastisol oluşumunu ve daha eşit bir kaplama yüzeyini destekler. Kaba parçacıklar, aglomeralar veya tutarsız parçacık morfolojisi, füzyondan sonra görünür hâle gelen kusurlara yol açabilir: pürüzlülük, iğne delikleri, jeller, düzensiz parlaklık veya zayıf görünen renk gelişimi. Reçinenin kendisi soruna katkıda bulunurken, bu kusurlar pigmentlere, dolgu maddelerine veya kaplama hattına yüklenebilir.
Plastifiyan emilimi de aynı düzeyde dikkat gerektirir. Yüksek emilimli bir reçine esnek formülasyonları destekleyebilir ve viskozite oluşturmaya yardımcı olabilir, ancak plastifiyan seçimi ve ekleme sırasının daha yakından kontrol edilmesini de gerektirebilir. Bileşik karıştırmadan sonra çok hızlı kalınlaşırsa, operatörler kaplama başlamadan önce proses penceresini kaybedebilir. Viskozite depolama sırasında öngörülemez şekilde yükselirse, kaplama ağırlığını ve yüzey görünümünü kontrol etmek zorlaşır.
Alıcılar, mümkün olduğunda amaçlanan plastifiyan sistemini yansıtan viskozite verilerini talep etmelidir. Bir standart plastifiyanla ölçülen bildirilen viskozite, başka bir plastifiyanla davranışı her zaman öngöremez. Aynı durum, yüksek miktarda dolgu maddesi, geri dönüştürülmüş malzeme, alev geciktiriciler, şişirici ajanlar veya özel plastifiyanlar içeren formülasyonlar için de geçerlidir. Bu ilaveler plastisol davranışını, yalnızca tedarikçi veri föyüne dayalı bir reçine karşılaştırmasını yanıltıcı kılacak kadar değiştirebilir.
Sınıfı bitmiş kaplama gereksinimiyle eşleştirin
Suni deri ve kaplanmış tekstiller genellikle düzgün film oluşumunu, iyi esnekliği, stabil rengi ve gofrajı veya sonraki son katları kabul edebilen bir yüzeyi destekleyen bir reçine gerektirir. Kompakt bir baz kat için reçine, tekstili aşırı derecede emmeden ıslatmalı ve tekstile tutunmalıdır. Son kat için görünüm, parlaklık kontrolü ve yüzey kusurlarına karşı direnç daha önemli hâle gelir. Köpüklü katmanlar ek gereksinimler getirir; çünkü plastisol kontrollü genleşme için yeterince uzun süre stabil kalmalı ve füzyon sırasında uygun bir hücre yapısını korumalıdır.
Zemin kaplamalarında, duvar kaplamalarında ve ağır endüstriyel kumaş kaplamalarında istenen film daha kalın ve daha fazla dolgulu olabilir. Reçine, aşırı viskozite artışı veya dolgu parçacıkları çevresinde zayıf füzyon olmadan gerekli formülasyonu tolere etmelidir. Düşük viskoziteli bir sınıf karıştırma açısından cazip görünebilir; ancak dikey veya dokulu alt tabakalarda film kalınlığını korumayı zorlaştırabilir. Buna karşılık, aşırı yüksek viskoziteli bir reçine zayıf yayılma oluşturabilir ve uygulama izleri bırakabilir.
Koruyucu kaplamalarda genellikle yapışma, aşınma direnci, kimyasal direnç veya bükülme altında dayanıklılık daha fazla önem taşır. Reçine seçimi yine önemlidir, ancak uyumsuz bir alt tabakayı, uygun olmayan astarı, yanlış plastifiyan seçimini veya yetersiz füzyonu telafi edemez. Yapışma hataları oluştuğunda, “daha güçlü” bir PVC pasta reçinesi sınıfına geçmek mutlaka doğru yanıt değildir. Alt tabaka, ön işlem, astar ve PVC katmanı arasındaki ara yüz birlikte gözden geçirilmelidir.
Kaplamanın ciltle, gıdayla ilişkili ambalaj bileşenleriyle, tıbbi ürünlerle veya sıkı şekilde düzenlenen tüketici ürünleriyle temas edeceği uygulamalarda, reçine sınıfı uygunluk kontrolünün yalnızca bir parçasıdır. Plastifiyanlar, stabilizatörler, pigmentler ve proses yardımcıları dâhil olmak üzere tam formülasyon; pazar ve son kullanım gerekliliklerine göre değerlendirilmelidir. Uygun bir baz reçine, diğer açılardan uygunsuz bir bileşiği uygun hâle getirmez.
Yalnızca başlangıç viskozitesine göre seçim yapmayın
Başlangıç plastisol viskozitesi karıştırmayı ve kaplamayı etkilediği için önemlidir; ancak üretimde viskozite stabilitesi genellikle daha değerlidir. İstenen viskozitede başlayan ancak bir veya iki gün sonra keskin biçimde yükselen bir bileşik, reddedilen malzemeye, tutarsız kaplama ağırlığına ve hatta acil hat içi yeniden formülasyona yol açabilir.
Depolama viskozitesi davranışı; reçineye, plastifiyana, sıcaklığa, karıştırma enerjisine, dolgu paketine ve katkılara bağlıdır. Yalnızca karıştırmadan hemen sonra değil, bileşik hazırlama ile kullanım arasındaki beklenen süre boyunca değerlendirilmelidir. Bu durum, malzemenin formülasyondan önce depolanabildiği, ardından üretimden önce yeniden bekletilebildiği ihracat tedarik zincirleri için özellikle önemlidir. Aynı gün yapılan laboratuvar denemesinde teknik olarak kabul edilebilir olan bir reçine, daha uzun bir üretim döngüsünde operasyonel açıdan zorlayıcı olabilir.
Diğer proses kontrolleri; dispersiyon kalitesi, hava çıkışı, jel parçacığı içeriği, kaplama yayılması, füzyon tepkisi ve ısıtmadan sonraki tutarlılığı içermelidir. Kaplanmış kumaş için nüfuz kontrolü ve bağ dayanımı esastır. Dekoratif yüzeyler için parlaklık, renk homojenliği, baskı tanımı ve gofraj tepkisi daha fazla önem taşıyabilir. Spesifikasyon, genel bir reçine sınıfı koduna dayanmak yerine bu öncelikleri yansıtmalıdır.
Alıcılar için pratik bir kalifikasyon yaklaşımı
Düzenli kaplama üretimi için bir PVC pasta reçinesini onaylamadan önce, ticari açıdan önemli olan aynı formülasyonu ve hat koşullarını kullanın. Plastifiyan oranındaki veya dolgu seviyesindeki küçük değişiklikler, laboratuvar numunesinde sınıflar arasındaki farkları gizleyebilir; bu nedenle deneme, hedeflenen üretim bileşiğine mümkün olduğunca yakın olmalıdır.
- Numune talep etmeden önce uygulama yöntemini, hedef kaplama ağırlığını, alt tabakayı, füzyon koşullarını ve gerekli film özelliklerini tanımlayın.
- Birden fazla değişkeni aynı anda değiştirmek yerine reçine sınıflarını aynı formülasyonda karşılaştırın.
- Başlangıç viskozitesini ve beklenen depolama aralığından sonraki viskoziteyi ölçün.
- Uygulanan yaş filmi yayılma, iğne delikleri, alt tabakaya nüfuz etme ve kalınlık tutarlılığı açısından kontrol edin.
- Füzyona uğramış kaplamayı görünüm, esneklik, yapışma, ilgili olduğunda koku ve son kullanımın gerektirdiği direnç özellikleri açısından değerlendirin.
- Deneme hacminden düzenli tedariğe geçmeden önce parti tutarlılığını, ambalaj durumunu, teknik dokümantasyonu ve teslimat güvenilirliğini doğrulayın.
Her satın alma spesifikasyonunun temelindeki test yöntemi üzerinde mutabakata varmak da mantıklıdır. Viskozite, uçucu madde, parçacık özellikleri ve safsızlık sınırları, farklı tedarikçi dokümanlarında benzer görünebilir; ancak farklı koşullar altında ölçülmüş olabilir. Açık test yöntemleri, bir malzeme beklentilerden farklı davrandığında anlaşmazlıkları azaltır.
Farklı bir sınıfın daha iyi yanıt olduğu durumlar
Hızlı ıslatma, ince ayrıntı veya kontrollü alt tabaka nüfuzu gerektiğinde daha düşük viskoziteli bir sınıf daha iyi seçim olabilir. Ayrıca agresif inceltme ihtiyacını azaltarak film performansının korunmasına yardımcı olabilir. Bunun karşılığında, aşırı akışı önlemek için formülasyonun reoloji düzenleyicilere veya proses ayarlamalarına ihtiyacı olabilir.
Kalın kaplamalar, dikey uygulama, derin gofraj veya füzyon öncesinde daha fazla gövde gerektiren formülasyonlar için daha yüksek viskoziteli bir sınıf gerekçelendirilebilir. Genleşme, jelleşme ve yüzey bitişi birlikte test edilmesi koşuluyla bazı köpüklü sistemlere de uygun olabilir. Yüksek viskozite, yalnızca kötü tasarlanmış bir formülasyonu düzeltmek için kullanılmamalıdır; görünen faydadan daha fazla maliyet yaratan karıştırma ve pompalama sorunlarına neden olabilir.
Belirli bir yüzey bitişi, düşük viskozite profili veya proses tepkisi gerektiğinde mikro süspansiyon bazlı sınıflar değerlendirmeyi hak edebilir. Uygunlukları belirli formülasyona bağlıdır ve yalnızca üretim yöntemine dayanarak varsayılmak yerine deneme yoluyla belirlenmelidir.
Birçok alıcı için en iyi karar, iki sınıfı kalifiye etmektir: normal üretim için optimize edilmiş bir ana sınıf ve benzer proses davranışına sahip onaylı bir alternatif. Bu yaklaşım, kaplama programları tedarik kesintilerine duyarlı olduğunda veya ihracat lojistiği daha uzun ikmal süreleri oluşturduğunda özellikle yararlıdır. Alternatif gerçekten denenmiş olmalıdır; kâğıt üzerindeki benzer bir açıklama yeterli değildir.
Dolayısıyla en güvenilir yanıt koşulludur: genel kaplama işleri için orta viskoziteli, tutarlı bir PVC pasta reçinesi seçin; ardından yalnızca uygulama prosesi ve bitmiş film gereksinimleri bunu haklı kıldığında daha düşük veya daha yüksek viskoziteye geçin. İyi tanımlanmış bir formülasyon denemesi, geniş kapsamlı bir sınıf etiketinden daha fazlasını ortaya çıkaracak ve reçinenin yalnızca kabul edilebilir bir ilk numuneyi değil, tekrarlanabilir üretimi de destekleyip desteklemediğini gösterecektir.
Bugün Bize Talebinizi Gönderin