Ürünlere Hızlı Geçiş
Teklif Alın
Epoksi reçinenin performansı yalnızca reçine tarafından belirlenmez. Kürleme sistemi, epoksi ağının ne ölçüde geliştiğini, ne kadar homojen oluştuğunu ve nihai malzemenin gerekli dayanım, tokluk, ısı direnci, kimyasal direnç, elektriksel özellikler ve işlenebilirlik dengesini sağlayıp sağlamadığını belirler.
Teknik bir değerlendirme için en yararlı soru yalnızca “Hangi sertleştirici daha iyidir?” değildir. Soru şudur:hangi reçine-sertleştirici-sıcaklık kombinasyonu, gerçek üretim kısıtları içinde gerekli kürlenmiş duruma ulaşabilir? Uzun süreli yüksek sıcaklıkta kürleme sonrasında iyi performans gösteren bir formülasyon; ısıya duyarlı bir alt tabaka, kalın bir döküm, hızlı bir üretim hattı veya düşük ortam sıcaklığındaki saha uygulaması için uygun olmayabilir.
Bu nedenle sıcaklık ve sertleştirici seçimi birlikte değerlendirilmelidir. Bunlardan herhangi birinin değiştirilmesi jel süresini, kap ömrünü, viskozite gelişimini, ekzotermik ısıyı, çapraz bağ yoğunluğunu, kalıntı reaktiviteyi ve nihai kullanım davranışını değiştirebilir.
Kürlemenin epoksi reçine üzerindeki etkisi
Çoğu epoksi reçine sistemi, reçinedeki epoksi grupları ile sertleştiricideki reaktif gruplar arasındaki reaksiyon yoluyla kürlenir. Kürleme öncesinde reçine, işleme için eritilebilen veya çözülebilen sıvı, yarı katı ya da katı bir malzeme olabilir. Kürleme sonrasında çapraz bağlı termoset bir ağa dönüşür. Termoplastiklerden farklı olarak, malzeme bozulmadan yeniden eritilemez ve şekillendirilemez.
Bu ağ oluşumunun pratik sonuçları önemlidir. Daha tam ve uygun şekilde yapılandırılmış bir kürleme genellikle boyutsal kararlılığı, çözücü direncini, mekanik bütünlüğü ve yük altında sünme direncini artırır. Ancak aşırı sert bir ağ, darbe direncini veya termal çevrimlere toleransı da azaltabilir. Amaç her durumda mümkün olan en yüksek çapraz bağ yoğunluğu değil, uygulama için doğru ağ yapısıdır.
Bir kürleme programı, reaksiyonun ilerlemesi için yeterli moleküler hareketliliğe izin vermeli, ardından ağın olgunlaşması için yeterli enerji ve süre sağlamalıdır. Malzeme çok erken jelleşirse, reaksiyona girmemiş gruplar kısıtlı ağ içinde hapsolabilir. Kürleme çok yavaşsa üretim verimi ve kontaminasyon riski artar. Kürleme çok agresifse ısı birikimi, büzülme gerilmesi, boşluklar veya çatlama meydana gelebilir.
Sıcaklık hem reaksiyon hızını hem de nihai ağ gelişimini kontrol eder
Daha yüksek kürleme sıcaklığı genellikle epoksi reaksiyonlarını hızlandırır. Bu, çevrim süresini kısaltabilir ve özellikle formülasyon amaçlanan termal ve kimyasal performansa ulaşmak için yüksek sıcaklık gerektirdiğinde sistemin daha tam kürlenmesine yardımcı olabilir. Ancak bu faydanın sınırları vardır. Aynı sıcaklık artışı çalışma ömrünü önemli ölçüde kısaltabilir, viskoziteyi beklenenden daha hızlı artırabilir ve büyük hacimlerde aşırı ekzotermik ısı oluşturabilir.
kürleme sıcaklığı ile kullanım sıcaklığı arasında ayrım yapmak yararlıdır. Bir kaplama ortam sıcaklığında kürlenebilir ancak kullanımda sınırlı ısı direncine sahip olabilir. Buna karşılık, yüksek sıcaklıkta kullanım için tasarlanmış bir epoksi, bu özelliği geliştirmek için genellikle kontrollü bir son kürleme gerektirir. Oda sıcaklığında kürlemenin belirtilen ısıyla kürleme ile aynı özellikleri sağlayacağını varsaymak yaygın bir değerlendirme hatasıdır.
Ortam sıcaklığında kürleme
Ortam sıcaklığında kürlenen sistemler genellikle bakım kaplamaları, inşaat yapıştırıcıları, ** sistemleri, onarım bileşikleri ve fırın kürlemesinin pratik olmadığı uygulamalar için seçilir. Amin bazlı sertleştiriciler, orta sıcaklıklarda epoksi gruplarıyla reaksiyona girebildikleri için yaygın olarak kullanılır.
Sınırlama, ortam koşullarının nadiren sabit olmasıdır. Düşük sıcaklık reaksiyonu önemli ölçüde yavaşlatabilir, yapışmazlık süresini uzatabilir, erken dayanımı azaltabilir ve malzemeyi nem, toz veya elleçlemeye maruz kaldığı dönemde yetersiz kürlenmiş durumda bırakabilir. Yüksek nem de bazı aminle kürlenen yüzeyleri etkileyerek katlar arası yapışmayı veya görünümü engelleyen yüzey filmleri oluşturabilir. Formülasyon tasarımı, alt tabaka hazırlığı ve saha koşulları tek bir sistem olarak değerlendirilmelidir.
Yüksek sıcaklıkta kürleme ve son kürleme
Isıyla kürleme, uygulamanın daha yüksek cam geçiş davranışı, daha güçlü kimyasal direnç, iyileştirilmiş elektriksel performans veya daha güvenilir uzun vadeli özellikler gerektirdiği durumlarda sıklıkla kullanılır. Endüstriyel kompozitler, elektriksel kapsülleme, yüksek performanslı kalıplama ekipmanları ve zorlu koruyucu sistemler bu nedenle yüksek sıcaklıkta kürleme kullanabilir.
En yüksek sıcaklığın hemen uygulanmasından ziyade kademeli bir program çoğu zaman daha güvenilirdir. İlk düşük sıcaklık aşaması ıslatma, akış, hava tahliyesi ve daha homojen reaksiyon sağlayabilir. Sonraki yüksek sıcaklık aşaması ise ağ gelişimini ilerletir. Uygun profil; reçine kimyasına, sertleştirici türüne, parça geometrisine, dolgu yüklemesine ve alt tabakanın termal toleransına bağlıdır.
Teknik onay için kürleme sıcaklığı eksiksiz bir profil olarak belirtilmelidir: ilgili olduğunda sıcaklık yükseltme koşulları, bekletme sıcaklığı, bekletme süresi, izin verilen parça kalınlığı ve son kürleme gereklilikleri. “Yüksek sıcaklıkta kürleyin” kullanılabilir bir proses spesifikasyonu değildir.
Sertleştirici kimyası işleme penceresini belirler
Sertleştirici seçimi kürleme hızından çok daha fazlasını değiştirir. Viskoziteyi, kap ömrünü, kürleme sıcaklığını, yapışmayı, esnekliği, nem toleransını, kimyasal direnci, renk kararlılığını ve ısı direncini etkiler. Bu nedenle aynı epoksi reçineye dayanan iki formülasyon çok farklı davranabilir.
Bu açıklamalar yön göstericidir ve formülasyona özgü teknik veri paketinin yerine geçmez. Her sertleştirici ailesi içinde moleküler yapı ve modifikasyon davranışı önemli ölçüde değiştirebilir. Örneğin modifiye bir amin; elleçlemeyi iyileştirmek, amin bulanıklığını azaltmak, esnekliği artırmak veya reaktiviteyi ayarlamak için seçilebilir; ancak bu kazanımlar ısı direnci, kürleme hızı veya kimyasal dayanıklılık açısından bazı ödünleşimler getirebilir.
Stokiyometri küçük bir karışım ayrıntısı değildir
Epoksi sistemleri, epoksi fonksiyonelliği ile sertleştirici reaktivitesi arasında amaçlanan bir orana göre formüle edilir. Yanlış karışım oranı yalnızca kürleme süresini değiştirmez. Kürlenmiş malzemede fazla reçine veya fazla sertleştirici bırakabilir; bu da daha düşük ağ bütünlüğü, daha yumuşak yüzeyler, azalmış kimyasal direnç, zayıf yapışma veya tutarsız mekanik özelliklerle sonuçlanır.
Hacim esaslı karıştırma, yalnızca sistem bu yöntem için özel olarak tasarlanmış ve dokümante edilmişse kabul edilebilir. Teknik çalışmalar için kütle esaslı kontrol genellikle daha savunulabilirdir; çünkü reçine ve sertleştirici yoğunlukları farklıdır ve sıcaklıkla değişebilir. Karıştırma kalitesi, oran doğruluğu kadar önemlidir. Kabın duvarları ve tabanına yakın malzeme, eksik karıştırılmış reçine veya sertleştiricinin sık görülen bir kaynağıdır.
Dolgulu bileşiklerde değerlendirme ayrıca çökmeyi, sıcaklığa bağlı viskoziteyi ve dolguların ısı transferi üzerindeki etkisini de hesaba katmalıdır. Her bileşen karıştırmadan önce tutarlı biçimde şartlandırılıp homojenleştirilmezse, nominal olarak doğru bir karışım oranı yine de değişken özellikler verebilir.
Parça kalınlığı kürleme davranışını değiştirir
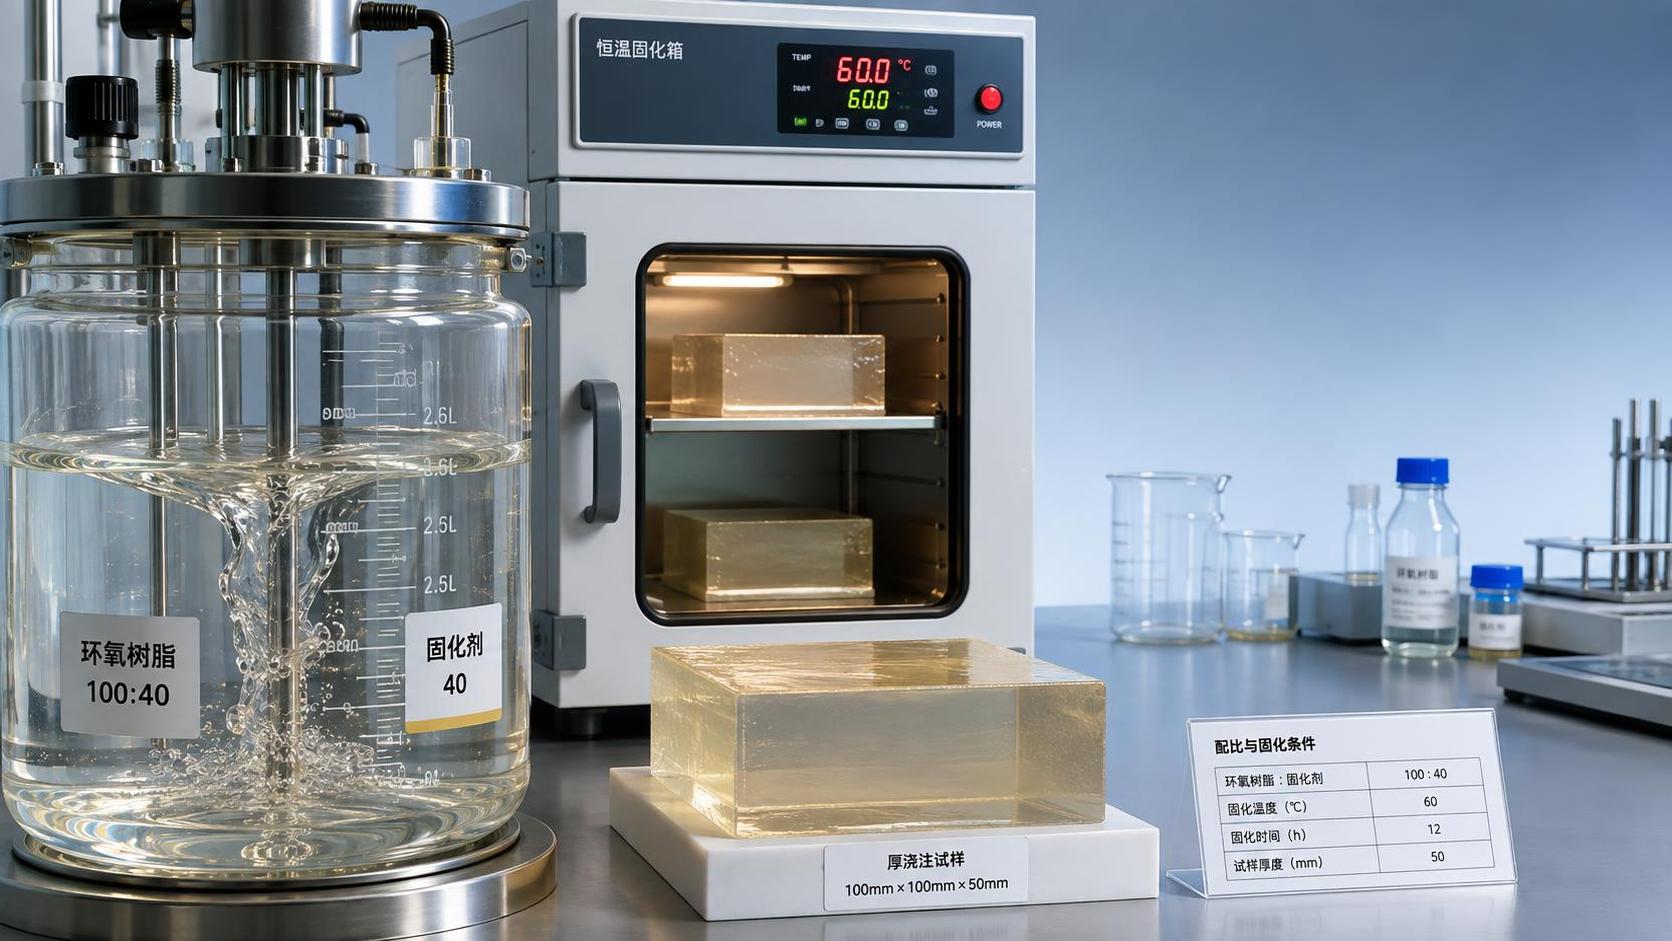
Bir epoksi kürleme reaksiyonu ısı açığa çıkarır. İnce bir kaplama filminde bu ısının büyük bölümü alt tabakaya ve çevre havasına dağılabilir. Kalın bir dökümde, yapıştırıcı bağ hattında veya büyük bir partide ise ısı malzemenin içinde tutulabilir. Bu nedenle iç sıcaklık, fırın veya oda sıcaklığından çok daha yüksek olabilir.
Bu durum bir geri besleme etkisi yaratır: yükselen iç sıcaklık reaksiyonu hızlandırır, bu da daha fazla ısı açığa çıkarır. Sonuç hızlı jelleşme, renk değişimi, boşluk oluşumu, termal gerilme, çatlama veya merkez ile yüzey arasında kürleme gradyanı olabilir. İnce bir laminat için uygun olan bir formülasyon, aynı nominal kürleme programında derin döküm için uygun olmayabilir.
Teknik değerlendirme yalnızca reçine ve sertleştirici sınıfını değil, maksimum uygulama kalınlığını veya parti boyutunu da tanımlamalıdır. Kalın kesitlerin kaçınılmaz olduğu durumlarda daha yavaş reaksiyon veren bir sertleştirici, daha düşük başlangıç kürleme sıcaklığı, kademeli döküm veya yeniden formüle edilmiş bir sistem gerekli olabilir.
Kürlemeyi yalnızca yüzey kuruluğuna göre değerlendirmeyin
Kuru veya yapışmaz bir yüzey, malzemenin erken kürleme aşamasının ötesine geçtiğini gösterir. Ancak tüm kesitin gerekli çapraz bağ yoğunluğuna ulaştığını göstermez. Bu ayrım, malzemenin çözücülere, ısıya, elektriksel gerilime, daldırmaya, tekrarlanan yüklere veya ikincil bir yapıştırma işlemine maruz kalacağı durumlarda önemlidir.
Uygulamaya bağlı olarak doğrulama planı sertlik gelişimini, çözücü direncini, termal analizi, mekanik testleri, dielektrik testleri, yapışma değerlendirmesini veya kontrollü maruziyet testlerini içerebilir. Seçilen yöntem gerçek arıza riskiyle ilişkili olmalıdır. Dekoratif bir kaplama ve elektriksel bir kapsülleme malzemesi, aynı kürleme kalitesi kanıtını gerektirmez.
Son kürleme koşulları da elleçleme koşullarından ayrı değerlendirilmelidir. Bir parça, tam kullanım kapasitesine ulaşmadan önce kalıptan çıkarılmak veya taşınmak için güvenli olabilir. “Elleçleme dayanımını” “nihai performans” olarak kabul etmek, erken testlere veya saha kurulumuna yol açabilir.
Pratik bir değerlendirme sırası
Epoksi reçine kürleme sistemlerini karşılaştırırken, tercih edilen bir sertleştirici ailesinden ziyade uygulamanın sınır koşullarıyla başlayın. Aşağıdaki sıra, kararı performans ve üretilebilirlik üzerinde odaklı tutar:
- Kullanım ortamını tanımlayın: beklenen sıcaklık maruziyeti, kimyasallar, nem, elektriksel gereklilikler, yük türü ve gerekli hizmet ömrü davranışı.
- Proses kısıtlarını tanımlayın: ortam veya fırın kürlemesi, kabul edilebilir kap ömrü, uygulama kalınlığı, mevcut karıştırma ekipmanı, havalandırma ve izin verilen üretim çevrimi.
- Alt tabaka sınırlamalarını belirleyin: ısı hassasiyeti, yüzey durumu, termal genleşme katsayısı ve malzemenin gözenekli veya düzensiz bir yüzeyi ıslatması gerekip gerekmediği.
- Gerekli son kürleme dahil olmak üzere yalnızca nominal kürleme sıcaklıklarını değil, eksiksiz kürleme programlarını karşılaştırın.
- Seçilen sistemi yalnızca küçük bir laboratuvar numunesinde değil, temsilî kalınlıkta ve temsilî koşullandırma altında doğrulayın.
- Ölçek büyütmeden önce giriş malzemesi kontrollerini, bileşen tanımlamasını, karışım oranı talimatlarını, depolama koşullarını ve parti izlenebilirliğini güvence altına alın.
Son adım özellikle uluslararası tedarikte önemlidir. Teknik açıdan uygun bir epoksi reçine sistemi; reçine ve sertleştirici tutarlı şekilde tedarik edilmezse, dokümantasyon eksikse veya elleçleme gereklilikleri sahalar arasında açıkça iletilmezse yine de üretim riski yaratabilir. İhracata yönelik kimyasal tedarikinde faydalı tedarikçi görüşmesi; ürün kimliğini, ambalajı, depolamayı, teknik dokümantasyonu, varış pazarı için gerekli düzenleyici dokümantasyonu ve spesifikasyon sürekliliğini koruma kabiliyetini kapsar.
Shandong merkezli Huafeng Chemical, geniş ürün portföyü ve dış ticaret hizmet kabiliyetiyle denizaşırı kimyasal tedarikini desteklemektedir. Bir epoksi projesinde verimli başlangıç noktası spesifikasyona dayalı bir taleptir: reçine türünü, hedeflenen sertleştirici kimyasını, kürleme yöntemini, hedef uygulamayı, ambalaj ihtiyaçlarını ve dokümantasyon beklentilerini belirtin. Bu yaklaşım, epoksi reçineyi tek ve birbirinin yerine geçebilir bir emtia olarak ele almak yerine tedarik görüşmelerinin gerçek kürleme sistemiyle uyumlu kalmasını sağlar.
Değerlendirmeler genellikle nerede yanlış gider?
İlk hata, bir sertleştiriciyi yalnızca daha hızlı kürlendiği için seçmektir. Hızlı kürleme, verim veya hızlı hizmete dönüşün önemli olduğu durumlarda değerlidir; ancak çalışma süresini azaltabilir, ekzotermik ısı riskini artırabilir veya ıslatma ve hava tahliyesini zorlaştırabilir. Daha yavaş bir sistem, büyük dökümler, karmaşık kompozit serimleri veya manuel uygulamalar için daha güvenilir sonuç verebilir.
İkincisi, daha yüksek kürleme sıcaklığının her zaman performansı artırdığını varsaymaktır. Kimya bunu desteklediğinde daha yüksek sıcaklık dönüşümü ve termal özellikleri iyileştirebilir; ancak aşırı ısı hassas bir alt tabakaya zarar verebilir, kompozit bir parçayı deforme edebilir, iç gerilme oluşturabilir veya kalın kesitlerde kontrolsüz reaksiyonu tetikleyebilir.
Üçüncüsü, reçine ve sertleştiriciyi birbirinden bağımsız olarak değiştirilebilir kabul etmektir. Uyumluluk, oran, kürleme profili, katkı maddeleri ve amaçlanan nihai kullanım bir bütün oluşturur. Sistemi yeniden değerlendirmeden bir bileşenin değiştirilmesi, önceki performans varsayımlarını geçersiz kılabilir.
Bu nedenle sağlıklı bir epoksi kürleme kararı; kimya, sıcaklık profili, geometri ve kullanım gereksinimi arasında kontrollü bir eşleşmedir. Bu koşullar tanımlandığında sertleştirici seçimi katalog karşılaştırmasından daha fazlası haline gelir: tekrarlanabilir üretime ve güvenilir saha performansına dönüştürülebilecek, savunulabilir bir seçime dönüşür.
Bugün Bize Talebinizi Gönderin