Ürünlere Hızlı Geçiş
Teklif Alın
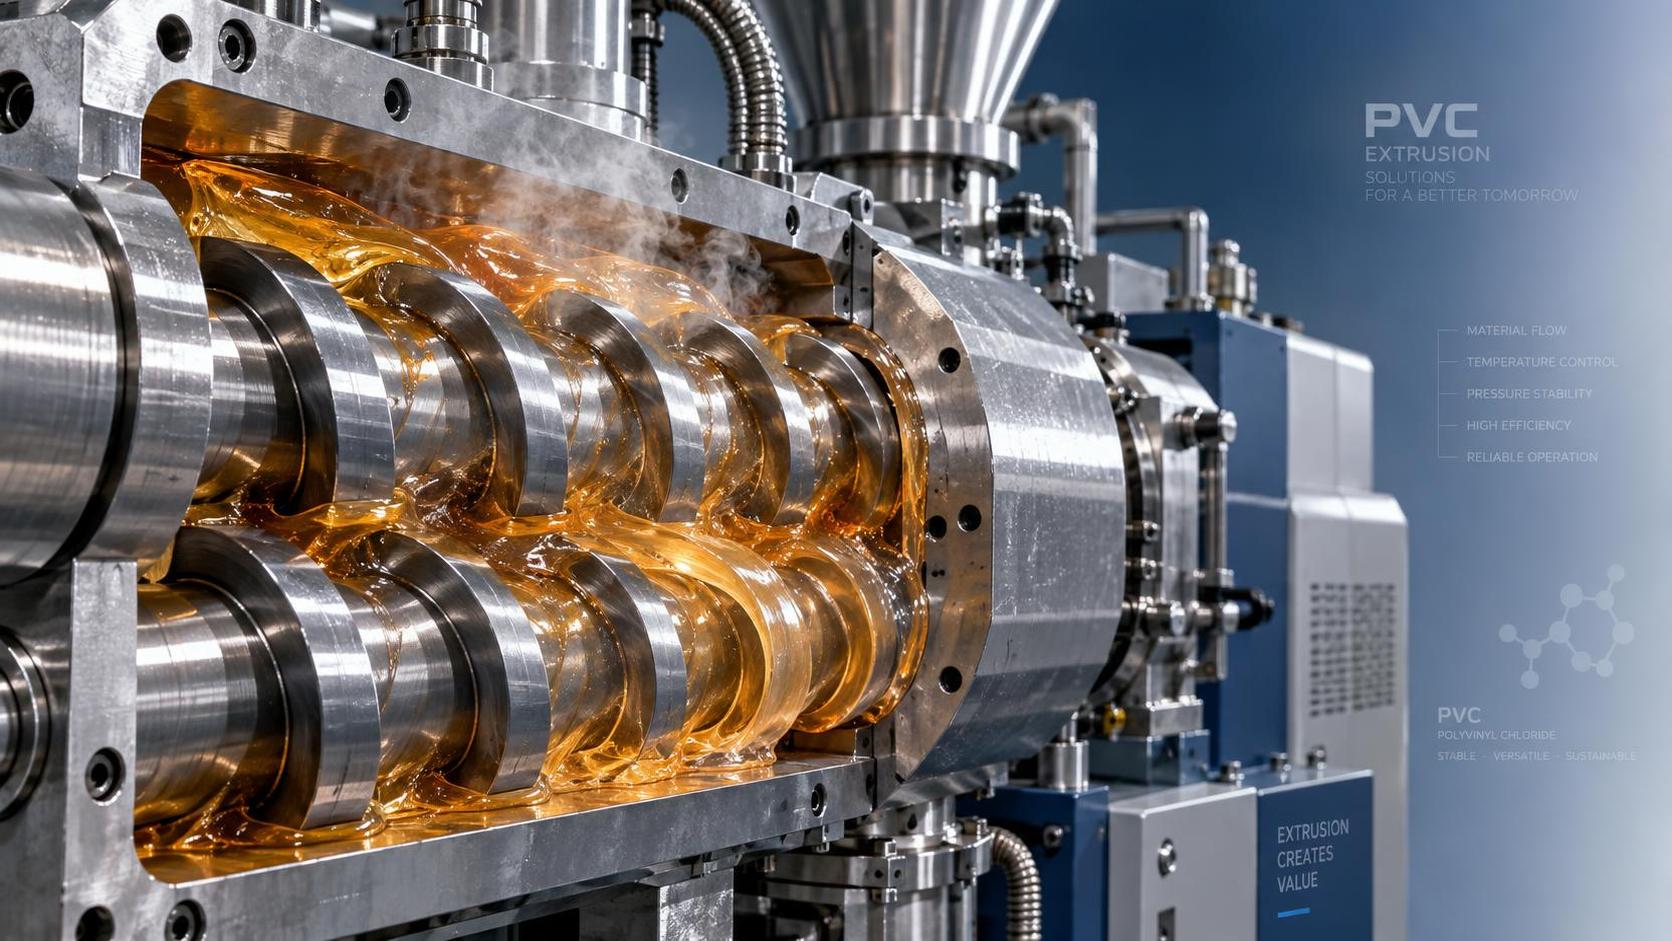
PVC kompaund üreticileri için plastik reçine seçimi, arka planda kalan bir spesifikasyon değildir; bir kapasite kaldıraçıdır. Proje yöneticileri kaliteyi, parti tekrarlanabilirliğini veya mevzuata uygunluğu istikrarsızlaştırmadan ekstrüzyon çıktısını artırmakla görevlendirildiğinde, Plastik Reçine seçimi hattın %85 kapasitede mi çalışacağını yoksa sürekli %98'e mi ulaşacağını ve plansız duruşların haftalık hedefleri baltalayıp baltalamayacağını doğrudan belirler.
Konu Yalnızca “PVC” Değildir; Bu PVC'nin Kesme Kuvveti ve Isı Altında Nasıl Davrandığıdır
Birçok kişi tüm süspansiyon tipi PVC reçinelerinin ekstrüzyonda benzer davrandığını varsayar. Davranmazlar. Parçacık morfolojisi, porozite, yığın yoğunluğu ve termal geçmiş gibi temel farklılıklar; reçinenin plastikleştiriciyi ne kadar kolay emdiğini, namluda ne kadar homojen eridiğini ve vida kesmesi altında katı fazdan eriyik fazına ne kadar sorunsuz geçtiğini belirler. Düşük poroziteli ve yüksek kristallilikteki bir reçine, tamamen plastikleşmek için daha uzun kalış süresi gerektirebilir; bu da operatörleri eriyik kırılmasını önlemek üzere vida hızını düşürmeye zorlar ve hızlı emilim ile dispersiyon için tasarlanmış daha açık, gözenekli bir sınıfa kıyasla kapasiteyi %12–18 azaltır. Bu teorik değildir: kompaund üreticileri, her ikisi de ISO 1043 spesifikasyonlarını karşılayan, görünürde karşılaştırılabilir iki SG-5 reçinesi arasında geçiş yapmanın, aynı çift vidalı hatta başka hiçbir proses değişikliği olmadan kararlı ekstrüzyon hızını ±7 rpm değiştirdiğini düzenli olarak bildirmektedir.Asıl Darboğaz Çoğu Zaman Ekstrüderin Kendisi Değil, Öncesindeki Aşamadır
Proje yöneticileri bazen optimizasyon çalışmalarını yalnızca vida tasarımına veya namlu sıcaklık profillerine odaklar; reçine seçiminin besleme tutarlılığını nasıl yönettiğini ise göz ardı eder. Akışkanlığı zayıf bir reçine (örneğin yüksek ince toz içeriği veya düzensiz parçacık şekli), haznede köprüleşmeye ya da gravimetrik besleyicide düzensiz beslemeye neden olur. Besleme hızındaki kısa süreli dalgalanmalar dahi doğrudan eriyik sıcaklığı sıçramalarına, artan geri basınca ve hat sonrası kalınlık değişimlerine dönüşerek hurda, yeniden işleme veya manuel müdahaleyi tetikler. Uygulamada bu, kapasitenin motor amperajı veya kalıp tasarımıyla sınırlı olmadığı; malzemenin ne kadar öngörülebilir biçimde beslendiğiyle sınırlandığı anlamına gelir. Genellikle yüzey işlemi veya kontrollü polimerizasyon koşullarıyla elde edilen, tutarlı parçacık boyutu dağılımı ve düşük elektrostatik yüke sahip olacak şekilde tasarlanmış reçineler daha sıkı besleme kontrolü sağlar ve operatörlerin mekanik sınırlara güvenle daha yakın çalışmasına olanak tanır.Stabilizatör Uyumluluğu Tercihe Bağlı Değildir; Kapasite Güvencesidir
PVC, 160°C'nin üzerinde hızla bozunur. Stabilizatörler bozunmayı geciktirir; ancak etkinlikleri, ilk karıştırma sırasında *reçine matrisi içinde* ne kadar iyi dağıldıklarına büyük ölçüde bağlıdır. Yüksek iç yüzey alanına ve homojen gözenek yapısına sahip bir reçine, stabilizatörlerin (özellikle organotin veya Ca/Zn sistemlerinin) kuru harmanlama sırasında daha etkin şekilde tutunmasını sağlar. Yetersiz dağılım, lokal sıcak noktalarına, erken bozunmaya ve elek paketlerinde veya kalıp dudaklarında karbon birikimine yol açar; daha sık değişim gerektirir ve vardiya başına etkin üretim saatlerini azaltır. Bu durum, kalış süresinin kısaldığı yüksek kapasiteli hatlarda özellikle kritiktir; eksik stabilizasyon için daha az tolerans vardır. Yaygın ısı stabilizatörü paketleriyle uyumluluk açısından önceden test edilmiş ve hızlandırılmış kesme koşullarında doğrulanmış reçineler bu riski önemli ölçüde azaltır.“Jenerik” Reçine Tedariği Neden Gizli Kapasite Riski Yaratır
Küresel tedarik zinciri dalgalanmaları, bazı kompaund üreticilerini teslimat takvimlerini karşılamak için fırsatçı tedarike, yani spesifikasyon dışı partileri veya doğrulanmamış bölgesel sınıfları kabul etmeye yöneltmiştir. Ancak küçük sapmalar önemlidir: yığın yoğunluğundaki 0.3 g/cm³ fark hacimsel besleme kalibrasyonunu değiştirir; termal bozunma başlangıcındaki 2°C kayma optimum namlu bölgesi ayarlarını etkiler; artık VCM veya nem içeriğindeki ince değişimler dahi eriyik homojenliğini etkiler. Bunlar yalnızca kaliteyle ilgili kaygılar değildir; daha düşük vida hızları, daha geniş sıcaklık güvenlik marjları ve daha sık elek paketi değişimi gibi ihtiyatlı çalışma parametrelerini zorunlu kılar. Sonuç mu? “Proses ihtiyatı” olarak gizlenen %10–15'lik bir kapasite kaybı. Güvenilir kapasite yalnızca partiden partiye değil, tedarikçi değişimleri, üretim tesisleri ve takvim yılları arasında da reçine tutarlılığı gerektirir.Fonksiyonel Katkı Maddelerinin Yeri ve Yeri Olmayan Alanlar
Bazı kompaund üreticileri, uygun olmayan reçine seçiminden kaynaklanan kapasite sorunlarını “gidermek” için katkı maddelerine yönelir. Yağlayıcılar veya proses yardımcıları eriyik akışını iyileştirebilse de, esnek kablo kompaundunda hızlı plastikleştirici emilimi gerekirken rijit boru için tasarlanmış sert, düşük poroziteli bir reçinenin kullanılması gibi temel uyumsuzlukları nadiren telafi ederler. Harici katkı maddelerine aşırı bağımlılık ayrıca dozaj hassasiyeti, stabilizatörlerle etkileşim ve yüksek hızlı kalıplarda olası plaka oluşumu gibi yeni değişkenler getirir. Daha iyi bir yaklaşım, doğal yapısı uygulamanın reolojik gereklilikleriyle uyumlu olan bir Plastik Reçine seçmek ve ardından minimum, hedefe yönelik katkı maddeleriyle ince ayar yapmaktır.Belirli niş uygulamalarda, özellikle montmorillonit bazlı taşıyıcıların katalitik aktiviteyi desteklemek veya dispersiyonu iyileştirmek için kullanıldığı durumlarda, K-CATALYST CAS#1318-93-0 gibi fonksiyonel mineral katkı maddeleri formülasyon stabilitesinde destekleyici rol oynayabilir. Katmanlı yapısı ve katyon değişim kapasitesi, özelleştirilmiş yüzey modifikasyonuna olanak tanıyarak tutarlı ara yüzey davranışının önemli olduğu çok aşamalı kimyasal proseslerde taşıyıcı olarak kullanılmasını uygun kılar. Ancak PVC reçinesi yerine geçmez ve standart ekstrüzyon kompaundlamasında birincil proses yardımcısı olarak işlev görmez.
Proje Yöneticilerinin Reçine Seçimini Kesinleştirmeden Önce Doğrulaması Gerekenler
- Yalnızca TGA eğrileri değil, kesme stabilitesi verileri. Hattınızın L/D oranını ve kesme hızını taklit eden koşullarda laboratuvar ölçekli ekstrüzyon denemelerinden gerçek tork-zaman profillerini talep edin.
- Besleme tutarlılığı metrikleri. Yalnızca “serbest akışlı” ifadelerini değil, Hausner oranını, sıkıştırılabilirlik indeksini ve elek analizini isteyin.
- Parti izlenebilirliği ve kalite kontrol dokümantasyonu. Her partinin yalnızca geçer/kalır özetlerini değil, tam FTIR, K-değeri ve uçucu kalıntı raporlarını içerip içermediğini doğrulayın.
- Tedarik zinciri doğrulaması. Küresel projelerde, tedarikçinin yalnızca ihracat sertifikalarını değil; özel üretim hatlarını, çift kaynaklı hammaddeleri ve belgelenmiş acil durum planlarını sürdürüp sürdürmediğini doğrulayın.
Shandong Huafeng Chemical Co., Ltd. olarak, reçine seçimini bir satın alma kontrol kutusu değil, sistem düzeyinde bir karar olarak ele alan PVC kompaund üreticileriyle çalışıyoruz. PVC reçinelerimiz, eriyik basıncı, sıcaklık gradyanları ve güç tüketiminin gerçek zamanlı izlenmesiyle, birden fazla vida geometrisi ve termal profil altında titiz ekstrüzyon doğrulamasından geçer. Daha da önemlisi, her sevkiyat tam analitik izlenebilirlik taşır ve yalnızca dokümantasyonla değil, hızlı teknik destekle de desteklenir. Çünkü günümüz ortamında kapasite yalnızca hızla ilgili değildir. Planlayabileceğiniz, ölçeklendirebileceğiniz ve operasyonel kararlarınızı dayandırabileceğiniz öngörülebilirlikle ilgilidir.
Bugün Bize Talebinizi Gönderin