Ürünlere Hızlı Geçiş
Teklif Alın
Epoksi Reçine Kap Ömrü Üretim Planlamasını Nasıl Etkiler
Bir proje yöneticisi için epoksi reçinenin kap ömrü, teknik veri sayfasındaki önemsiz bir satır değildir. Bu, zamanla sınırlı bir üretim kısıtıdır. Reçine ve sertleştirici birleştirildiğinde iş gücü, ekipman, altlıklar, taşıma yolları, kontrol zaman aralıkları ve sonraki operasyonların tümü giderek daralan kullanılabilir süre içinde çalışmak zorundadır.
Bu durum özellikle kaplama, ** kaplama, yapıştırıcı ile birleştirme, döküm, elektriksel enkapsülasyon, kompozit üretimi ve onarım çalışmalarında önemlidir. Bir ekip hazır olabilir, altlık hazırlanmış olabilir ve malzeme giriş kontrolünden geçmiş olabilir; ancak kötü zamanlanmış bir karışım yine de planlanan vardiyayı yeniden işleme, israf veya gecikmiş teslimata dönüştürebilir.
Pratik soru yalnızca “Bu Epoksi Reçinenin kap ömrü nedir?” değildir. Daha faydalı soru şudur: “Bu projede kullanılan sıcaklık, parti büyüklüğü, ekipman düzeni ve uygulama yöntemi altında karışımdan sonra gerçekte ne kadar güvenilir üretim süremiz var?” Bu fark, birçok programın ya sürdürülebilmesini ya da aksamaya başlamasını belirler.
Kap Ömrü, Tüm Kürlenme Döngüsü Değil Çalışma Süresidir
Kap ömrü genel olarak, karışımdan sonra bir reçine sisteminin kabında kullanılabilir kaldığı süreyi ifade eder. Yapışmazlık süresi, jel süresi, kürlenme süresi, zımparalama süresi veya bir kaplamanın trafiğe açılabileceği ya da yapıştırılmış bir montajın yüklenebileceği zamanla karıştırılmamalıdır. Bu aşamalar birbiriyle ilişkilidir, ancak farklı planlama kararlarına hizmet ederler.
Bir malzeme akışkan görünmeye devam ederken bile tutarlı şekilde uygulanması zorlaşmış olabilir. Bir ** kaplama işleminde bu durum zayıf yayılma, rulo izleri, düzensiz film kalınlığı veya kısalmış yeniden kaplama süresi olarak ortaya çıkabilir. Yapıştırıcı ile birleştirmede artan viskozite yüzeyi ıslatma özelliğini azaltabilir ve hizalama ile sıkıştırma için yetersiz zaman bırakabilir. Döküm veya potting işlemlerinde viskozite artışı havayı hapsedebilir ya da dar boşlukların tamamen dolmasını engelleyebilir.
Bu nedenle, yayımlanmış bir kap ömrü garantili saha süresi olarak değil, kontrollü bir test sonucu olarak ele alınmalıdır. Tedarikçinin teknik veri sayfası genellikle bu değerle ilişkili sıcaklığı ve karışım miktarını belirtir. Bir üretim ekibi bunlardan herhangi birini değiştirirse çalışma davranışı önemli ölçüde değişebilir.
Bu nedenle uygulanabilir bir planlama modeli en az üç zaman çizelgesini ayırır: malzemeyi karıştırmak ve uygulamak için mevcut süre, bir sonraki işlemin başlayabilmesine kadar geçen süre ve tamamlanmış parçanın veya yüzeyin kullanıma alınabilmesine kadar geçen süre. Bunları tek bir “kürlenme süresi” altında birleştirmek, üretim toplantılarında karışıklık ve teslimat planlarında yanlış güven yaratır.
Kâğıttaki Kap Ömrü Neden Üretim Sahasında Değişir
Sıcaklık genellikle incelenmesi gereken ilk değişkendir. Çoğu epoksi sistemi daha yüksek sıcaklıklarda daha hızlı, daha düşük sıcaklıklarda ise daha yavaş reaksiyona girer. İklim kontrollü bir karıştırma odasında yönetilebilir görünen bir formülasyon, ısıtılmış bir proses hattının yakınında, sıcak bir çatı döşemesinde veya yaz yükleme koşullarında belirgin şekilde daha hızlı hale gelebilir. Tersi sorun soğuk ortamlarda ortaya çıkar: karışım daha uzun süre işlenebilir kalabilir, ancak kürlenme bir sonraki vardiyayı engelleyecek kadar yavaşlayabilir.
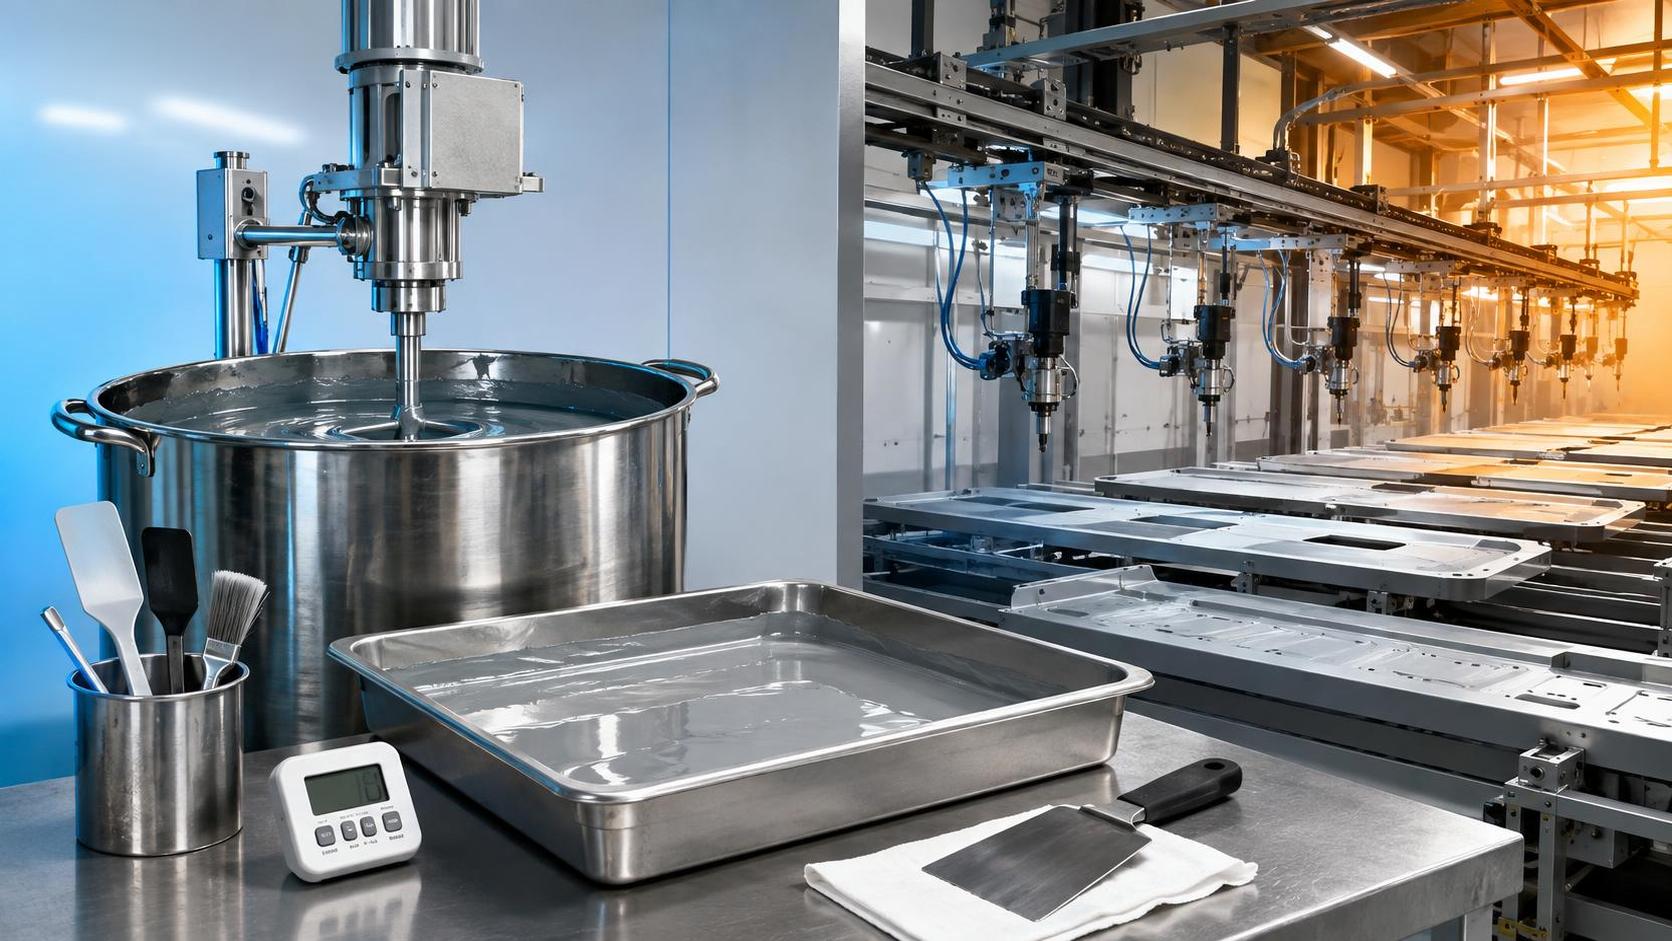
Parti hacmi de aynı derecede önemlidir. Epoksi kürlenmesi ekzotermiktir; yani reaksiyon ısı üretir. Derin bir kovada tutulan daha büyük hacim, aynı malzemenin sığ bir tepsiye yayılmış haline göre bu ısıyı daha etkili biçimde tutar. Sıcaklığı yükseldikçe reaksiyon hızlanabilir. Ekipler bazen 20 dakikalık kap ömrünün her kabın 20 dakika kullanılabilir kaldığı anlamına geldiğini varsayar. Gerçekte, büyük bir karışık parti aynı ortam koşullarında işlenen daha küçük bir partiden çok daha önce ısınabilir ve koyulaşabilir.
Kap geometrisi önemsiz bir ayrıntı değildir. Karıştırılmış malzemenin rulo tepsilerine, sığ tavalara veya daha küçük kaplara aktarılması, ısı birikimini azaltarak kullanılabilir işlem süresini uzatabilir. Bu, kimyayı değiştirmez veya tedarikçi talimatlarına uyma gerekliliğini ortadan kaldırmaz; ancak uygulama yöntemi izin verdiğinde önemli bir operasyonel kontrol olabilir.
Karışım oranı ve karıştırma kalitesi de her zaman açık olmayan şekillerde programı etkiler. Yanlış bir oran reaksiyona girmemiş bileşenler bırakabilir, yumuşak veya kırılgan kürlenmiş malzeme oluşturabilir ya da partiler arasında tutarsız özelliklere yol açabilir. Formülasyon açıkça ayarlamaya izin vermedikçe işi “hızlandırmak” için ekstra sertleştirici eklemek geçerli bir planlama çözümü değildir. Bu durum genellikle ekibin işi tamamlamasından sonra fark edilen bir kalite sorununa yol açar.
Altlık sıcaklığı, doğrudan güneş ışığı, havalandırma ve yakındaki ekipmanın ısısı da gerçek çalışma koşullarını daha fazla değiştirebilir. Nem hassasiyeti, özellikle sertleştirici kimyası ve uygulamaya bağlı olarak belirli sisteme göre değişir. Yüzey hazırlığının ve ortam koşullarının kritik olduğu yerlerde ekip, epoksi davranışına ilişkin genel bir kurala güvenmek yerine ürün dokümantasyonunu ve proje şartnamesini izlemelidir.
Planlama İlk Parti Karıştırılmadan Önce Başlar
En güvenilir epoksi programları uygulama penceresinden geriye doğru oluşturulur. Karıştırma başlamadan önce proje yöneticisi, tek bir kontrollü parti içinde ne kadar alanın, kaç montajın veya kaç birimin gerçekçi biçimde tamamlanabileceğini bilmelidir. Bu hesaplama yalnızca nominal uygulama hızını içermemelidir. Malzemenin çalışma noktasına taşınması, kenar çalışmaları, maskeleme, birleşim hizalama, aletlerin temizlenmesi, kalite kontrolleri ve kısa kesintiler de hesaba katılmalıdır.
Yaygın bir planlama hatası, malzeme kullanımını kaplama oranından hesaplamak ve ardından tüm bir bölge için gerekli miktarı karıştırmaktır. Bu, stok sayımı için verimli olabilir, ancak hızlı reaksiyon veren bir sistem açısından riskli olabilir. Birçok operasyonda, ekibin kullanılabilir çalışma süresinin muhafazakâr bir bölümü boyunca kanıtlanmış çıktısına uygun daha küçük bir “parti birimi” tanımlamak daha güvenlidir.
İlk üretim çalışması, deneyimli bir sahada bile zamanlama etüdü olarak ele alınmalıdır. Malzeme sıcaklığını, ortam ve altlık koşullarını, parti kütlesini, karıştırma başlangıç zamanını, ilk uygulama zamanını ve çalışanların akışta veya işlenebilirlikte değişiklik fark ettiği noktayı kaydedin. Bunun karmaşık bir laboratuvar çalışmasına dönüşmesi gerekmez. Disiplinli bir saha kaydı, planlanan parti büyüklüğünün gerçekçi olup olmadığını ortaya çıkarmak için çoğu zaman yeterlidir.
İş Gücü, Ekipman ve Sıralama Üzerindeki Gizli Etki
Kısa kap ömürlü Epoksi Reçine sistemleri eşgüdümlü iş gücü gerektirir. Bir kişi karışım yaparken diğerinin kalibre edilmiş bir dozajlayıcı, temiz rulo çerçevesi, ayırıcı astar veya kelepçe araması, önlenebilir bir çalışma süresi kaybıdır. Büyük işlerde sorun yalnızca personel sayısı değildir; rol tanımıdır. Kimyasal reaksiyon başlamadan önce karıştırma, taşıma, uygulama, bitirme ve kontrol görevleri atanmalıdır.
Ekipman hazırlığı da aynı ilgiyi hak eder. Dozajlama ünitelerinin temizlenmesi ve doğrulanması gerekir. Kullanıldığı yerlerde ısıtmalı hortumlar veya pompalar, kararlı çalışma koşullarına sahip olmalıdır. Yedek mikserler, kaplar, bıçaklar, çalışma prosedürünün izin verdiği çözücü veya temizlik malzemeleri ve atık kapları önceden hazır bulunmalıdır. Bir üretim hattı nadiren çalışanların epoksinin kürlendiğini anlamaması nedeniyle zaman kaybeder. Bir parti aktif hale geldiğinde küçük bir hazırlık boşluğu kritik hale geldiği için zaman kaybeder.
Sıralama, erişim kısıtlarını da yansıtmalıdır. Bir panel konumlandırılmadan önce yapıştırıcı uygulanması gerekiyorsa, kaldırma ekibi belirsiz şekilde “yaklaşık aynı zamanda” planlanamaz. Yapıştırıcının açık montaj süresi içinde hazır olmalıdırlar. Bir kaplama belirli bir aralıkta yeniden kaplanmak zorundaysa, olası gece sıcaklık değişimleri de dahil olmak üzere sonraki ekip ve malzeme bu aralığa göre planlanmalıdır. Devir teslimler için pay bırakmayan bir program genellikle verimliden çok iyimserdir.
Proje Ortasında Kimyayı Değiştirerek Planlama Sorununu Çözmeyin
Bir ekip kap ömrünü çok kısa bulduğunda, karışımı değiştirme, inceltici ekleme veya “daha yavaş” olduğu düşünülen başka bir sertleştiriciyle değiştirme eğilimi doğar. Bu işlemler viskoziteyi, kürlenme profilini, kimyasal direnci, yapışmayı, renk stabilitesini, film kalınlığını ve nihai mekanik performansı etkileyebilir. Ayrıca işi onaylanmış sistemin veya proje gerekliliklerinin dışına çıkarabilir.
Daha iyi bir yaklaşım, sorunun operasyonel mi yoksa formülasyonla ilgili mi olduğunu belirlemektir. Sıcaklıklar beklenenden yüksekse, parti boyutunun küçültülmesi ve daha iyi hazırlık sorunu çözebilir. Proje gerçekten daha uzun bir uygulama penceresi gerektiriyorsa, farklı bir reçine-sertleştirici sistemi uygun olabilir; ancak bu karar üretimden önce, ilgili teknik veriler ve tamamlanmış uygulamanın performans gereklilikleri incelenerek verilmelidir.
Aynı dikkat hızlandırma için de geçerlidir. Daha hızlı kürlenme, bir vardiyadaki darboğaza yardımcı olurken başka bir vardiyada kabul edilemez uygulama zorluğu veya ısı oluşumu yaratabilir. Doğru denge sürece bağlıdır: küçük bir elektronik potting işlemi, yapısal bir yapıştırma hattı ve geniş alanlı koruyucu kaplama projesi aynı zaman çizelgesine göre optimize edilmez.
Bir Epoksi Reçine Tedarikçisiyle Nelerin Teyit Edilmesi Gerekir
Bir üretim programını kesinleştirmeden önce proje ekipleri, tedarik edilen tam sistem için güncel teknik veri sayfasını ve güvenlik dokümantasyonunu talep etmelidir. Kap ömrü; karışım oranı, test sıcaklığı, önerilen uygulama koşulları, viskozite, kürlenme programı, uygun olduğu durumlarda yeniden kaplama veya üst kaplama gereklilikleri, depolama koşulları ve parti büyüklüğü ya da malzeme koşullandırmasına ilişkin belirtilen sınırlamalarla birlikte incelenmelidir.
İhracat projelerinde dokümantasyon kontrolü, kimyanın kendisi kadar önemli olabilir. Malzeme farklı iklimlerden geçebilir, gümrük işlemlerinde bekleyebilir veya kendi kimyasal onay prosedürleri bulunan tesislere girebilir. Önerilen depolama geçmişinin dışında ulaşan malzeme, uygulama başlamadan önce bir planlama sorunu yaratabileceğinden depolama ve taşıma koşulları erken aşamada dikkate alınmalıdır.
Geniş ürün erişimine sahip kimyasal ihracat hizmet sağlayıcıları, yalnızca reçine tedariki için değil, ürün dokümantasyonunun, parti izlenebilirliği beklentilerinin, sevkiyat koordinasyonunun ve teknik sorulara yanıtların uyumlaştırılmasına yardımcı olmak için de bu aşamada faydalı olabilir. Shandong merkezli Huafeng Chemical, güçlü bir kimyasal üretim altyapısına sahip bir bölgede faaliyet göstermekte ve çeşitli bir kimyasal portföyüyle denizaşırı müşterileri desteklemektedir. Proje alıcıları için değerli soru “Hangi epoksi en ucuz?” değil, “Hangi dokümante edilmiş sistem uygulama penceremize, lojistik planımıza ve gerekli kürlenme aşamalarımıza uygundur?” sorusudur.
Kimyasal Zaman Çizelgesinin Etrafında Pay Oluşturun
İyi bir epoksi programı, her partinin ideal veri sayfası koşulunda performans göstereceğini varsaymaz. Sıcaklık değişimleri, malzeme hareketi, ekipman temizliği, kontrol beklemeleri ve zaman zaman reddedilen partiler için pay içerir. Bu pay, projenin sonunda belirsiz bir ek gün olarak gizlenmek yerine çalışma penceresi ve kürlenmeye bağlı devir teslim sürecinin etrafına yerleştirilmelidir.
En güçlü operasyonel alışkanlık basittir: ilk kontrollü partiler sırasında gerçek çalışma davranışını ölçün, ardından tam ölçekli üretimden önce parti büyüklüğünü ve ekip ritmini ayarlayın. Kap ömrü yalnızca bir reçine özelliği değildir. Günlük üretimde bir planlama disiplini haline gelir ve buna göre yaklaşan ekiplerin, malzeme reaksiyona başladıktan sonra bir zamanlama sorununu fark etme olasılığı çok daha düşüktür.
Bugün Bize Talebinizi Gönderin