









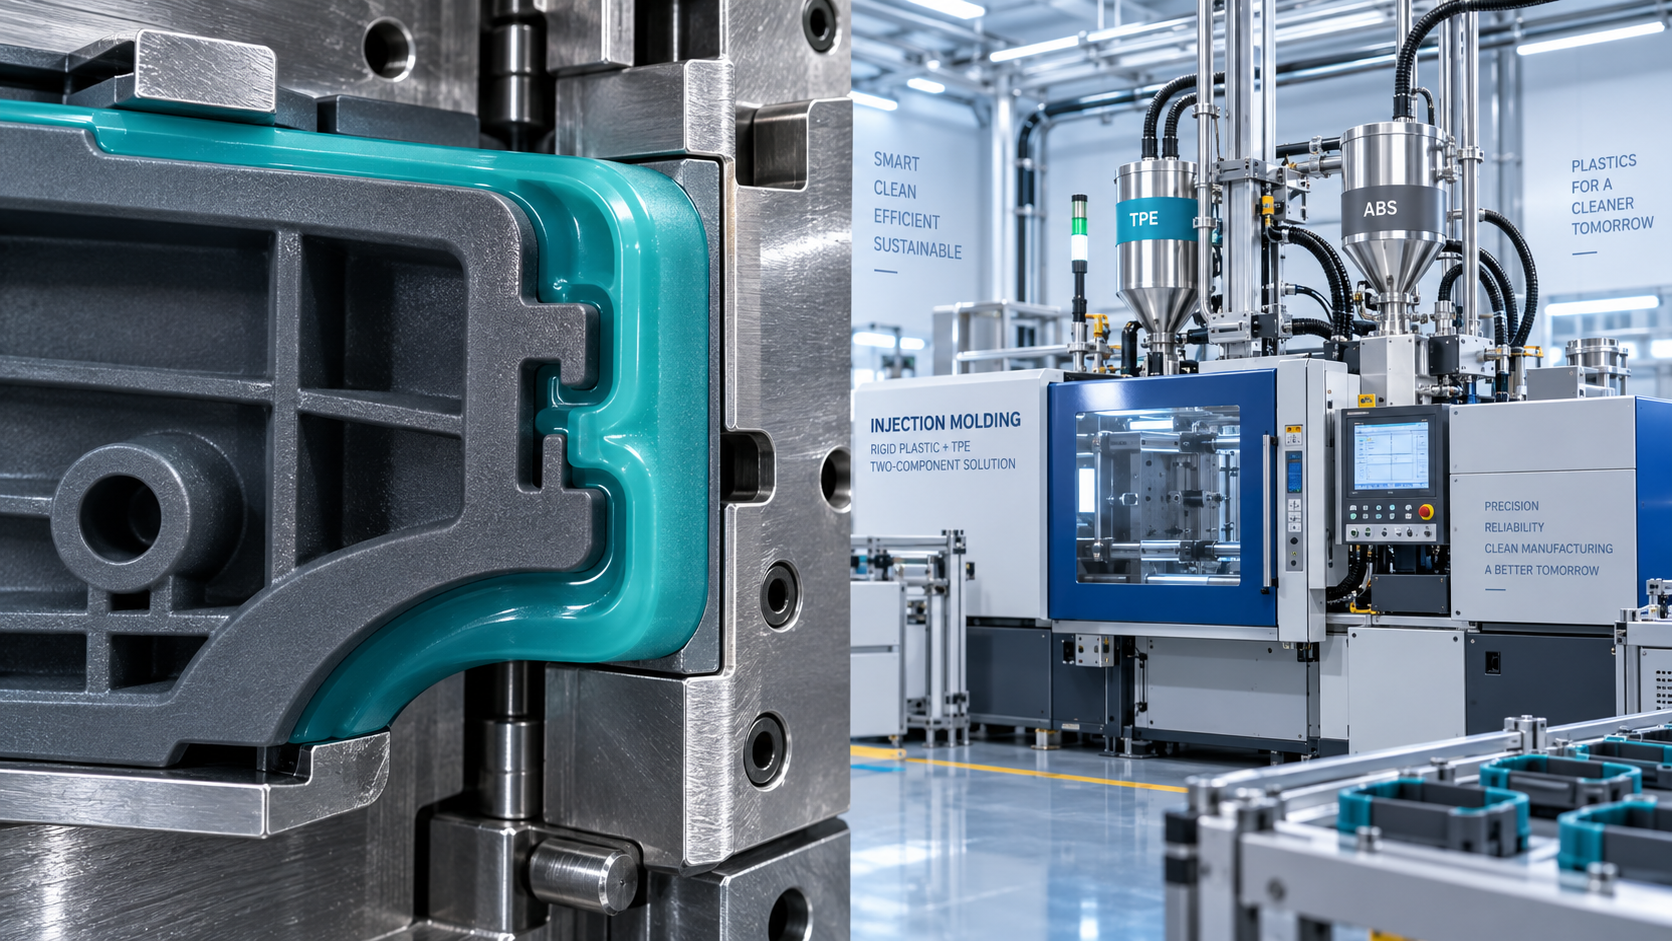
Güvenilir üst kalıplama yapışması, dayanıklı ve yüksek performanslı kalıplanmış bileşenler arayan operatörler için gereklidir. Termoplastik Elastomerler esneklik, kavrama ve işleme verimliliği sunar; ancak başarılı bağlanma, disiplinli malzeme ve proses kontrolü gerektirir.
Temel pratik nokta basittir: güçlü yapışma nadiren yalnızca sıcaklığı artırmaktan kaynaklanır. Uyumlu malzemelere, temiz bir alt tabakaya, doğru arayüz sıcaklığına, yeterli basınca ve kararlı zamanlamaya bağlıdır.
Deneme-Yanılma Ayarlarıyla Değil, Malzeme Uyumluluğuyla Başlayın
Termoplastik Elastomerler bağlanamadığında, operatörler genellikle önce silindir sıcaklığını veya enjeksiyon basıncını ayarlar. Bu ayarlar önemlidir, ancak temelde uyumsuz polimer kimyasının üstesinden güvenilir biçimde gelemezler.
Üst kalıplama yapışması, erimiş elastomer rijit alt tabakayı ıslattığında, onunla yakın temas kurduğunda ve moleküler etkileşim, difüzyon, mekanik kenetlenme veya bu mekanizmaların bir kombinasyonunu oluşturduğunda gelişir.
Alt tabaka polipropilen, polietilen, ABS, polikarbonat, naylon, polyester veya metal bir insert olabilir. Her malzemenin yüzey enerjisi, polaritesi, ısı toleransı ve bağlanma davranışı farklıdır.
Örneğin, birçok TPE sınıfı polipropilene etkili şekilde bağlanır çünkü formülasyonları uyumlu poliolefin fazları içerir. PP için seçilen bir TPE, ABS veya polikarbonat üzerinde zayıf performans gösterebilir.
Her zaman tedarikçiden tam alt tabaka sınıfı için yapışma kılavuzu talep edin. “Plastiklere bağlanır” gibi genel ifadeler, üretim kararları ve kalite planlaması için yetersizdir.
Alt tabakanın dolgu maddeleri, alev geciktiriciler, kalıp ayırıcı katkılar, geri dönüştürülmüş içerik, pigmentler veya yağlayıcılar içerip içermediğini kontrol edin. Reçine ailesi değişmeden kalsa bile bu bileşenler yüzey davranışını değiştirebilir.
Tüm üretim prosesini değiştirmeden önce küçük ve kontrollü bir uyumluluk denemesi yapın. Amaçlanan alt tabaka, amaçlanan TPE sınıfı, hedef geometri ve temsilî çevrim koşullarını kullanarak numuneleri kalıplayın.
Hem anlık yapışmayı hem de koşullandırılmış yapışmayı değerlendirin. Kalıplamadan sonra sağlam görünen bir parça; ısıya maruz kalma, nem, kimyasalla temas, darbe, tekrarlı esneme veya termal çevrim sonrası ayrılabilir.
Bileşene uygun soyma, çekme, gerilme, bindirmeli kesme veya işlevsel ayırma testleri kullanın. Test, kalıplanmış parçanın kullanım sırasında gerçekte maruz kalacağı gerilmeyi yeniden oluşturmalıdır.
Alt Tabaka Yüzeyini Kalıba Girmeden Önce Kontrol Edin
Yüzey kontaminasyonu, tutarsız üst kalıplama yapışmasının en yaygın nedenlerinden biridir. Yağ, toz, parmak izi, nem, migrasyon kalıntıları ve ayırıcı maddeler polimerlerin yakın temasını engelleyebilir.
Görsel olarak temiz bir alt tabaka, mutlaka bağlanmaya hazır değildir. Düşük seviyedeki silikon, mum, antistatik katkı veya işleme sıvısı, yalnızca test sırasında görünür hâle gelen zayıf bir arayüz oluşturabilir.
İnsertler ve önceden kalıplanmış alt tabakalar için tanımlı bir taşıma yöntemi oluşturun. Gerektiğinde temiz eldivenler, kapalı kaplar, belirlenmiş çalışma yüzeyleri kullanın ve kalıplama öncesindeki maruz kalma sürelerini kısa tutun.
Parçalar temizleniyorsa, temizlik prosesinin kendisinin kalıntı bırakmadığını doğrulayın. Kurutma tamamlanmadığında bazı sulu deterjanlar, çözücüler veya durulama suyu mineralleri bağlanmayı etkileyebilir.
Neme duyarlı malzemeler söz konusu olduğunda alt tabakayı tamamen kurutun. Naylon, polyester ve belirli dolgulu mühendislik plastikleri su emebilir; bu da üst kalıplama sırasında arayüz kusurlarına veya buhar kaynaklı boşluklara yol açabilir.
Zor kombinasyonlarda yüzey aktivasyonu gerekli olabilir. Plazma, korona, alev işlemi, lazer tekstürleme ve kimyasal astarlar yüzey enerjisini artırabilir veya faydalı mekanik kenetlenme özellikleri oluşturabilir.
Yüzey işleminin etkili olduğu varsayılmamalı, doğrulanmalıdır. Uygun olduğunda yüzey enerjisini ölçün, ardından normal üretim koşullarında kalıplanmış parça testleriyle iyileşmeleri doğrulayın.
Aktivasyon sonrasında zamanlama önemlidir. İşlem görmüş bazı yüzeyler yaşlanma, kontaminasyon veya migrasyon nedeniyle yüksek enerjili durumlarını zamanla kaybeder; bu nedenle üst kalıplamadan önce izin verilen maksimum süreyi tanımlayın.
Mekanik tekstür tutunmayı iyileştirebilir, ancak uyumlu malzemelerin yerine geçmez. Tırtıllar, delikler, alt kesitler, nervürler ve oluklar, zayıf arayüz yapışmasını gizlemek yerine bağı desteklemelidir.
Arayüze Zarar Vermeden Islatmayı İyileştirmek İçin Sıcaklığı Kullanın
Sıcaklık, üst kalıplama sırasında Termoplastik Elastomerleri güçlü biçimde etkiler; çünkü viskozite, eriyiğin donmadan önce alt tabakayı ne kadar iyi ıslattığını ve küçük arayüz özelliklerini ne kadar iyi doldurduğunu belirler.
Aşırı soğuk bir eriyik, boşluk boyunca yeterli akış gösterirken yine de yakın moleküler temas oluşturamayabilir. Ortaya çıkan bağ genellikle zayıf, düzensiz veya kolay soyulabilir görünür.
Eriyik sıcaklığını artırmak ıslatmayı iyileştirebilir, ancak yalnızca tedarikçinin önerdiği işleme aralığında. Aşırı ısı TPE'yi bozabilir, parçanın rengini değiştirebilir, koku oluşturabilir veya çapaklanmayı artırabilir.
Rijit alt tabaka sıcaklığı da aynı derecede önemlidir. Soğuk bir alt tabaka, TPE'nin ilk katmanını hızla dondurarak ıslatmayı azaltır ve arayüzdeki difüzyonu sınırlar.
Kalıp sıcaklığını kademeli olarak artırın ve yapışma sonuçlarını çevrim süresi, boyutsal kararlılık ve yüzey kalitesiyle karşılaştırın. Daha sıcak bir kalıp, çoğu zaman aşırı silindir sıcaklığından daha etkili biçimde bağlanma tutarlılığını iyileştirir.
Metal veya kalın rijit bileşenler ısıyı hızla uzaklaştırdığında insertlerin ön ısıtılması yararlı olabilir. Ancak deformasyon, oksidasyon, operatör tehlikeleri veya tutarsız insert sıcaklıklarını önlemek için kontrollü ısıtma kullanın.
Yalnızca makine ayar noktalarına güvenmek yerine gerçek sıcaklıkları izleyin. Silindir bölgeleri, nozül sıcaklığı, kalıp sıcaklığı, sıcak yolluk sıcaklığı ve alt tabaka sıcaklığı görüntülenen değerlerden farklı olabilir.
Hem ilk çalıştırma hem de kararlı üretim sırasında sıcaklık ölçümlerini kaydedin. Bazı yapışma sorunları, ilk onaylı numuneler sırasında değil, ekipman termal dengeye ulaştıktan sonra ortaya çıkar.
Geri dönüştürülmüş malzeme kullanılıyorsa, ısıl geçmişin eriyik akışını veya bozunma davranışını değiştirip değiştirmediğini değerlendirin. Değişken regranül içerik, nominal sıcaklık ayarları değişmese bile yapışma farklılıkları oluşturabilir.
Tam Arayüz Teması İçin Enjeksiyon ve Baskılama Koşullarını Ayarlayın
Enjeksiyon hızı; dolum, kesme ısınması, hava tahliyesi ve arayüz ıslatması arasındaki dengeyi etkiler. Doğru ayar parça kalınlığına, yolluk tasarımına, akış uzunluğuna ve TPE viskozitesine bağlıdır.
Çok yavaş enjeksiyon, alt tabaka yüzeyinde erken soğumaya izin verebilir. Çok hızlı enjeksiyon ise püskürme akışı, hapsolmuş hava, yanık izleri, aşırı kesme veya kararsız kozmetik görünüm oluşturabilir.
Malzeme tedarikçisinin önerdiği aralıkla başlayın, ardından her seferinde tek bir değişkeni ayarlayın. Yalnızca görsel kontrole güvenmek yerine parçaları belgelenmiş bir yapışma testi kullanarak karşılaştırın.
Özellikle nervürler, köşeler ve tekstür çevresinde arayüzü tamamen doldurmak için yeterli enjeksiyon basıncını koruyun. Gizli arayüz bölgelerindeki eksik dolumlar daha sonra lokal delaminasyona dönüşebilir.
Baskılama basıncı ve bekletme süresi, yolluk açık kalırken teması iyileştirebilir. Ancak aşırı baskılama, üst kalıplama sınırı yakınında çapak, gerilme, deformasyon ve kozmetik kusurlara neden olabilir.
Bileşen kritikse veya üretim hacmi yüksekse kalıp boşluğu basıncı izleme kullanın. Bu yöntem, yalnızca hidrolik basınca göre gerçek dolum ve baskılama davranışına daha net bir bakış sağlar.
Yolluk konumu dikkatle ele alınmalıdır. Yolluğu, bağlanma alanı boyunca düzgün akışı destekleyecek ve yüksek gerilimli bölgelerde kaynak çizgileri, duraksama izleri veya hava kapanlarını önleyecek şekilde konumlandırın.
Mümkün olduğunda eriyik cephesini önce en büyük bağlanma yüzeyine yönlendirin. Bu, alt tabakayı daha sıcak tutar ve baskılama tamamlanmadan arayüzün donma riskini azaltır.
Kalıbı doğru şekilde havalandırın. Hapsolmuş gaz yerel teması engelleyebilir, yanık izleri oluşturabilir ve operatörlerin yanlışlıkla reçine kalitesine atfedebileceği aralıklı bağ zayıflığına neden olabilir.
Nemi, Depolamayı ve Malzeme Elleçlemeyi Tutarlı Şekilde Yönetin
Nem kontrolü hem kalıplanmış görünümü hem de üst kalıplama yapışmasını etkiler. TPE kimyasına bağlı olarak emilen su; gümüşlenme, kabarcıklar, zayıf yüzey kalitesi, viskozite değişimi veya arayüz zayıflığına neden olabilir.
TPE tedarikçisinin sıcaklık, süre, çiy noktası ve kurutma sonrasındaki maksimum maruz kalma için belirlediği kurutma spesifikasyonuna uyun. Tek bir kurutma programının her termoplastik elastomer sınıfı için işe yaradığını varsaymayın.
Mümkün olduğunda kurutulmuş malzemeyi sızdırmaz haznelerde veya kontrollü besleme sistemlerinde tutun. Kalıplama makinesinin yanında açık bırakılan torbalar, nemli üretim ortamlarında hızla yeniden nem emebilir.
Malzeme kontaminasyonu da nem kadar dikkat gerektirir. Uyumsuz TPE sınıflarının, renk konsantrelerinin, temizleme bileşiklerinin veya önceki çalışmalardan kalan reçinenin karışması yapışmayı büyük ölçüde değiştirebilir.
Açık malzeme tanımlaması, kontrollü hazne temizliği ve belgelenmiş başlangıç temizleme işlemleri kullanın. Az miktarda uyumsuz kalıntı, erken üretim parçalarının yapışma testinde başarısız olmasına neden olabilir.
Bazı endüstriyel tesisler, temizlik ve su yönetimi işlemlerinde neme duyarlı işlevsel katkılar kullanır. Örneğin,Sodyum poliakrilat CAS#9003-04-7 nem maruziyeti elleçleme davranışını etkileyebileceğinden dikkatle depolanmalıdır.
Bu malzeme, TPE bağlanması için evrensel bir çözüm olarak değil, endüstriyel formülasyonlar ve su tutma uygulamaları için önemlidir. Resmî uyumluluk değerlendirmesi olmadan kalıplama bileşiklerine ilgisiz katkılar eklemekten kaçının.
Hem rijit alt tabaka hem de üst kalıplama malzemesi için parti izlenebilirliğini koruyun. İzlenebilirlik, yapışma performansı beklenmedik şekilde değiştiğinde proses değişkenliğini parti kaynaklı değişikliklerden ayırmaya yardımcı olur.
Tekrarlayan kusurlarda geniş kapsamlı proses ayarlamaları yapmadan önce reçine parti numaralarını, kurutma kayıtlarını, nemi, vardiya değişikliklerini, kalıp sıcaklığını ve makine alarmlarını karşılaştırın.
Dayanıklı Bir Bağı Desteklemek İçin Parçayı ve Takımlamayı Tasarlayın
Parça tasarımı, arayüze ne kadar gerilme ulaştığını belirler. Keskin köşeler, ince bağlanma alanları, ani kalınlık değişimleri veya soyulmaya yatkın geometri yükleri yoğunlaştırdığında, mükemmel kimyasal yapışma bile başarısız olabilir.
Rijit plastik ile Termoplastik Elastomerler arasındaki geçişlerde geniş radyüsler kullanın. Yuvarlatılmış geçişler yerel gerilmeyi azaltır ve TPE'nin alt tabaka üzerine düzgün şekilde akmasına yardımcı olur.
Mümkün olduğunda yalnızca soyulma direncine dayanmak yerine kesme ve basma yükleri için tasarım yapın. Soyulma yüklemesi kuvveti bağ kenarında yoğunlaştırır ve birçok üst kalıplı yapı için özellikle zorlayıcıdır.
Mekanik tutma özellikleri değerli bir yedeklilik sağlayabilir. Geçiş delikleri, pencereler, alt kesitler, oluklar ve çevreleyici bölümler, elastomerin soğuduktan sonra rijit bileşene kilitlenmesini sağlar.
Tutma özellikleri yine de güvenilir kalıp dolumuna ve parça çıkarılmasına izin vermelidir. Aşırı dar kanallar erken donabilirken, agresif alt kesitler takımlamayı karmaşıklaştırabilir ve kalıptan çıkarma sırasında TPE'ye zarar verebilir.
Üst kalıplama alanında yeterince düzgün et kalınlığı koruyun. Büyük kalınlık değişimleri diferansiyel soğuma, çökme izleri, iç gerilme ve arayüz boyunca tutarsız temas basıncı oluşturabilir.
Alt tabaka ile TPE arasındaki çekme farklarını inceleyin. Diferansiyel çekme, montajı sıkılaştırabilir veya soğuma sonrasında elastomeri alt tabakadan uzaklaştırabilir.
Tasarım incelemesi sırasında kullanım koşullarını dikkate alın. Yağlar, temizleyiciler, ısı, UV maruziyeti, nem ve tekrarlı sıkıştırma; zaman içinde hem elastomeri hem de bağlı arayüzü etkileyebilir.
Delaminasyon İçin Pratik Bir Sorun Giderme Rutini Oluşturun
Delaminasyon görüldüğünde, aynı anda birden fazla parametreyi değiştirmekten kaçının. Çok değişkenli ayarlamalar, asıl nedeni tanımlamayı imkânsız hâle getirirken kusuru geçici olarak gizleyebilir.
Önce hatanın nerede oluştuğunu inceleyin. Arayüzdeki adezif kopma uyumluluk, kontaminasyon, ıslatma veya sıcaklık sorunlarını gösterirken, TPE içindeki kohezyonlu yırtılma genellikle daha güçlü bir bağı gösterir.
Aynı kalıptan çıkan başarısız ve kabul edilebilir parçaları karşılaştırın. Yolluk konumunu, boşluk pozisyonunu, çevrim zamanlamasını, kozmetik durumu, alt tabaka partisini, TPE partisini ve operatör elleçleme geçmişini kontrol edin.
Boşluklar arasında bir örüntü arayın. Tek bir zayıf boşluk, tıkalı havalandırmayı, eşit olmayan kalıp soğutmasını, lokal kontaminasyonu, hasarlı tekstürü veya yolluk akışındaki dengesizliği gösterebilir.
Kalıp yüzeylerini ayırıcı madde birikimi, korozyon, aşınma veya önceki malzemelerden kalan kalıntılar açısından kontrol edin. Kalıp bakımı, alt tabaka temasını doğrudan etkiler ve yapışma kontrol planlarının parçası olmalıdır.
Optimizasyon gerektiğinde basit bir deney planı kullanın. Diğer tüm faktörleri sabit tutarken eriyik sıcaklığını, kalıp sıcaklığını, enjeksiyon hızını ve baskılama koşullarını sistematik olarak değiştirin.
Sonuçları bir proses penceresi tablosunda belgeleyin. Her deneme koşulu için ayarları, parça ağırlığını, çevrim süresini, görsel kusurları, yapışma testi değerlerini ve hata modunu kaydedin.
Sağlam bir koşul belirledikten sonra üst ve alt çalışma sınırlarını tanımlayın. Yalnızca tek bir kesin ayarda çalışan bir proses kırılgandır ve gelecekte kalite sorunları yaratma olasılığı yüksektir.
Operatörleri çapak, gümüşlenme, eksik dolum, yüzey matlığı, olağandışı koku, tutarsız parça ağırlığı ve soyulma davranışındaki değişiklikler dahil erken uyarı işaretlerini tanımaları için eğitin.
Yapışmayı Gerçek Kullanım Koşullarında Doğrulayın
İlk oda sıcaklığı soyma testini geçmek, üst kalıplama kalitesinin nihai kanıtı değildir. Parça, beklenen çevresel ve mekanik maruziyeti boyunca performansını korumalıdır.
Doğrulama testlerini uygulamaya göre seçin. Tüketici kavrama parçaları ter, güneş kremi ve tekrarlı esneme testi gerektirebilirken, endüstriyel bileşenlerin yağ, deterjan, ısı veya titreşim direncine ihtiyacı olabilir.
Uygun olduğunda test öncesinde numuneleri koşullandırın. Isıl yaşlandırma, neme maruz bırakma, soğuk çevrim, suya daldırma ve kimyasala maruz bırakma, anlık testlerin gözden kaçırdığı gecikmeli arayüz hatalarını ortaya çıkarabilir.
Yalnızca uygun konumları değil, en düşük performanslı alanları test edin. Köşeler, ince kesitler, yolluğa bitişik bölgeler, kaynak çizgileri ve keskin kavisli yüzeyler çoğu zaman en faydalı bilgiyi sağlar.
Üretim onayından önce kabul kriterlerini tanımlayın. Test yöntemini, numune miktarını, koşullandırma prosedürünü, hata eşiğini, hata modunu ve devam eden kalite kontrollerinin sıklığını belirtin.
Bu gereksinimleri malzeme tedarikçileri, kalıpçılar ve kalite ekipleriyle paylaşın. Yapışma performansı bir sistem sonucudur; bu nedenle bağlantısız spesifikasyonlar üretim sırasında önlenebilir belirsizlik yaratır.
Sonuç: Tüm Arayüzü Kontrol Ederek Yapışmayı İyileştirin
Üst kalıplamada Termoplastik Elastomer yapışmasını iyileştirmek, sıcaklığı veya basıncı artırmaktan daha fazlasını gerektirir. En güçlü sonuçlar; malzemelerin eşleştirilmesi, yüzeylerin hazırlanması, ısının kontrol edilmesi ve tüm prosesin doğrulanmasıyla elde edilir.
Operatörler için en etkili yaklaşım disiplinli sorun gidermedir: önce uyumluluğu doğrulayın, alt tabaka yüzeyini koruyun, kalıplama koşullarını kararlı hâle getirin ve her iyileştirmeyi doğrulamak için tekrarlanabilir testler kullanın.
Arayüz kritik bir üretim özelliği olarak tasarlandığında, işlendiğinde ve incelendiğinde delaminasyon riski azalır; üst kalıplanmış parçalar kullanımda beklenen esnekliği, kavramayı ve dayanıklılığı sağlar.